


Sıfır temel işlemiyle CNC'ye yeni başlayanlar, yeni başlayanlar için işleme merkezlerine ilişkin temel bilgiler
CNC torna tezgahının başlangıç adımları aşağıdaki gibidir:
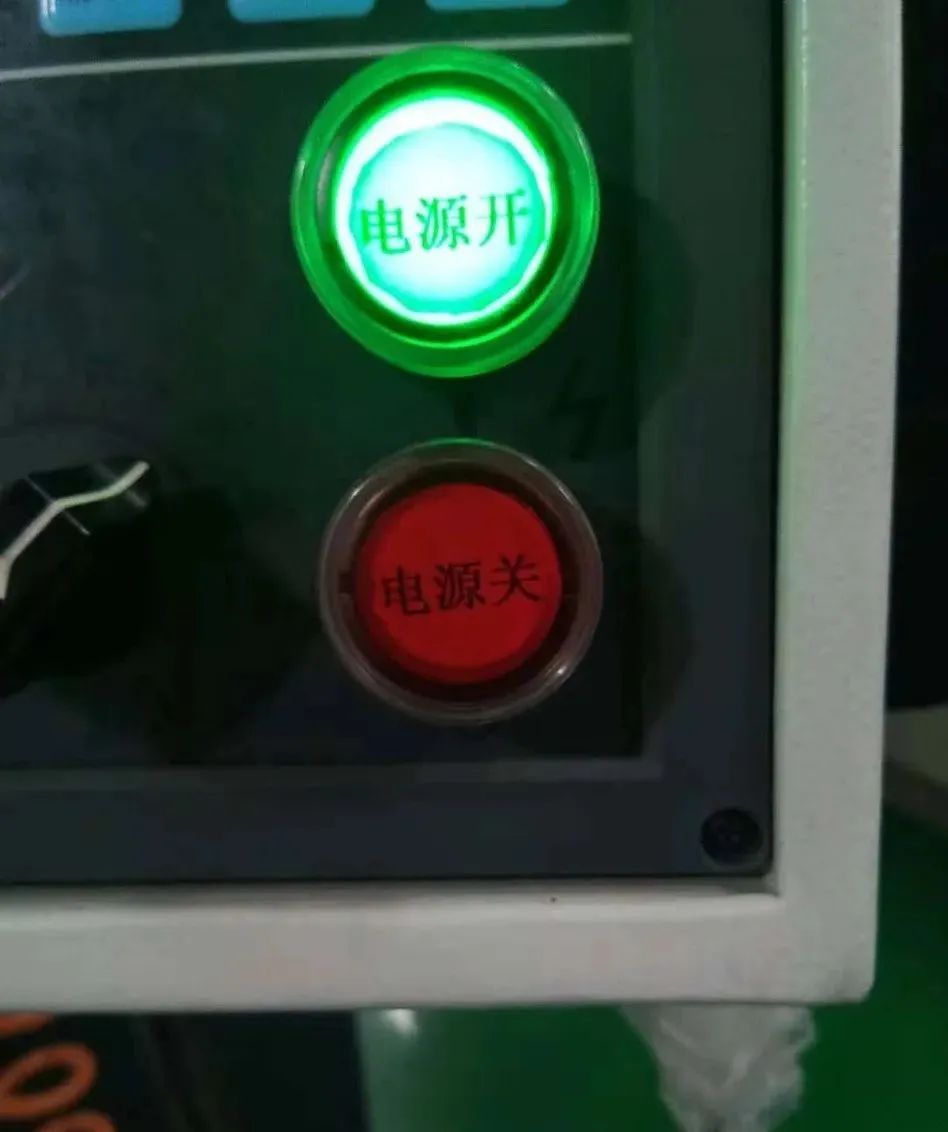
(1) Takım tezgahının elektrik kabininin ana güç anahtarını açın, takım tezgahının ana gücünü bağlayın, güç gösterge ışığı yanacak ve elektrik kabininin soğutma fanı çalışacaktır;
(2) CNC sistemini açmak için makine işletim panelindeki sistem güç başlatma [AÇIK] düğmesine basın (kapanırken [KAPALI] düğmesine basın). Monitörün çalışmasını bekleyin ve başlangıç ekranını görüntüleyin;
(3) Servo sistemi açmak için [Acil Durdurma] düğmesini bırakın (kapatma sırasında [Acil Durdurma] düğmesine basın).
(4) Kapatma işlemi ters sırada gerçekleştirilir.
(2) Referans noktasına dönüş adımları aşağıdaki gibidir:
Çalışma modunu "Sıfıra Dönüş" butonunun konumuna ayarlayın, bu butonun gösterge ışığı yanacaktır. "+X" düğmesine bastığınızda çalışma tezgahı hızlı besleme modunda referans noktasına doğru hareket edecektir. Referans noktasına döndükten sonra "X Zero" gösterge ışığı yanacaktır. Z yönünde referans noktasına dönme işlemini tamamlamak için [+Z] tuşuna basın.
2. Referans noktasına geri dönmek için MDI yöntemi
(1) Makine işletim paneli modunu seçin ve MDI düğmesine basın;
(2) CNC sistem panelinde program fonksiyonu 【 PROG 】 tuşunu seçin;
(3) CNC sistem panelinde [Ekle] tuşunu seçin ve "G28 U0 W0" komutunu girin;
(4) Programı tekrar sıfıra başlatmak için CYSLE START düğmesine basın.
(3) Aşırı seyahati hafifletmeye yönelik adımlar:
Takım tezgahı çalışma aralığının sınırına hareket ettiğinde limit anahtarına basacak ve CNC sistemi bir aşırı hareket alarmı üretecektir. Şu anda takım tezgahı çalışamıyor. Sayısal kontrollü torna tezgahları, takım tezgahını korumak için genellikle iki yöntem kullanır: yazılım aşırı hareket koruması ve donanım aşırı hareket koruması.
X veya Z ekseninde aşırı hareket olduğunda "Hata" gösterecektir. Hangi eksende aşırı hareket yaşandığını belirlemek için 【 MESAJ 】 tuşuna basın. (1) Çalışma modunu manüel 【JOG 】 veya el çarkı 【 MPJ 】 olarak ayarlayın;
(2) CNC sistem panelindeki sıfırlama düğmesine basın (aşırı hareket serbest bırakma düğmesi varsa düğmeyi basılı tutun);
(3) Eğer+X yönünde aşırı hareket meydana gelirse, ters yönü seçin ve aşırı hareketi serbest bırakmak üzere takım tutucuyu hareket ettirmek için 【 - X 】 tuşuna basın. Diğer yönlerde aşırı hareketi serbest bırakma yöntemi aynıdır.
(4) Manuel sürekli besleme adımları:
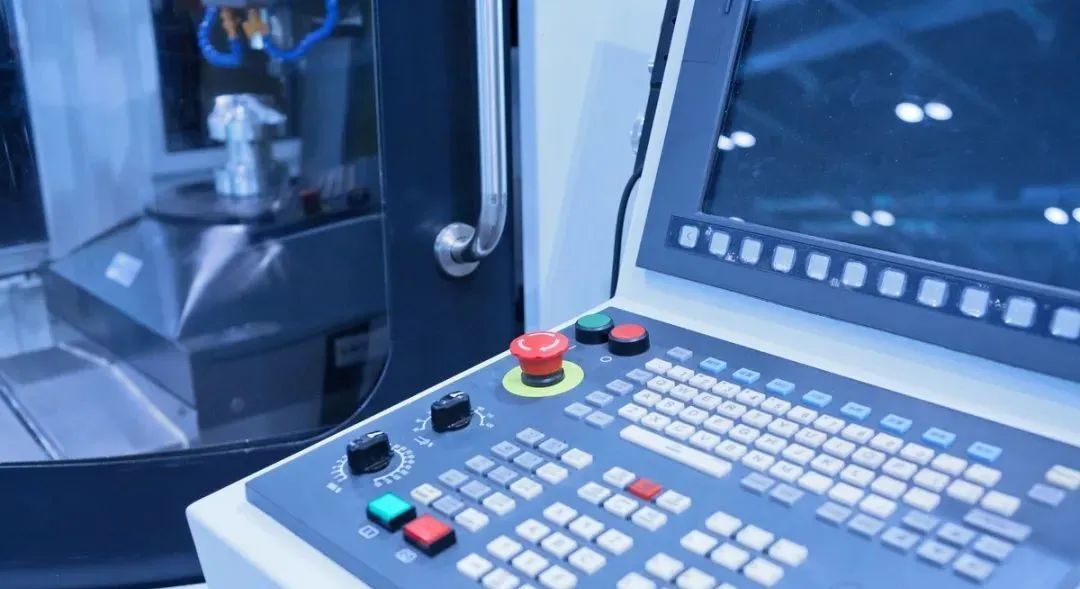
Çalışma modunu manuel [JOG] moduna ayarlayın; bu tuşun gösterge ışığı yanacaktır. Öncelikle ilerleme ayarı büyütmesini ayarlayın ve ardından koordinat eksenini sürekli olarak hareket ettirmek için [+Z] veya [- Z], [+X] veya [- X] tuşuna basın; Manuel [JOG] modunda besleme yaparken, [Hızlı İleri] düğmesinin aynı anda basılı tutulması ilgili eksende hızlı ileri veya negatif hareket üretecektir.
(5) El çarkı besleme adımları:
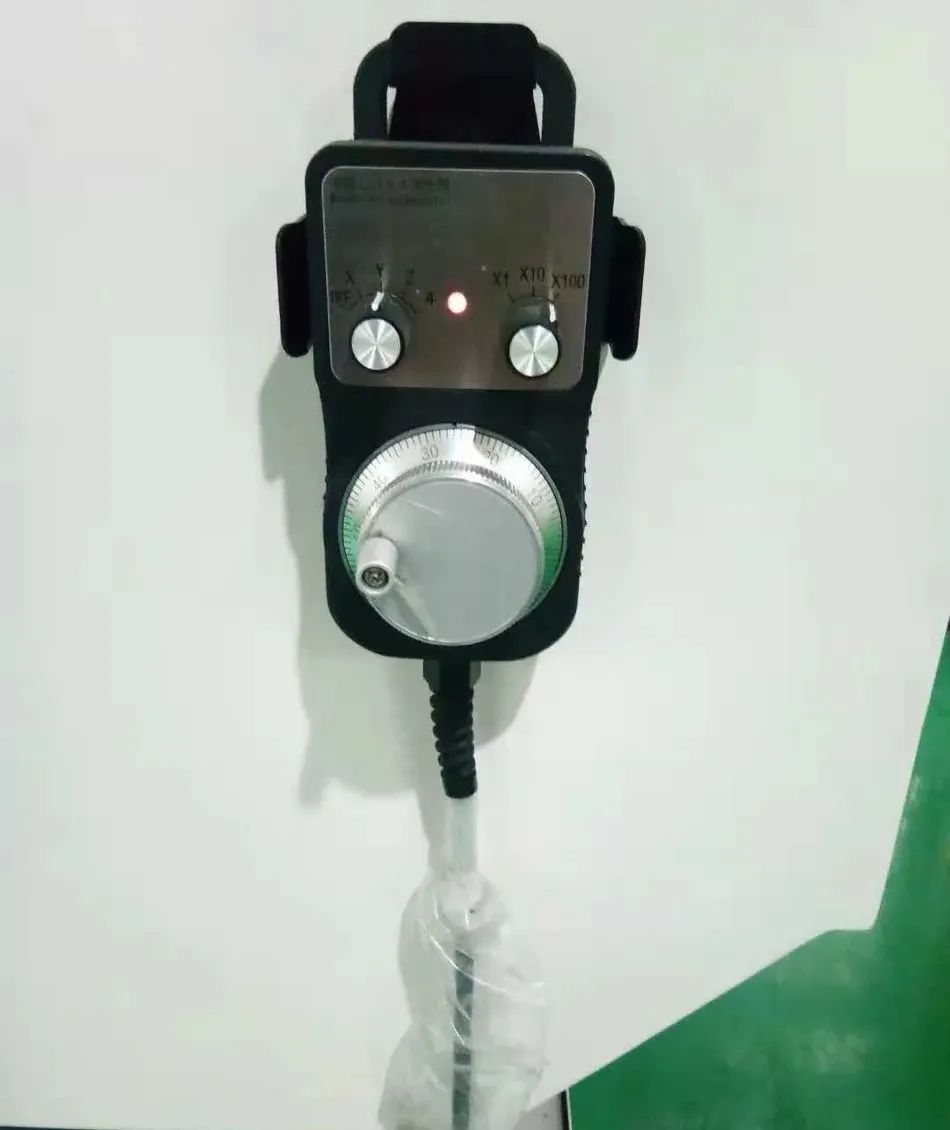
Çalışma modunu el çarkı [MPJ] moduna getirin; bu tuşun gösterge ışığı yanacaktır. İlerleme onarımını aşırı hareketi serbest bırakacak şekilde ayarlama adımları aşağıdaki gibidir:
Büyütmeyi ayarlayın, taşınacak ekseni seçin. Z-ekseninin hareket ettirilmesi gerekiyorsa, koordinat ekseni seçim anahtarını Z dişlisine yerleştirin ve Z-eksenini artan bir değer kadar ileri veya negatif hareket edecek şekilde kontrol etmek için el çarkı darbe üretecinin saat yönünde veya saat yönünün tersine bir adımını seçin. Darbeler sürekli olarak meydana gelirse, takım tezgahının Z-ekseni sürekli olarak hareket ettirilecektir. X-eksenini hareket ettirin ve koordinat ekseni seçim anahtarını X konumuna getirin. Diğer işlemler Z-ekseni işlemleriyle aynıdır.
(6) Programın kuruluş adımları:
FANUC Series 0i Mate TD sisteminde program oluşturma, önce program numarasının girilmesini ve kaydedilmesini, ardından program sözcüğünün girilmesini gerektirir. Spesifik işlem aşağıdaki gibidir:
(1) Program koruma kilidini açın, çalışma modunu düzenleme [EDIT] moduna ayarlayın; bu tuşun gösterge ışığı yanacaktır;
(2) Program düzenleme ekranına girmek için program 【 ROG 】 tuşuna basın, "O" adresini ve oluşturulacak program numarasını girin, örneğin O0001, noktalı virgül 【 EOB 】 tuşuna basın ve ardından yeni bir O0001 programı oluşturmak için ekle 【 Ekle 】 tuşuna basın;
(3) Her program bölümünün sözcüklerini sırayla girin. Her program bölümünü girdikten sonra noktalı virgül [EOB] tuşuna basın ve ardından tüm program bölümleri girilene kadar ekleme [Ekle] tuşuna basın. Program sözcüğü girişi yanlışsa iptal etmek için iptal [CAN] tuşuna basın. İptal [CAN] tuşuna sürekli basmak birden fazla kelimeyi iptal edebilir.
(7) Prosedür düzenleme adımları:
Programların düzenlenmesi, değişiklik yapma, ekleme, değiştirme, silme vb. işlemleri içerir. Spesifik işlemler aşağıdaki gibidir:
(1) Karakterleri değiştir: İmleci değiştirilmesi gereken karaktere taşımak için imleç hareket tuşlarını kullanın. Değiştirilecek karakteri girdikten sonra Değiştir butonuna basın.
(2) Karakter Ekle: İmleci eklenecek önceki karaktere taşımak için imleç hareket tuşunu kullanın, eklenecek karakteri girin ve Ekle düğmesine basın.
(3) Karakterleri silin: İmleci silinmek istenen kelimeye taşımak için imleç hareket tuşunu kullanın ve onu silmek için sil [DELETE] tuşuna basın.
(8) Prosedür çağrısı işlem adımları:
Otomatik işleme hazırlamak veya düzenlemek için bellekteki mevcut programı çağırın. Spesifik işlem aşağıdaki gibidir: çalışma modunu düzenleme [EDIT] moduna ayarlayın; bu tuşun gösterge ışığı yanacaktır. Program fonksiyon düğmesine 【 PROG 】 basın ve O0001 gibi program numarasını girin. Programı çağırmak için imleç üzerindeki aşağı ok tuşuna basın. Program bir sayfayı aşarsa yukarı aşağı sayfa tuşlarına basarak programı görüntüleyebilirsiniz.


