


Damgalama işleminde sık görülen kusurlar ve nedenleri
Damgalama kalıbı, damgalama işleminde malzemeleri parçalara (veya yarı mamul ürünlere) işleyen özel bir işlem ekipmanıdır.
Sürecin niteliğine göre sınıflandırın: delme kalıbı, bükme kalıbı, derin çekme kalıbı, şekillendirme kalıbı vb.
İşlem kombinasyonunun derecesine göre sınıflandırma: tek işlemli kalıp, kompozit kalıp ve aşamalı kalıp.
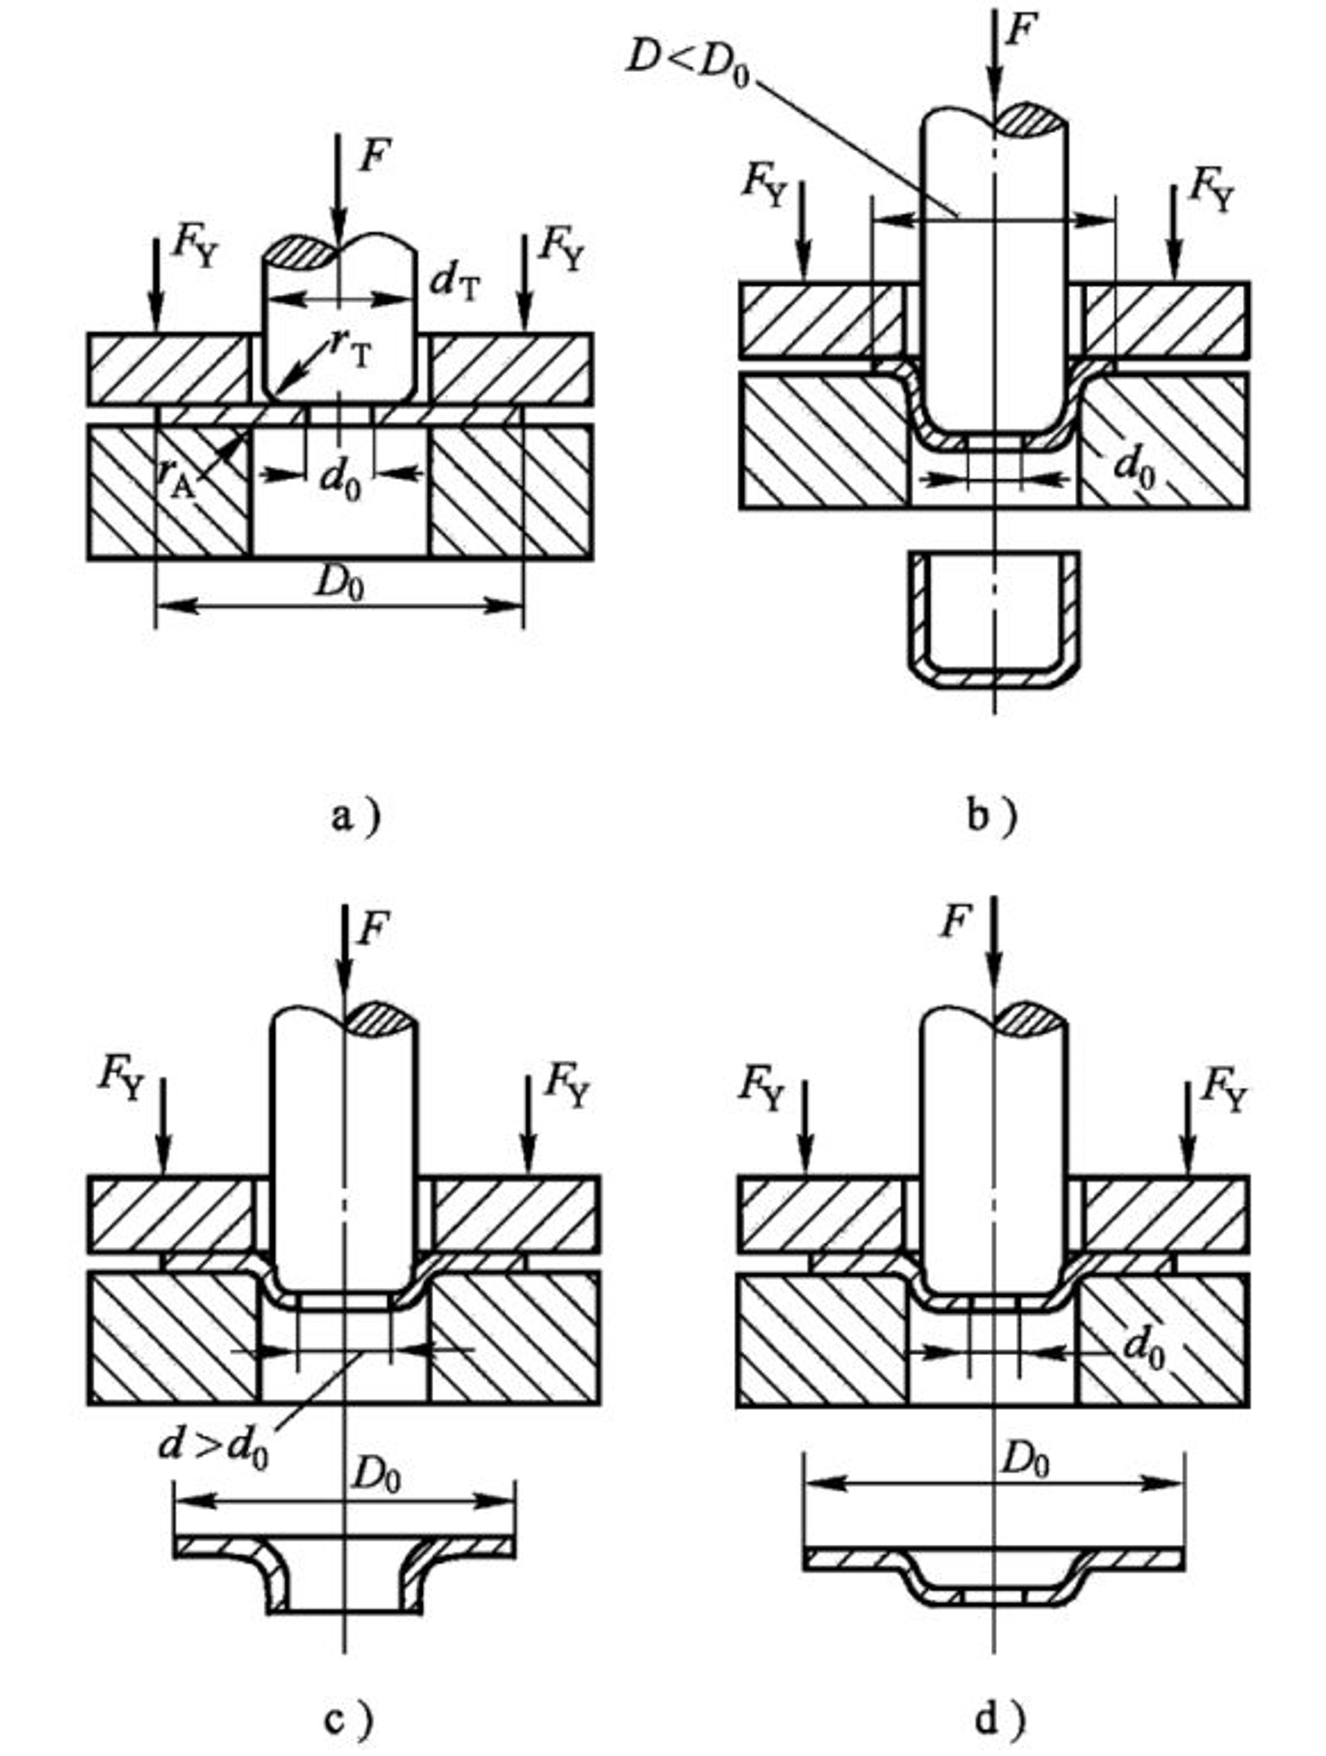
a) Şekillendirme kalıbı b) Çekme kalıbı c) Flanş kalıbı d) Şişirme kalıbı
Damgalama üretiminin üç unsuru: makul damgalama işlemi, gelişmiş kalıplar ve verimli damgalama ekipmanı.
1. Körleme, delme ve düzeltme
Kusurlar: Aşırı çapak, deformasyon, yüzey çizikleri, boyut uyumsuzluğu, eksik delikler vb.
1) Aşırı çapak: Dışbükey ve içbükey kalıplar arasındaki boşluk çok büyük veya çok küçüktür; Bıçak aşınması; Kötü rehberlik doğruluğu; Dışbükey ve içbükey kalıpların konumları eşmerkezli değildir.
2) Deformasyon: Delik aralığı çok küçük; Baskı plakası ile içbükey model yüzeyi arasında zayıf uyum; Aşırı boşluk vb.
3) Yüzey çizikleri: Çalışma sırasında sürükleme ve çekme gibi durumlar vardır; Sacın kesme işlemi sırasında oluşan çizikler ve diğer hasarlar.
4) Boyut uyumsuzluğu: Yetersiz besleme; Hasarlı veya gevşek konumlandırma cihazı, konum değiştirme vb.
5) Daha az delik: zımba kırılmıştır; Yetersiz zımba uzunluğu vb.
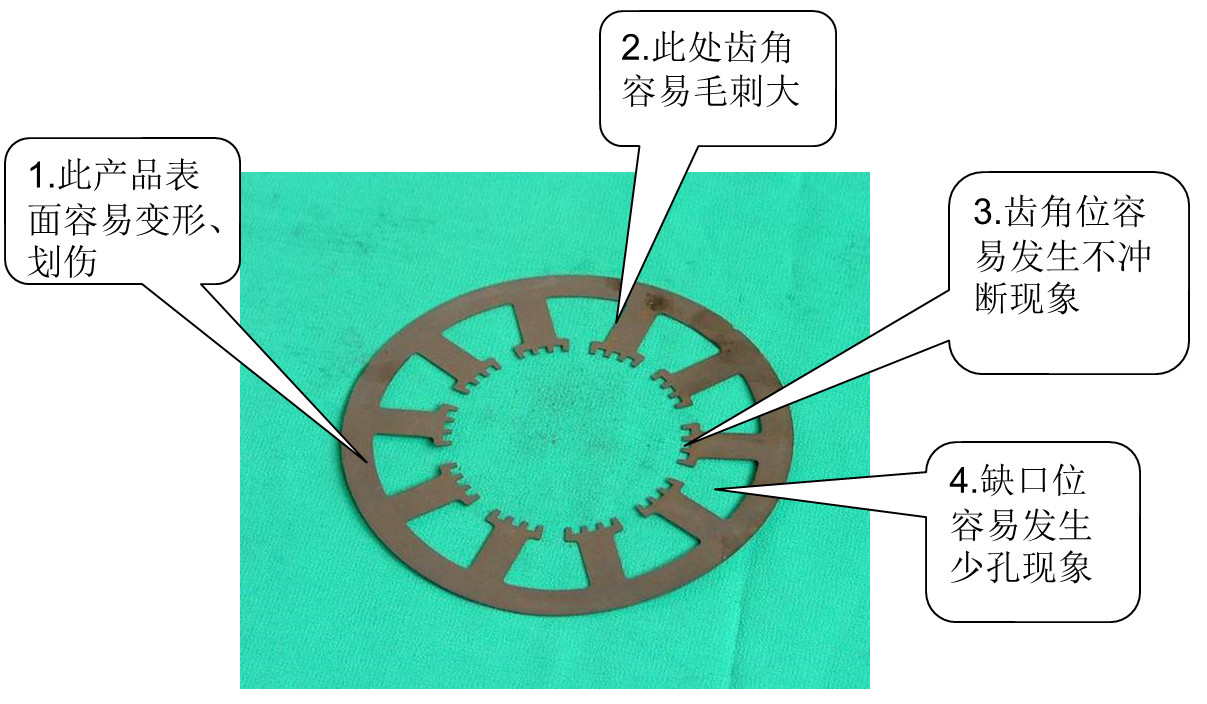
Kesme, delme ve düzeltme gibi ürünlerde kusur yerleri oluşmaya eğilimlidir
2. 拉延
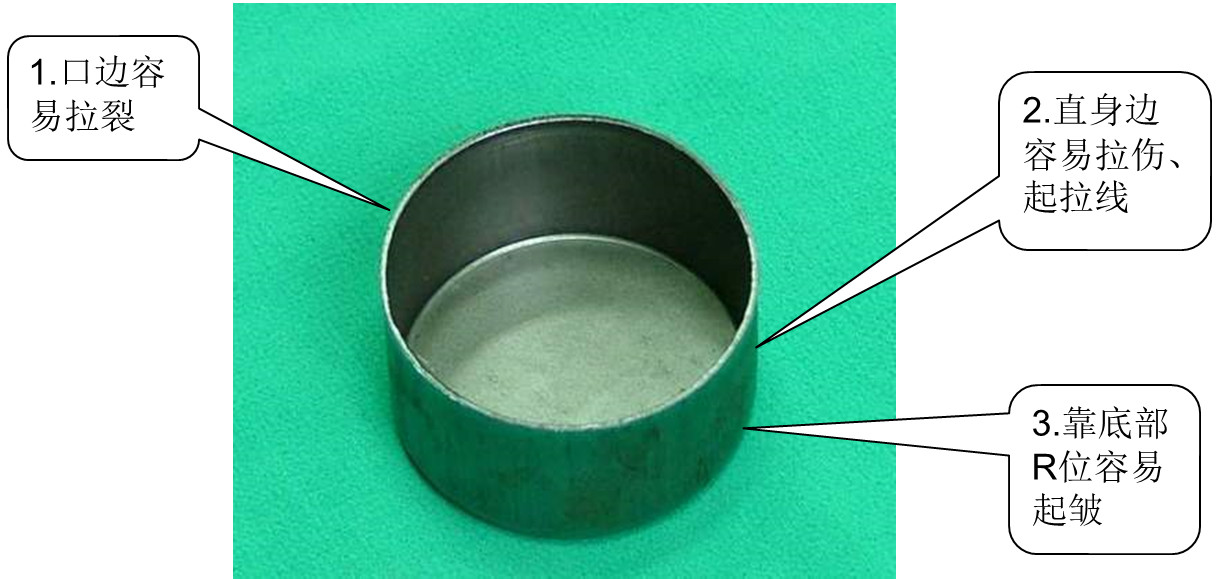
Çizilen ürünlerde kusurlu konumlar bulunabilir
3. Flanşlama
Kusurlar: Düzensiz çevirme, tutarsız çevirme yüksekliği, kaba çevirme, çatlak çevirme vb.
1) Düzensiz çevirme: Dışbükey ve içbükey kalıplar arasındaki boşluk çok büyüktür.
2) Tutarsız çevirme yüksekliği: dışbükey ve içbükey kalıplar arasında eşit olmayan boşluk; Yanlış konumlandırma; Düşen parçaların boyutu doğru değil.
3) Döndürme ve pürüzlendirme: Bıçak kenarında izler vardır; Parçaların yüzeyindeki yabancı maddeler; Kesici kenarın sertliği çok düşük.
4) Flanşlanma ve çatlama: kenar düzeltme sırasında büyük çapaklar; Dışbükey ve içbükey kalıplar arasındaki boşluk çok küçüktür; Ters çevrilmiş kenarın şekli ani bir değişime sahiptir.
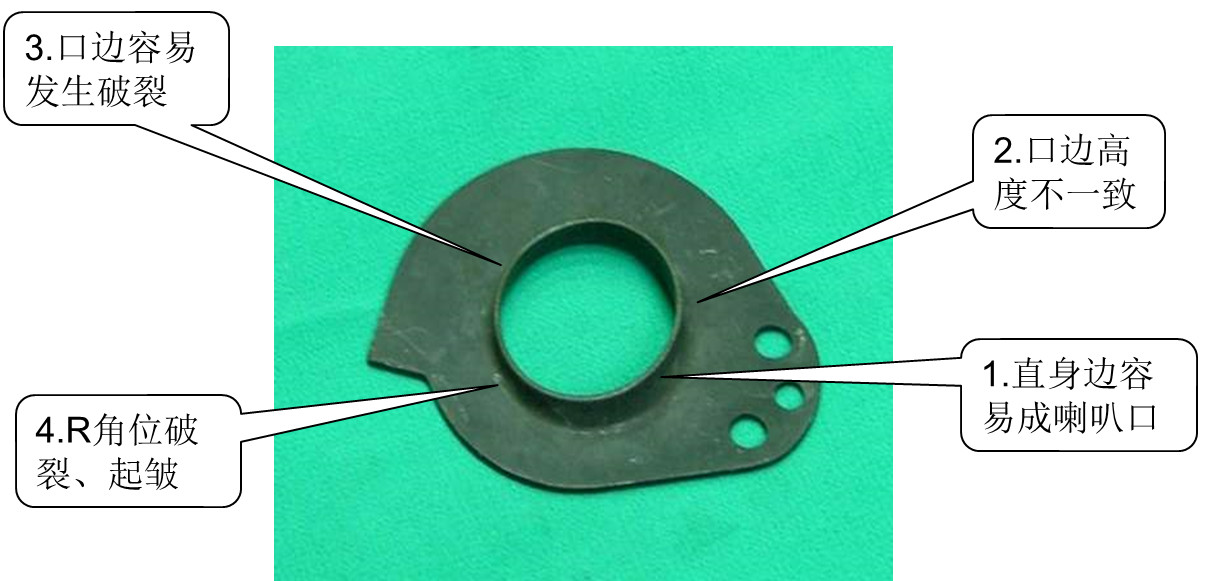
Kapaklı ürünlerde kusurlu konumlar oluşabilir
4. Bükme
Kusurlar: Yetersiz bükme açısı, bükme kenarının çatlaması, R bükme köşesindeki basamaklar vb.
1) Niteliksiz bükülme açısı: Dışbükey ve içbükey kalıplar arasındaki boşluk çok büyük ve dışbükey ve içbükey kalıplar arasındaki eşleşme açısı eşleşmiyor. Plaka malzemesinin kalınlığı eşit değildir.
2) Kırık bükme kenarı: Dışbükey ve içbükey kalıplar arasındaki boşluk çok küçüktür; Bükülme açısı çok küçük; Aşırı delme kuvveti ve yüksek hız; Tahta malzemesi biraz serttir.
3) Adımlarla R açısının bükülmesi: dışbükey ve içbükey kalıpların bükülme açısı çok büyük; Aşırı dış R açısı; Bükme kuvveti çok küçüktür.
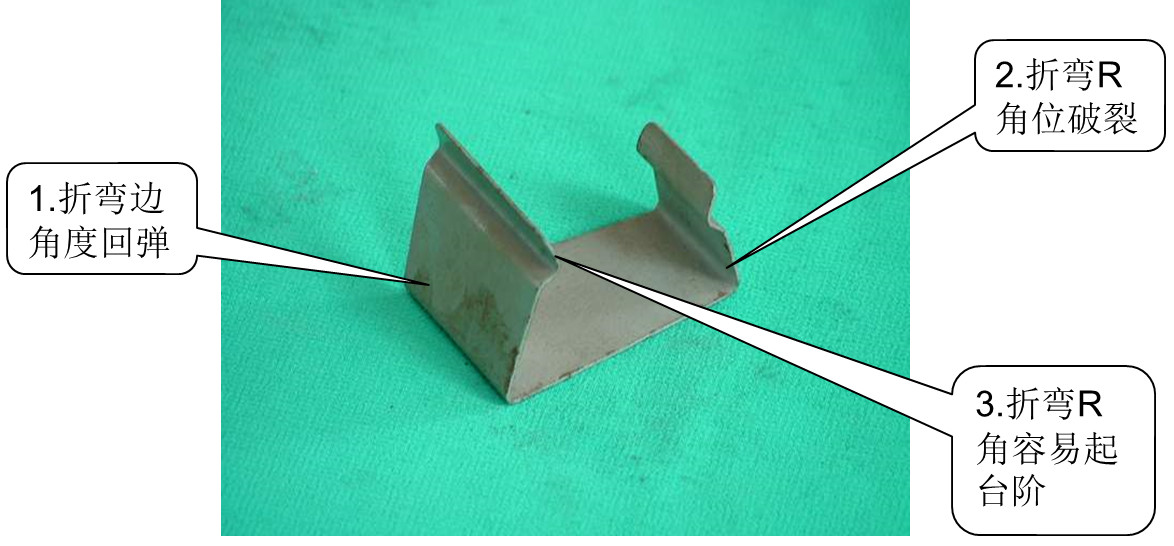
Bükülmüş ürünlerde kusurların oluşmaya yatkın olduğu yer
5. Hurda atlama deliği
1) Zımbanın uzunluğu yeterli değil. Zımbayı, zımbanın kesici kenarına göre içbükey kalıba yerleştirin ve zımbayı değiştirmek için 1 mm ekleyin;
2) İçbükey kalıplar arasındaki boşluk çok büyük. Boşluğu azaltmak için kalıbı kesin veya boşluğu azaltmak için bir kaplama makinesi kullanın;
3) Delgeç veya şablonun mıknatıslığı giderilmemişse, delginin veya şablonun mıknatıslığını gidermek için bir manyetikliği giderici kullanın.
6. Atık tıkanıklığı
1) Küçük veya yanlış hizalanmış boşaltma delikleri, düzgün boşaltma sağlamak için boşaltma deliklerini artırır;
2) Malzeme deliğinde pahlar vardır; pahı çıkarmak için malzeme deliğinin boyutunu artırın;
3) Kesici kenar konik değildir ve çizgi kesme konikliği veya karşı taraftaki genişleme deliği, düz duvar konumunun uzunluğunu azaltır;
4) Bıçağın düz duvar konumu çok uzundur ve karşı tarafta delmek bıçağın düz duvar konumunu kısaltır;
5) Bıçağın kenarı çökerek keskin bir kenara neden oldu, bu da malzemenin tıkanmasına ve bıçak kenarının yeniden taşlanmasına neden oldu.
7. Kötü görünüm
1) Bıçağın kenarı çökerek bıçağın çok büyümesine ve bıçağın kenarının yeniden taşlanmasına neden oldu;
2) Zımba ile kalıp arasındaki boşluk çok büyük ve tel blok halinde kesiliyor ve boşluk yeniden eşleştiriliyor;
3) İçbükey kalıp bıçağının düzgünlüğü zayıftır ve cilalı bıçak kenarı düz bir duvar konumundadır;
4) Zımba ile kalıp arasındaki boşluk çok küçük, kalıbı koruyun ve boşluğu ayarlayın;
5) Üst malzeme kuvveti çok büyük, yayı değiştirmek için bıçağı ters yönde çekin ve üst malzeme kuvvetini azaltın.
8. Düzensiz düzeltme
1) Konumlandırma ofseti ayar konumlandırması;
2) Malzeme çekme ve basma kuvvetini artıran ve konumlandırmayı ayarlayan tek taraflı kalıplama vardır;
3) Düzensiz takım bağlantısına ve kesici uçların yeniden kesilmesine neden olan tasarım hatası;
4) Besleyiciyi ayarlamak için beslemeye izin verilmez;
5) Besleme adımının hesaplanmasında hata var. Adımı yeniden hesaplayın ve takım konumunu yeniden konumlandırın.
9. Zımba kırılmaya eğilimlidir
1) Kapanma yüksekliği çok düşük ve zımbanın kesici kenarı çok uzun. Kapanış yüksekliğini ayarlayın;
2) Malzemenin yanlış konumlandırılması, zımbanın bir tarafı kesmesine ve konumlandırma veya besleme cihazının eşit olmayan kuvvet nedeniyle kırılmasına neden oldu;
3) Alt kalıptan gelen atık malzeme kesici kenarı bloke ederek zımbanın kırılmasına ve düzgün beslemeyi sağlamak için büyük bir besleme deliğinin yeniden açılmasına neden olur;
4) Zımbanın yukarı ve aşağı düzgün bir şekilde hareket etmesini (plakaya çarpmasını) sağlamak için zımbanın sabit kısmını (kelepçe) kılavuz kısmıyla onarın veya yeniden kesin;
5) Kötü tahta yönlendirmesi, zımbanın tek taraflı kuvvete maruz kalmasına ve levhalar arasındaki boşluğun onarılmasına neden oldu;
6) Zımba bıçağının çok kısa olması, delme plakasına müdahale eder ve zımbanın yerini alarak bıçak parçasının uzunluğunu arttırır;
7) Zımba düzgün sabitlenmemiş, yukarı aşağı hareket ediyorsa yukarı aşağı hareket etmesini önlemek için yeniden sabitlenmelidir;
8) Zımba bıçağı keskin değildir ve yeniden taşlanması gerekir;
9) Zımbanın yüzeyi çizilir ve malzeme çıkarma sırasında eşit olmayan kuvvete maruz kalır. Zımbayı tekrar değiştirin;
10) Zımba çok ince, çok uzun ve gücü yeterli değil. Delgeç türünü tekrar değiştirin;
11) Zımbanın sertliği çok yüksek ve zımbanın malzemesi yanlış. Zımba malzemesini değiştirin ve ısıl işlem sertliğini ayarlayın.
10. Demir talaşları
1) Takviyenin yanlış hizalanması nedeniyle takviyenin konumunu veya bükülme konumunu yeniden hesaplayın;
2) Bükme aralığı çok küçükse, boşluğu yeniden ayarlamak için demir talaşlarını sıkın veya şekillendirilmiş bloğu taşlayın veya şekillendirilmiş zımbayı taşlayın;
3) Bükme dışbükey kalıbı R açısını onaramayacak kadar keskindir;
4) Kesici kenar için çok az malzeme varsa kesici kenarı yeniden bağlayın;
5) Baskı çubuğu çok dar ve yeniden taşlanması gerekiyor.
11. Zayıf filizlenme
1) Tomurcuk alt deliğinin merkezi, doğru merkez konumunu belirlemek veya tomurcuk delgisinin konumunu hareket ettirmek veya tomurcuk kenarı yüksek kenar düşük ön delme konumuna taşımak için tomurcuk delgisinin merkezi ile çakışmıyor veya hatta kopma veya konumlandırmayı ayarlama;
2) İçbükey kalıplar arasındaki eşit olmayan boşluk, filizler, yüksek kenarlar ve kenar onarım filizleri arasında düşük veya hatta kırık boşluklara neden olur;
3) Filizlenen alt delik gereksinimleri karşılamaz, bu da filizlenme yüksekliğine ve alt delik açıklığının yeniden hesaplanmasına, önceden delinmiş deliklerin çap sapmasının artmasına veya azalmasına ve hatta çatlamaya neden olur.
12. Kötü kalıplama
1) Şekillendirme kalıbının dışbükey kalıbı çok keskindir ve malzemenin çatlamasına neden olur. Şekillendirici dışbükey kalıp bir R açısıyla kesilmelidir ve kesici kenar uygun şekilde bir R açısıyla kesilmelidir;
2) Şekillendirme zımbasının uzunluğunun yeterli olmaması, zımbanın doğru uzunluğunun hesaplanamamasına ve zımbanın gerçek uzunluğunun şekillendirme gereksinimlerini karşılayacak şekilde ayarlanamamasıyla sonuçlanır;
3) Şekillendirme zımbası çok uzun olduğundan, şekillendirme noktasında malzemenin deformasyonuna neden olur. Zımbanın doğru uzunluğunu belirlemek ve zımbanın gerçek uzunluğunu, kırılana kadar gereklilikleri karşılayacak şekilde ayarlamak önemlidir;
4) Şekillendirme alanındaki yetersiz malzeme çekme çatlamasına neden olur. Açılan malzemeyi hesaplayın veya R açısını onarın veya şekillendirme yüksekliğini azaltın;
5) Kötü konumlandırma, kalıplama kusurlarına neden olur. Konumlandırma veya besleme cihazını ayarlayın;
6) Şekillendirme boşluğu çok küçük, yırtılmaya veya deformasyona neden oluyor ve boşluğun ayarlanması gerekiyor.
13. Bükme boyutları
1) Kalıbın yerine ayarlanmamasından kaynaklanan açı hatası, boyut sapmasına, zayıf kapanma yüksekliğine veya zayıf açı farkına yol açar;
2) Yetersiz esneklik zayıf açıya neden olur, bu da boyutsal sapmaya ve yay değişimine neden olur;
3) Malzemenin gereksinimleri karşılamaması, zayıf açı ve boyut değişimine veya boşluk sapmasının yeniden ayarlanmasına neden olur;
4) Malzeme kalınlığındaki sapma açı kusurlarına neden olur ve bu da boyut sapmasına neden olur. Malzeme kalınlığı belirlenerek malzeme değiştirilir veya boşluk farkı yeniden ayarlanır;
5) Yanlış konumlandırma boyut sapmasına neden olur. Konumlandırmanın ayarlanması boyutu uygun hale getirir;
6) Tasarım veya işleme hataları, bükülmüş halka açık montaj blokları arasında aralıklı kaynak ve taşlamaya neden olur, bloklar arasındaki boşluklar ortadan kaldırılır ve küçük bükme boyutları elde edilir;
7) Oluşturulan kamunun bir R açısı yoktur ve normal koşullar altında, oluşturan kamuya açık onarım R açısının bükülme yüksekliği çok küçüktür;
8) Her iki taraftaki bükme boyutları, sıkıştırma takviyesi için çok büyük;
9) Tek taraflı bükme ve çekme, boyut kararsızlığına neden olur, yay kuvvetini artırır, konumlandırmayı ayarlar;
10) Makul olmayan boşluklar, kötü açılara ve boyutsal sapmalara neden olur, boşlukları onarır;
11) Katlama bıçağının yüksekliği yeterli değil ve bükme zımbası, katlama bıçağına sığmayacak kadar kısa. Bu, katlama bıçağının yüksekliğini artırarak, bükme zımbasının katlama bıçağının konumuna mümkün olduğunca oturmasına neden olarak daha ters açıların oluşmasına neden olur;
12) Bükme sırasında hız çok yüksektir ve bükülmenin kökünde deformasyona neden olur. Hız oranını ayarlayın ve makul bir hız seçin;
13) Yapı mantıksızdır ve katlama bıçağı sabit şablona yerleştirilmemiştir. Oluğu yeniden frezelerken ve katlama bıçağını damgalama için şablona yerleştirirken boşluk büyür;
14) Oluşturulan erkek ısıl işlemin sertliği yeterli olmayıp, basınç hattının kırılmasına veya yeniden oluşturulan erkek basınç hattının düzleşmesine neden olur.
14. Akıntı yok
1) Konumlandırma veya besleme cihazlarının yanlış konumlandırılması veya besleme ayarı;
2) Yetersiz kaçınma, öğütme ve kaçınma;
3) İç kılavuz sütunu hasar görmüş, bu da levha yapım faaliyetinin zayıf olmasına neden oluyor. İç kılavuz direğini değiştirin;
4) Çekilmişse veya yüzeyi pürüzsüz değilse zımbayı değiştirin;
5) Üst malzeme piminin konumunu makul şekilde yeniden düzenleyin;
6) Yetersiz üst malzeme kuvveti veya yetersiz sıyırma kuvveti, üst malzeme yayını veya sıyırma yayını değiştirin;
7) Zımba ile kelepçe plakası arasındaki koordinasyon düzgün değildir ve zımba ile kelepçe plakasının onarılması, zımba ile kelepçe plakası arasındaki koordinasyonun düzgün olmasını sağlar;
8) Oluşturulan kaydırıcı düzgün bir şekilde oturmuyorsa, kaydırıcıyı ve kılavuz oluğunu düzgün bir şekilde oturacak şekilde ayarlayın;
9) Plaka yapımı sırasında uygun olmayan ısıl işlem, belirli bir süre damgalama sonrasında deformasyon, yeniden taşlama ve deformasyonu düzeltmek için plaka yapımı;
10) Zımba çok uzunsa veya üst malzeme piminin uzunluğu yeterli değilse, üst malzeme piminin uzunluğunu artırın veya uygun uzunlukta bir zımbayla değiştirin;
11) Zımba kırıldığında zımbayı değiştirin;
12) Şablon mıknatıslanmaz ve iş parçası, şablonun mıknatıslığını gidermek için yukarı kaldırılır.
15. Malzemenin düzgün olmayan şekilde teslim edilmesi
1) Kalıp düzgün şekilde hizalanmamıştır, bu da malzeme bandının besleyiciyle aynı düz çizgide olmamasına ve kalıbın yeniden hizalanmasına veya besleyicinin ayarlanmasına neden olur;
2) Düzgün olmayan bant ayarı için tesviye makinesi veya malzeme değişimi;
3) Boşaltmamak düzensiz beslemeye neden olur; boşaltmama çözümlerine bakın;
4) Konumlandırmayı çok sıkı ayarlayın;
5) Kılavuz pimi çok sıkıysa veya düz duvar konumu çok uzunsa ayarlayın;
6) Zımba düzgün şekilde sabitlenmemişse veya çok uzunsa ve malzeme bandına engel oluyorsa, uygun uzunlukta bir zımbayla değiştirin ve yeniden sabitleyin;
7) Üst malzeme pimi çok kısa, malzeme kayışı ile oluşturulan blok arasında engellemeye neden oluyor. Paraziti önlemek için üst malzeme piminin uzunluğunu ayarlayın;
8) Yüzen blok konumunun yanlış düzenlenmesi ve yüzen blok konumunun ayarlanması.
16. Zayıf perçinleme
1) Kalıbın kapanma yüksekliğinin uygun olmaması, perçinlemenin yetersiz olması ve kapanma yüksekliğinin ayarlanması;
2) İş parçası yerinde değil ve konumlandırma sapması konumlandırma için ayarlandı;
3) Perçinlemeden önce iş parçası arızalıysa filiz deliğini kontrol edin. Perçinleme deliğinin pahlı olup olmadığını doğrulamak için filizlenme deliği kusuruna yönelik çözüme bakın. Pah yoksa pahı artırın;
4) Perçinleme zımbasının uzunluğu yeterli değilse uygun uzunlukta bir zımbayla değiştirin;
5) Perçinleme zımbasının gereksinimleri karşılamadığını doğrulayın ve gereksinimleri karşılayan bir perçinleme zımbası kullanın.
17. Eksik veya yüklü
1) Yanlışlıkla montaj sırasında dikkatli ve yanlış delme;
2) Yön işareti olmayan zımbalar, yön zımbalarıyla işaretlenmiştir.
18. Yanlış vida kurulumu
1) Şablonun kalınlığını bilmemek, şablonun kalınlığının çok uzun ya da çok kısa olduğunu bilmek;
2) Uygun vidaları seçecek kadar dikkatli ve deneyimsiz olmak.
19. Kalıpların sökülmesi ve montajı
1) Pim deliği silinmemişse, pim deliği ve pim silinerek temizlenmelidir. Kalıbı sökerken öncelikle konumlandırma pimi çıkarılmalıdır. Kalıba zarar vermek kolaysa, önce vidaları yönlendirmek için kullanılmalı, ardından konumlandırma pimi deliği açılmalıdır;
2) Kalıp programının takılması ve sökülmesi yanlış olduğunda ve pim düştüğünde pim deliğine zarar vermeyin.
20. Konumlandırma pimi
1) Delik duvarı pürüzlendiğinde veya çizildiğinde, kalıbın çok sıkı montajına neden olduğunda, pim deliğinin pürüzlü olup olmadığını dikkatlice kontrol edin, aksi takdirde delinemeyen pim deliği yeniden raybalanmalıdır;
2) Pim deliği kaydırılmışsa veya aşağıda kaçış deliği yoksa, bir konumlandırma pimi kaçış deliği ekleyin.
21. Bahar çok uzun
1) Yay deliğinin derinliğinin ölçülmesine dikkat edilmemesi, yayın sıkıştırma miktarının hesaplanması ve tekrar basılmasının engellenmesi;
2) Yeterince dikkat edilmemesi, tecrübe eksikliği, yay alt ölü merkezinin uygun olması.


