Değirmencilik Yöntemleri ve Stratejilerinin Eksiksiz Koleksiyonu
1
Frezeleme yöntemi
1) Temel frezeleme işlemi
Dahil olanlar: düz frezeleme, kanal frezeleme, kenar frezeleme ve profil frezeleme.
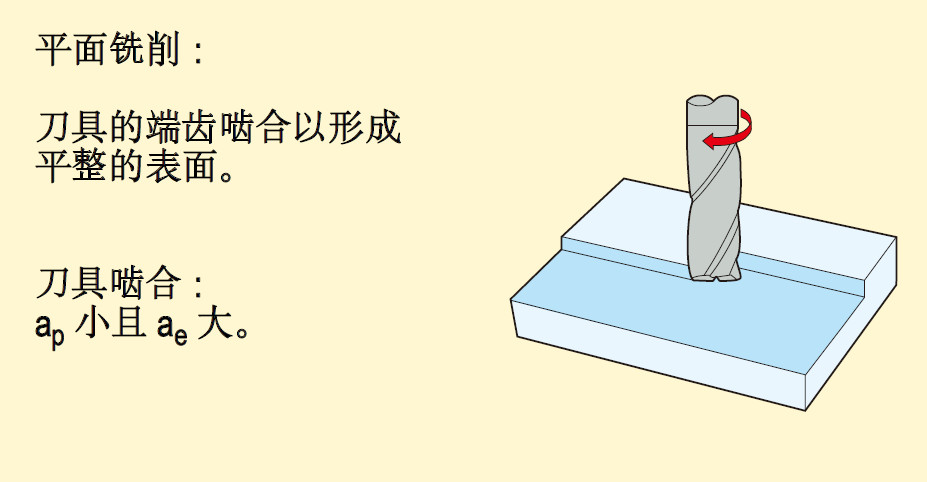
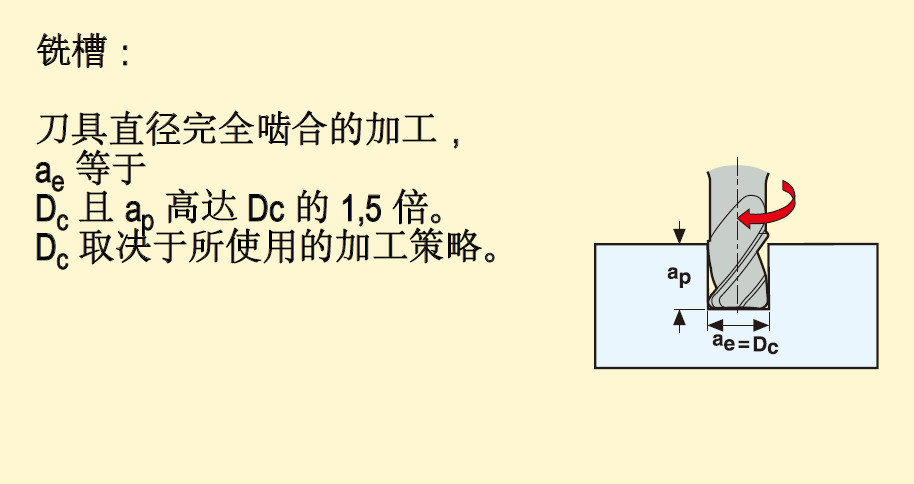
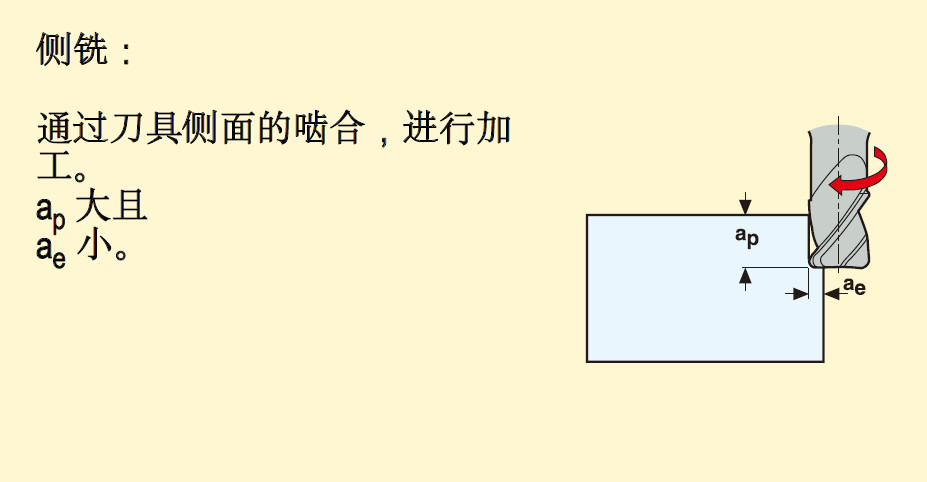
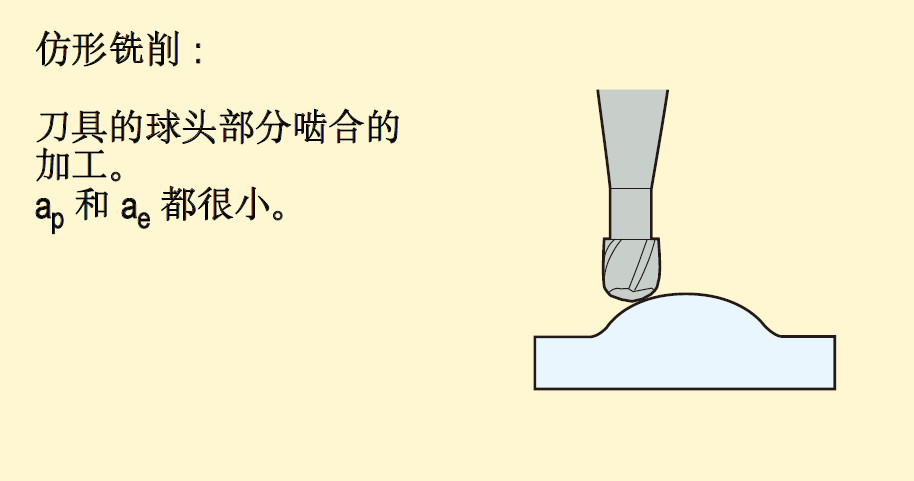
2) Gelişmiş frezeleme işlemi
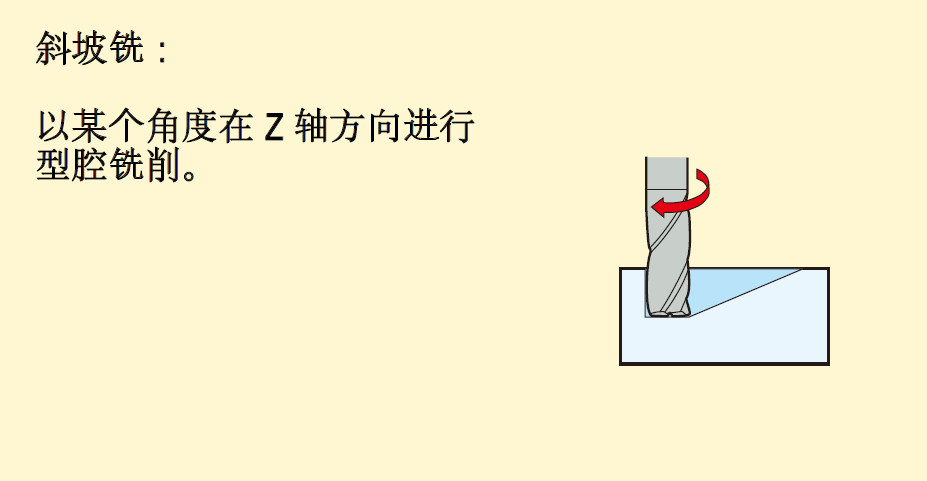
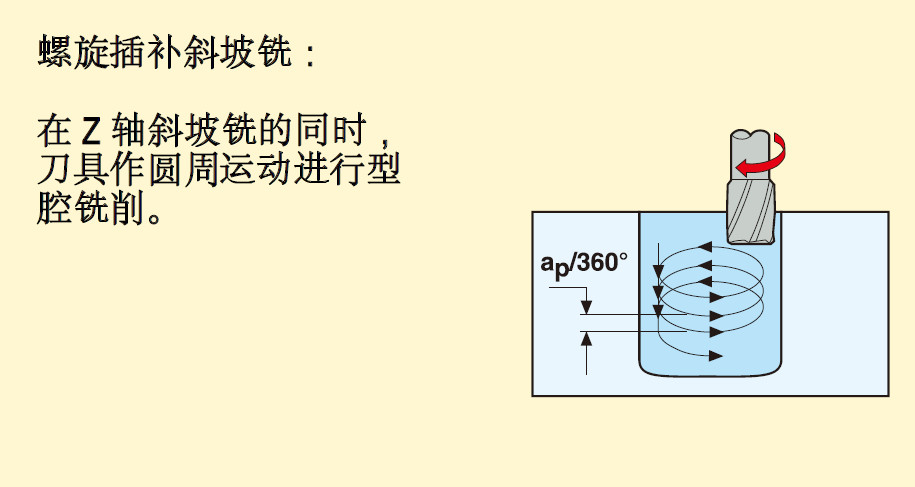
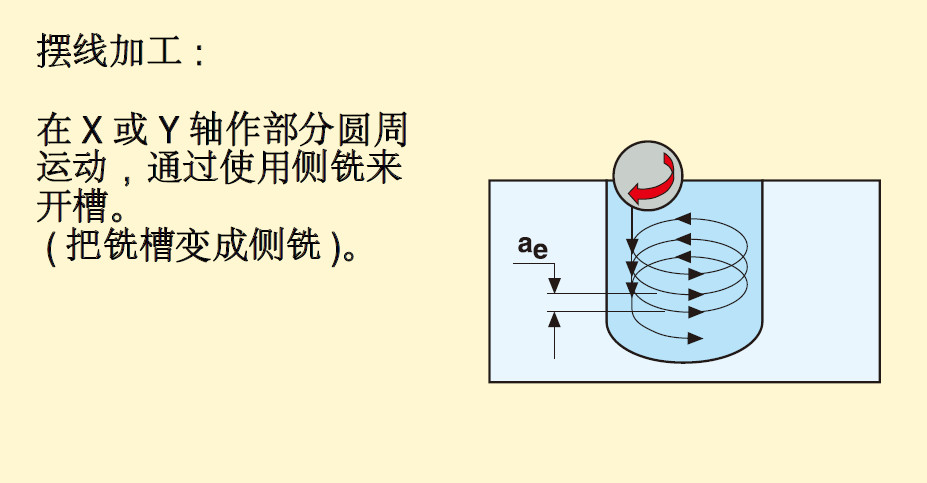
Dahil olanlar: eğim frezeleme, diş enterpolasyonu, sikloidal frezeleme, itme-çekme profil frezeleme, oluk frezeleme, kontur frezeleme ve delme.
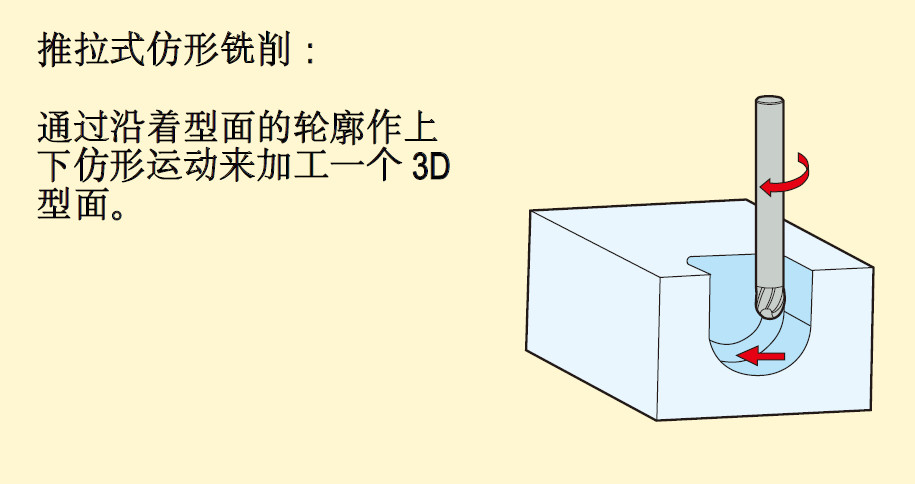
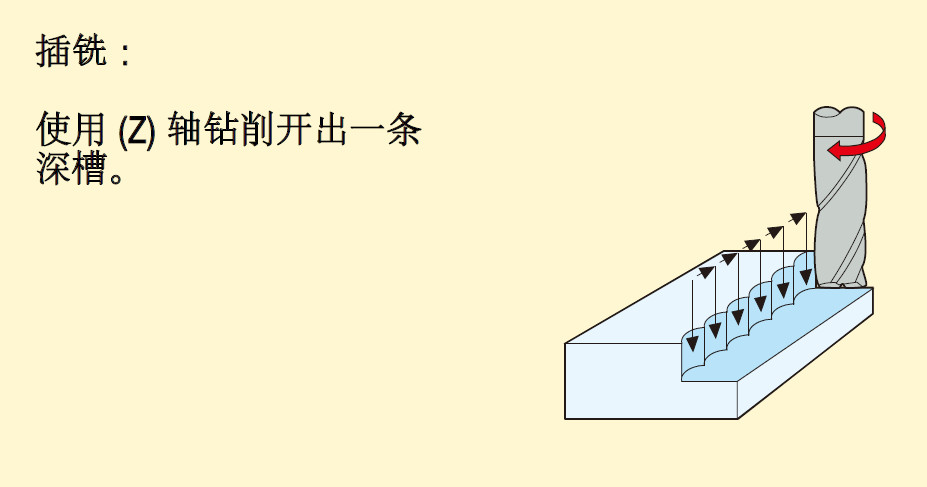
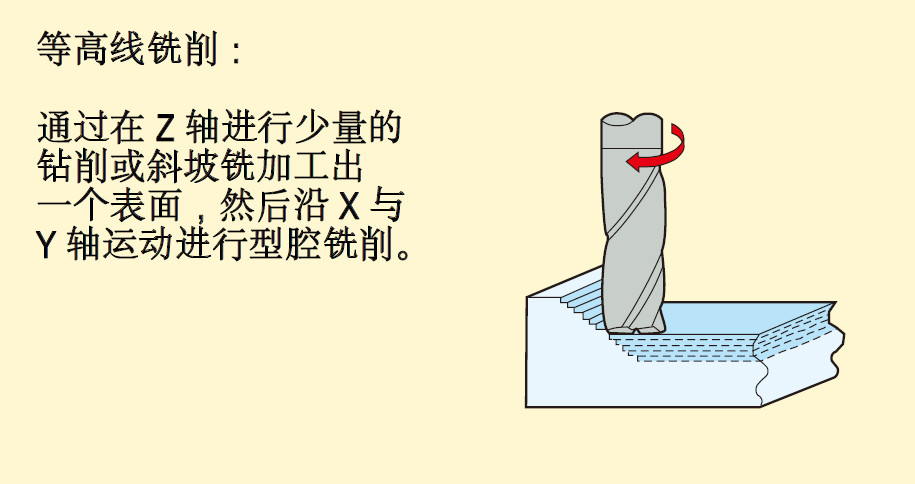
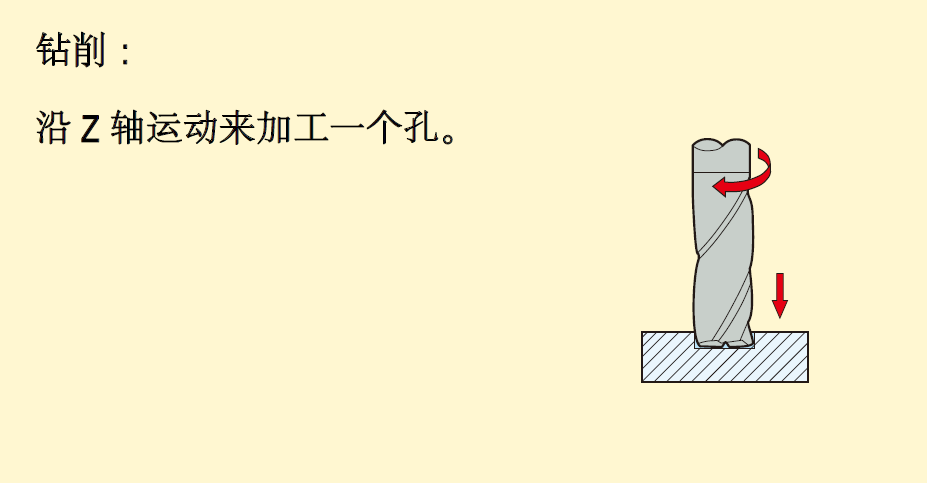
2
Frezeleme stratejisinin tanımı
(1) Olağan işleme
Genel amaçlara yönelik bir işleme stratejisidir. İşlemin türüne göre kesme genişliğinin kesme derinliğine oranı değişebilmektedir.
1) Takım özellikleri: Takım nispeten uzun bir kesme kenarına ve daha küçük bir çekirdek çapına sahiptir ve yüksek hassasiyet gereksinimlerine sahip değildir.
2) Takım tezgahı gereklilikleri: Özel bir gereklilik yoktur.
3) Uygulama alanı: Temel CNC teknolojisi ile yüksek zorluktaki ileri işleme yöntemleri mümkün değildir; Talaş kaldırma oranı yalnızca ortalama bir seviyeye ulaşabilir; Uygulama alanları genellikle küçük parti boyutlarını ve geniş bir malzeme yelpazesini içerir.
(2) Yüksek hızda işleme
Küçük radyal kesme derinliğini, yüksek kesme hızını ve ilerleme hızını birleştiren bir işleme stratejisidir; Benimsenen yönteme göre yüksek talaş kaldırma oranı ve düşük Ra değeri elde edilebilmektedir. Bu stratejinin tipik özellikleri, düşük kesme kuvveti, takıma ve iş parçasına daha az ısı aktarımı, daha az çapak oluşumu ve iş parçasının yüksek boyutsal doğruluğudur; Yüksek hızlı işleme altında, normal işlemeye göre daha yüksek kesme hızlarının kullanılması, yüksek talaş kaldırma oranları ve iyi yüzey pürüzlülüğü sağlayabilir.
1) Takım özellikleri: Stabil (daha büyük çekirdek çapı ve daha kısa kesme uzunluğu), temiz ve iyi şekillendirilmiş talaş alanı, iyi talaş kaldırma ve kaplamaya olanak sağlar.
2) Takım tezgahı gereksinimleri: Tezgahın yüksek hızlı CNC kontrolü, yüksek hızı ve hızlı ilerleme hızı.
3) Uygulama alanı: Kalıp endüstrisinde sertleştirilmiş çelik (48-62 HRC), kısa teslim süresi ile yarı hassas işleme ve hassas işlemeye tabi tutulur. Doğru kesici takımlar ve gelişmiş işleme yöntemleri kullanıldığında bu teknoloji başka birçok malzemeye de uygulanabilir.
(3) Yüksek performanslı işleme
Bu, çok yüksek talaş kaldırma oranına ulaşabilen bir işleme stratejisidir. Bu stratejinin tipik özelliği, iş parçasının malzemesine bağlı olarak kesme genişliğinin Dc'nin iki katı ve kesme derinliğinin Dc'nin 1-1,5 katı olmasıdır; Yüksek performanslı işleme altında, sıradan işlemeye göre çok daha yüksek talaş yüküne sahip bir işleme yönteminin kullanılması, son derece yüksek talaş kaldırma oranlarına ulaşabilir.
1) Takım özellikleri: Takımın talaş kaldırma oluğu üzerinde özel olarak geliştirilmiş talaş tutma yapısı, koruma için 45 derecelik küçük düz veya kavisli bıçak ucu, özellikle pürüzsüz talaş tutma alanı, yan sabit saplı veya sapsız kaplama .
2) Takım tezgahı gereksinimleri: yüksek stabilite, yüksek güç gereksinimleri, yüksek sertlikte sıkma sistemi.
3) Uygulama alanı: Büyük ölçekli üretim ve işlemede, üretim verimliliği önemli bir göstergedir veya yüksek talaş kaldırma oranları gerektiren tekli ürünlerin işlenmesinde.
(4) Yüksek ilerlemeli işleme
Tüm takım çapının tam kesimini küçük kesme derinliğiyle birleştiren yüksek ilerlemeli bir işleme stratejisidir. Yüksek ilerleme hızıyla işleme altında, normal işlemeden daha hızlı bir ilerleme hızı kullanarak yüksek talaş kaldırma oranı ve iyi yüzey pürüzlülüğü elde etmek mümkündür.
1) Takım özellikleri: özel olarak geliştirilmiş takım ucu, son derece kısa kesme uzunluğu ve kaplama.
2) Takım tezgahı gereksinimleri: yüksek stabilite ve yüksek ilerleme hızı olasılığı.
3) Uygulama alanları: Yumuşak çelikten söndürülmüş çeliğe, titanyum alaşımına ve paslanmaz çeliğe kadar, yüksek hızlı işlemeden önce ön işlem olarak çok iyidir ve aynı zamanda derin boşluk işleme için de kullanılabilir. Bu teknolojinin avantajlarından biri de kullanıcıların CAM'da basit, güvenli ve hızlı programlama yapmasının çok kolay olmasıdır. Kontur frezeleme stratejisi adı verilen yöntemin kullanılması, kapsamlı programlama deneyimi olmadan karmaşık şekillerin programlanmasını kolaylaştırır.
(5) Mikroişlem
Son derece küçük takım çapları kullanan bir işleme stratejisidir.
1) Takım özellikleri: Ø 0,1 ila 2,0 mm çap aralığı, kısa kesme uzunluğu, geniş dış çap küçültme aralığı, yüksek hassasiyet, kaplama.
2) Takım tezgahı gereksinimleri: iş milinin uzamasını önlemek için yüksek iş mili doğruluğu, yüksek dönme hızı, CNC ve termal stabilite.
3) Uygulama alanı: Çeşitli malzemeler üzerinde çeşitli boşluk işlemlerinin gerçekleştirilmesi.
3
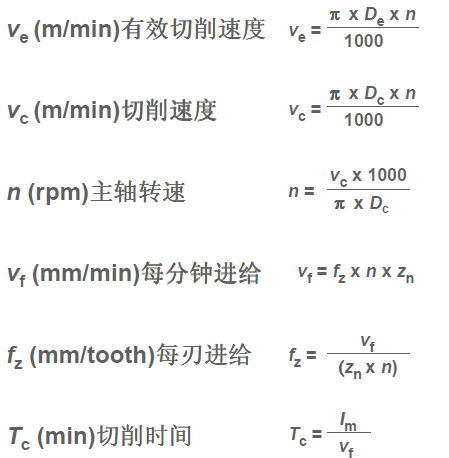
Frezeleme parametreleri ve hesaplama formülleri
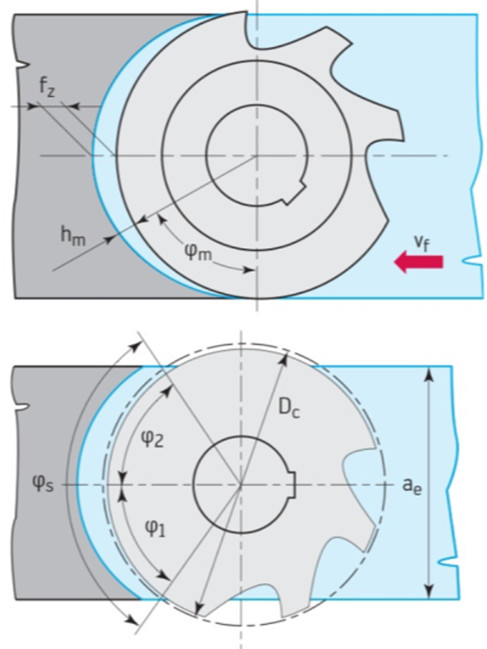
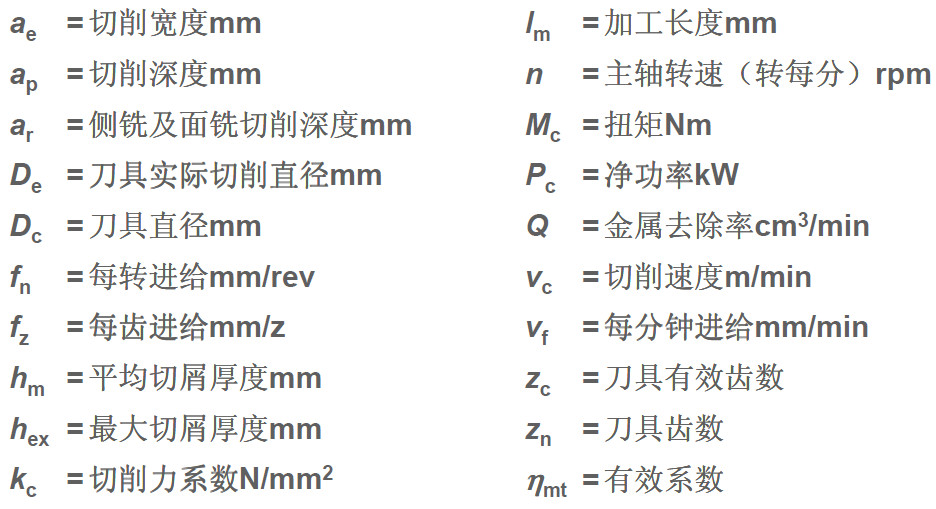
Kesim parametreleri için hesaplama formülü:
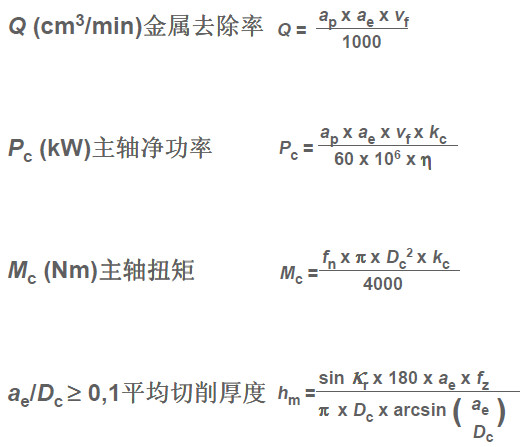
4
Frezeleme Özeti
1) Kullanılan freze takımının çapının, takım tezgahında kullanılan takımın çıkıntısında mümkün olduğu kadar kısa olmasını sağlamak için takım tezgahının gücünü ve sertliğini kontrol edin;
2) Freze bıçağının diş sayısı, aynı anda iş parçasına kenetlenen ve işleme sırasında titreşime neden olan çok fazla bıçak olmamasını sağlamak için orta düzeydedir. Dar iş parçalarını veya boşlukları frezelerken bıçağın iş parçasıyla yeterli düzeyde teması olmalıdır;
3) İyi kesme sonuçları elde etmek ve talaşlar yeterince kalın olduğunda takım aşınmasını azaltmak için diş başına uygun ilerleme hızı. Pürüzsüz kesme efektleri ve en düşük gücü elde etmek için ön açılı oluk tipi bıçakların kullanılması;
4) İş parçasının genişliğine uygun freze bıçağının çapı;
5) Doğru ana sapma açısı (genel frezelemeye uygun 45 derece);
6) Uygun frezeleme pozisyonu;
7) Kesme sıvısını yalnızca gerektiğinde kullanın; kuru frezeleme genellikle daha iyi takım ömrü sağlar.