Kuru mallar|Frezeleme işlemi sırasında titreşim nasıl azaltılır?
Frezelemede kesici takımların, takım tutucuların, takım tezgahlarının, iş parçalarının veya fikstürlerin sınırlamaları nedeniyle titreşim meydana gelebilir. Titreşimi azaltmak için bazı stratejilerin dikkate alınması gerekir.
01 Kesici aletler
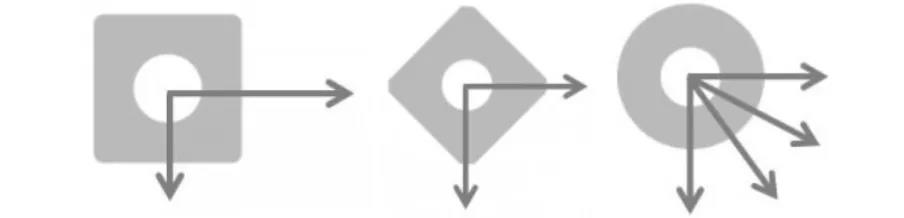
1) Yüzey frezeleme için kesme kuvvetinin yönü dikkate alınmalıdır:
90 derecelik bir frezeleme takımı kullanıldığında kesme kuvveti esas olarak radyal yönde yoğunlaşır. Uzun sarkma koşulları altında bu, freze takımının sallanmasına neden olur; Ancak ince duvarlı/titreşime duyarlı parçaları frezelerken düşük eksenel kuvvetler avantajlıdır
45 derecelik frezeleme takımı eşit şekilde dağıtılmış eksenel ve radyal kuvvetler üretebilir
Dairesel bıçaklı frezeleme takımı, özellikle kesme derinliği küçük olduğunda kuvvetin çoğunu fener mili boyunca yukarıya doğru yönlendirir. Ek olarak, 10 derecelik frezeleme takımı ana kesme kuvvetini iş miline aktararak uzun takım kullanma mesafelerinin neden olduğu titreşimi azaltır.
Frezelemede kesici takımların, takım tutucuların, takım tezgahlarının, iş parçalarının veya fikstürlerin sınırlamaları nedeniyle titreşim meydana gelebilir. Titreşimi azaltmak için bazı stratejilerin dikkate alınması gerekir.
01 Kesici aletler
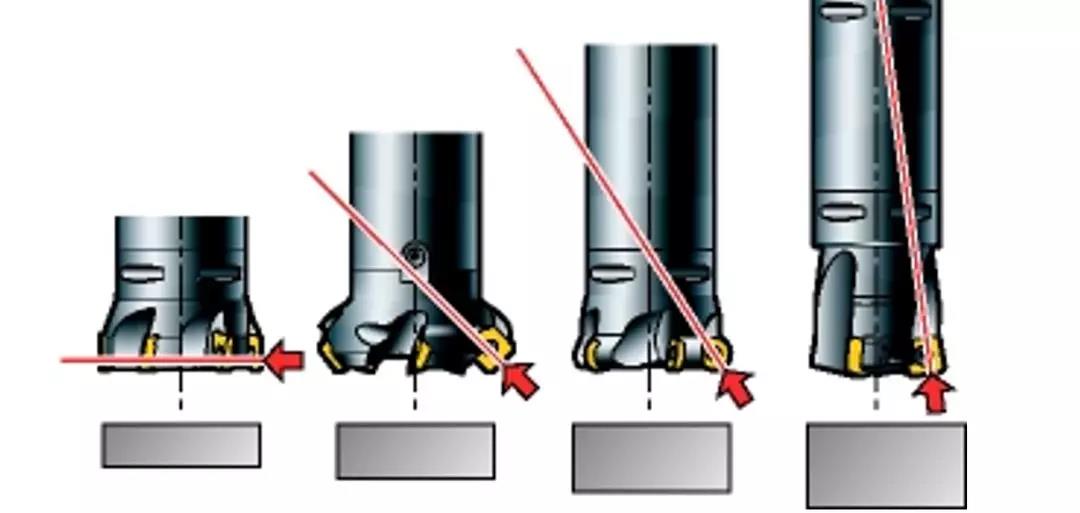
1) Yüzey frezeleme için kesme kuvvetinin yönü dikkate alınmalıdır:
90 derecelik bir frezeleme takımı kullanıldığında kesme kuvveti esas olarak radyal yönde yoğunlaşır. Uzun sarkma koşulları altında bu, freze takımının sallanmasına neden olur; Ancak ince duvarlı/titreşime duyarlı parçaları frezelerken düşük eksenel kuvvetler avantajlıdır
45 derecelik frezeleme takımı eşit şekilde dağıtılmış eksenel ve radyal kuvvetler üretebilir
Dairesel bıçaklı frezeleme takımı, özellikle kesme derinliği küçük olduğunda kuvvetin çoğunu fener mili boyunca yukarıya doğru yönlendirir. Ek olarak, 10 derecelik frezeleme takımı ana kesme kuvvetini iş miline aktararak uzun takım kullanma mesafelerinin neden olduğu titreşimi azaltır.
02 Bıçak sapı
Coromant Capto ® Kullanımı Modüler takım tutucu sistemi, yüksek stabiliteyi ve minimum sıçramayı korurken gerekli uzunluktaki takımları monte edebilir.
1) Alet düzeneğinin mümkün olan en yüksek sertliğini ve mümkün olan en kısa uzunluğunu koruyun
2) Biyel kolunun mümkün olan en büyük çapını/boyutunu seçin
3) Büyük boyutlu frezeleme takımlarına uygun Coromant Capto'yu kullanın ® Bağlantı çubukları, çapı küçültülmüş bağlantı çubukları kullanmaktan kaçının
4) Küçük boyutlu frezeleme takımları için mümkünse konik uzatma çubukları kullanın
5) Kesici takımın parçanın derinliklerine yerleştirildiği son işlemde, önceden belirlenen pozisyonda uzatılmış bir kesici takım kullanılır. Her aletin uzunluğuna göre kesme parametrelerini ayarlayın
6) İş mili hızı 20000 rpm'yi aşarsa dinamik olarak dengelenmiş kesici takımlar ve takım tutucular kullanın

Büyük boy frezeleme takımı
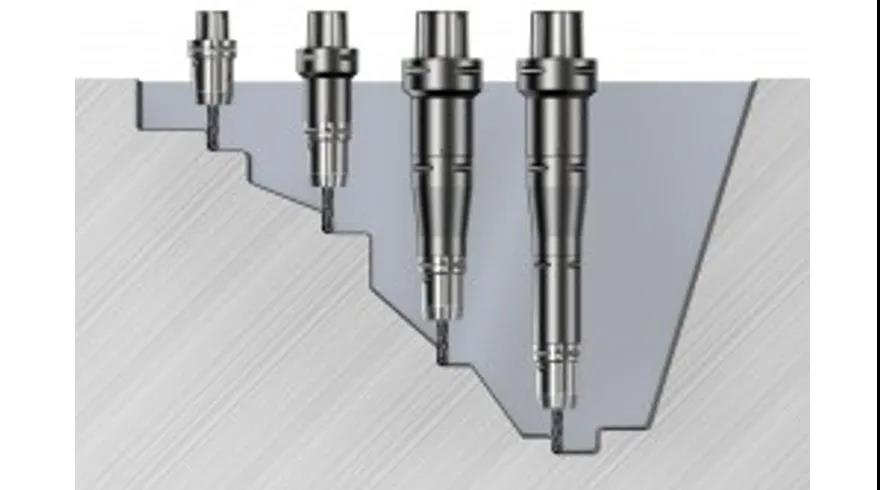
Mümkün olan en kısa takım uzunluğunu kullandığınızdan emin olun ve uzunluğu kademeli olarak artırın
03 Titreşimi azaltan frezeleme takımı
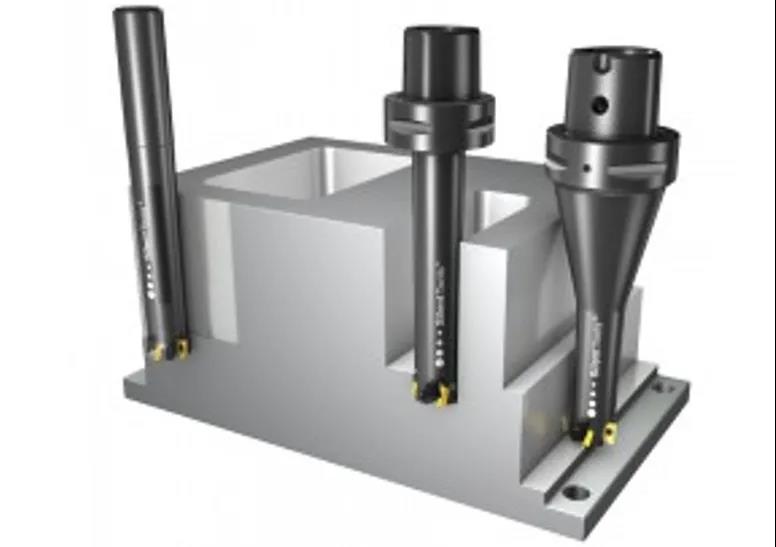
Kullanma mesafesi takım çapının 4 katından büyükse, frezeleme titreşimi eğilimi daha belirgin hale gelebilir, Sessiz Takımlar ™ Titreşimi azaltan frezeleme takımları üretkenliği önemli ölçüde artırabilir.
04 Keskin kenar
Kesme kuvvetini azaltmak için:
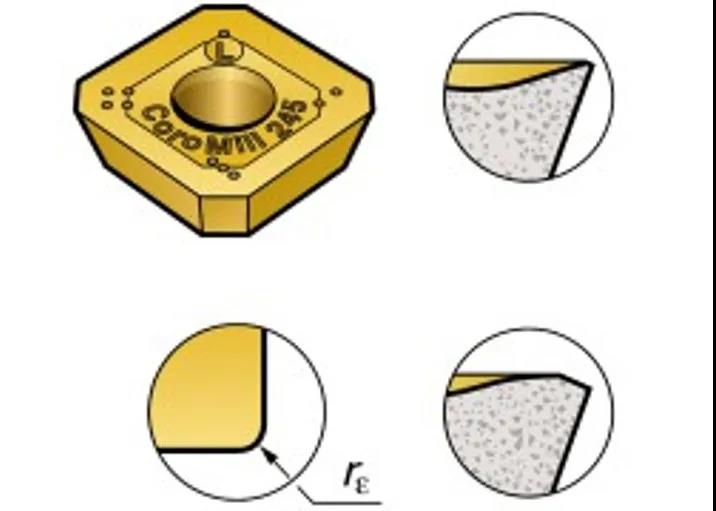
1) Keskin kesici kenarlara ve ince kaplama malzemesine sahip hafif yük L tipi bir kanal seçin
2) Küçük uç yarıçapına ve küçük paralel kenar bandına sahip bir bıçak kullanın
Bazen sisteme daha fazla sönümleme eklenerek titreşim eğilimi azaltılabilir. Daha büyük negatif eğim açılarına ve hafif aşınmış kesme kenarlarına sahip kesme kenarı kanalları kullanın.
05 Kesme parametreleri ve takım yolu programlama
1) Freze bıçağını, freze yüzeyinin merkezine göre konumlandırdığınızdan emin olun.
2) KAPR 90 derece uzun kenarlı frezeleme takımları veya parmak frezeler için, küçük bir radyal kesme derinliği (maksimum ae=25%) × DC) ve eksenel kesme derinliği (maksimum ap=100%) × De) kullanın
3) Frezeleme yaparken, küçük kesme derinliği ap ve yüksek ilerleme fz'nin yanı sıra, küçük ana sapma açılarına sahip dairesel bıçaklar veya yüksek ilerlemeli frezeleme takımları kullanın.
4) Büyük ark kesme ile programlama yoluyla köşelerdeki titreşimi önlemek için iç köşe frezelemeye bakın
5) Talaş kalınlığı çok ince olursa kesici kenar kesmek yerine çizilir ve bu da titreşime neden olur. Bu durumda diş başına ilerleme oranı arttırılmalıdır.
06 Takım Tezgahı
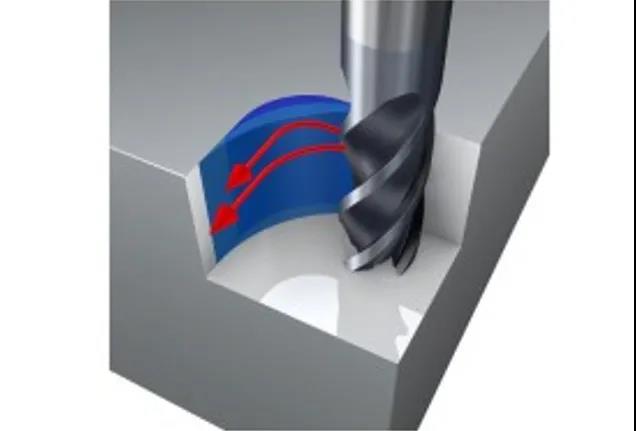
Takım tezgahının durumu, frezeleme titreşiminin eğilimi üzerinde önemli bir etkiye sahip olabilir. Mil yataklarının veya besleme mekanizmalarının aşırı aşınması işleme performansının düşmesine neden olacaktır. Takım tezgahı stabilitesinden tam olarak yararlanmak için işleme stratejilerini ve kesme kuvveti yönlerini dikkatlice seçin.
Her takım tezgahı iş milinde titreşime yatkın, dengesiz alanlar bulunur. Stabil kesme alanı stabilite diyagramı ile tanımlanır ve dönme hızının artmasıyla artar. 50 rpm kadar düşük bir hız artışı bile kesme işlemini dengesiz bir titreşim durumundan kararlı bir duruma dönüştürebilir.
07 İş parçası ve fikstürü
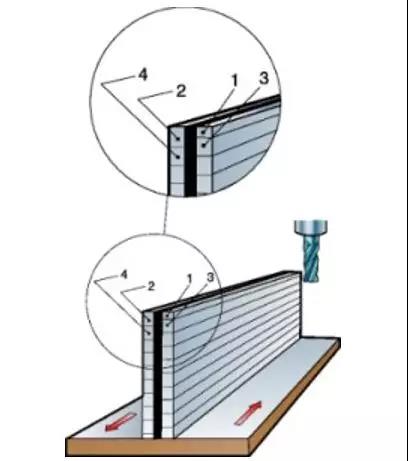
İnce duvarlı/tabanlı parçaları frezelerken ve/veya fikstür sertliği zayıf olduğunda aşağıdaki noktaları göz önünde bulundurun:
1) Fikstür takım tezgahı tezgahına yakın olmalıdır.
2) En stabil kesme koşullarını elde etmek için takım yolunu ve ilerleme yönünü, takım tezgahının/fikstürün en yüksek mukavemetine sahip konuma doğru optimize edin
3) İş parçasının yeterince desteklenmediği yönde işleme yapmaktan kaçının
4) Fikstürün ve/veya iş parçasının sertliği belirli bir yönde zayıf olduğunda ters frezeleme titreşim eğilimini azaltabilir
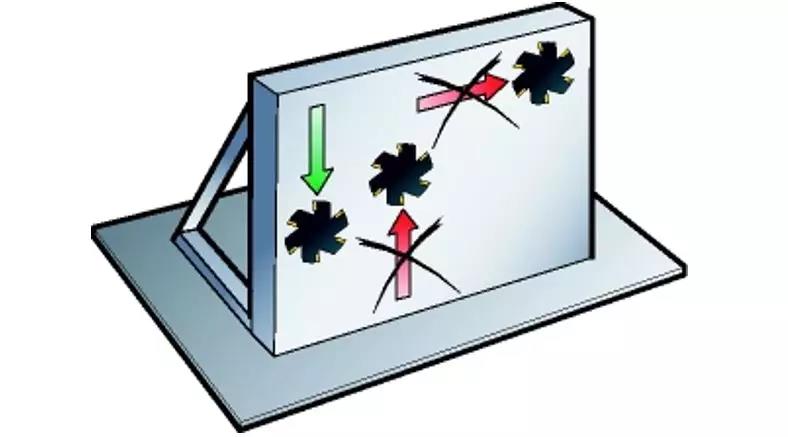
Fikstürün sertliği zayıf olduğunda, takım tezgahı tezgahına bakan besleme yönünü kullanın
İlk kesimin ikinci kesim derinliğinin 1/2'sinde, ikinci kesimin üçüncü kesim derinliğinin 1/2'sinde yapılması gerektiğini lütfen unutmayın.