


Karmaşık derin delikler için verimli işleme yöntemi!
Karmaşık derin delik işleme giderek daha zorlu hale geldi. Parçalar genellikle çok küçük delik yüzeyleri, iç bölmeler, açıklıktaki değişiklikler, konturlar, oluklar, dişler ve delik yönlerinin değiştirilmesi gibi ek özellikler gerektirir. Küçük toleranslara sahip bu tür delikleri verimli bir şekilde elde etmek, yalnızca kapsamlı deneyim ve Ar-Ge kaynakları gerektirmez, aynı zamanda mühendislik yetenekleri, uygulama olanakları ve önemli müşteri katılımını da gerektirir.
Derin Delik İşleme (DHM)
Mevcut uygulamalar için özel olarak tasarlanmış kesici takımların hakim olduğu bir işleme alanı türüdür. Birçok farklı endüstri derin delik işlemeyi içerir, ancak en yaygın kullanılanlar enerji ve havacılık endüstrileridir. Derin delikli parçaların bazı özelliklerinin oluşturulması ilk başta imkansız gibi görünebilir ancak uzmanlar tarafından tasarlanan standart dışı takım çözümleri sadece proses sorunlarını çözmekle kalmaz, aynı zamanda bunların bir dereceye kadar yüksek verimlilik ve hatasız özelliklerle yürütülmesini de sağlar.
Karmaşık deliklere yönelik artan talep ve işlem süresinin kısaltılmasına yönelik acil ihtiyaç, modern derin delik işleme teknolojisinin gelişimini teşvik etmiştir. Onlarca yıldır derin delik delme, sert alaşımlı kesici takımların kullanıldığı etkili bir işleme yöntemi olmuştur, ancak alt delik delmenin darboğazı ortaya çıkmaya başlamıştır.
Günümüzde bu işleme alanındaki başarı, genellikle özel derin delik işleme takımlarının tasarlanmasında deneyime sahip standart ve özel takım bileşenlerinin bir karışımına dayanmaktadır. Bu takımlar, gerekli yüksek kaliteli sonuçları en yüksek düzeyde elde etmek için, en yeni kesici kenarlı kanal ve bıçak malzemelerinin yanı sıra etkili soğutma sıvısı ve talaş kontrolü ile birlikte genişletilmiş yüksek hassasiyetli takım tutucular, destek fonksiyonları ve entegre raybalarla donatılmıştır. penetrasyon oranı ve işleme güvenliği.

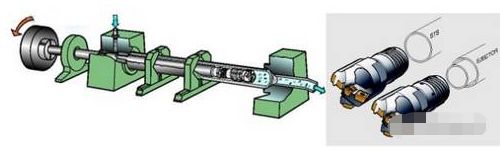
Şekil 1
Şekil 1'deki derin delik işlemeyi durduran parçalar, öncelikle çok derin deliklerin açılmasını gerektirir ve daha sonra sıklıkla çeşitli karmaşık özellik işlemeyi gerektirir. Derin delik işlemenin başarısı genellikle uygulama standartlarının ve standart dışı takımların tasarımında deneyime sahip ortak takım bileşenlerinin birleşimine dayanır. T-Max 424.10 matkap ucunu temel alan bu tip standart dışı alet, tek tüp uygulamasının bir parçasıdır.
Derin delik delmede, 1 mm'nin altındaki küçük çaplı delikler sert alaşımlı tabanca matkapları kullanılarak işlenir. Ancak 15 mm ve üzeri delikler için genellikle kaynak kenarı matkapları kullanılırken, 25 mm ve üzeri delikler için yüksek verimli delme için ayarlanabilir bıçaklı matkaplar kullanılır. Modern değiştirilebilir bıçak teknolojisi ve delme borusu sistemleri, derin delik işlemeye yönelik özel kesici takımlar için de yeni olanaklar sağlar.
Delik derinliği açıklığın 10 katını aştığında, işlenen delik genellikle çok derin kabul edilir. Delik derinliği çapın 300 katına ulaştığında özel teknikler gerekir ve sondaj için tek veya çift borulu sistemler kullanılabilir. Bu deliklerin tabanına kadar olan uzun işleme sürecinde, iç haznenin, olukların, dişlerin ve oyukların işlenmesini tamamlamak için özel hareket mekanizmaları, takım konfigürasyonları ve doğru kesici kenarlar gerekir. Destek plakası teknolojisi bir diğer önemli alandır ve derin delik delmede de çok önemlidir. Artık derin delik işleme teknolojisinin bir parçası olarak önemli ilerleme kaydetti. Bu, bu alana uygun ve daha yüksek performans sağlayabilecek nitelikli kesici takımları içerir.
şekil 2
Derin delik işlemede, 1 mm'nin altındaki küçük çaplı delikler sert alaşımlı tabanca matkapları kullanılarak işlenir. Ancak 15mm ve üzeri delikler için yaygın olarak kaynak kenar matkapları kullanılırken, 25mm ve üzeri delikler için değiştirilebilir bıçaklı matkaplar kullanılarak tek borulu ve İtici çift borulu sistemlerde bu işlemlerin verimli bir şekilde gerçekleştirilmesi sağlanır. Sandvik Keleman Derin Delik İşleme Küresel Merkezi, sektördeki parça süreçlerinin geliştirilmesi için geliştirme, tasarım ve test kaynakları sağlayabilir. Merkez, küçük ölçekli uygulamaların yanı sıra, daha yüksek parça üretimi gerektiren ve ısı eşanjörleri ve çelik kütükler gibi az sayıda yüksek kaliteli deliğe dokunan birçok sektörle de yakın iş birliği yapıyor.
Zanaat fırsatları
Mevcut üretim gereklilikleri, derin delik delmeden tamamen farklı bir derin delik işleme çözümü gerektirir (bu genellikle sonraki tek bıçaklı delik işleme işlemleri için diğer takım tezgahlarında gerçekleştirilir). Çok görevli makinelerde bile bu yöntem tek bir bağlama için gereklidir. Örneğin, birkaç metre derinliğinde bir delik işlerken, açıklığı yaklaşık 100 mm'dir ve bir ucunda bir diş bulunmalı ve deliğe giren iç haznenin çapı daha büyük olmalıdır. Genellikle delme işlemi tamamlandığında parçanın torna üzerine taşınmasından sonra delik delme işlemi yoluyla bu özellikler deliğe eklenir. Günümüzde derin delik işleme, bir kesici takımın sonraki işlemleri gerçekleştirme yeteneğini birleştirir ve hiçbir takım tezgahı ayar kısıtlaması yoktur. Bu yeni araç teknolojisi aslında operasyonel yeteneklerini genişleterek bu zorlu özelliklerin daha küçük bir sınırlama aralığı dahilinde daha verimli işlenmesine olanak tanıdı.
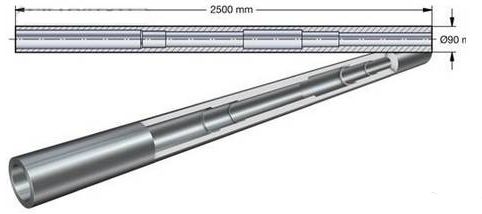
Verimli özellik işleme için derin delik işleme teknolojisinin kullanılmasına bir örnek, petrol arama parçalarıdır. Bu tip parça yaklaşık 2,5 m uzunluğundadır ve küçük toleranslara sahip bazı karmaşık özelliklere sahiptir. Küçük toleranslar ve mükemmel yüzey kalitesi elde etmek için takım çözümü öncelikle 90 mm çapında delikler açmayı ve ardından hassas işleme için yüzer rayba kullanmayı içerir. Daha sonra 1,5 m derinlikte 115 mm çapındaki delik genişletilerek raybalandı. Diğer bölme yaklaşık yarı yolda deliğe girer ve daha sonra o da genişletilip raybalanır ve pah kırma işlemine tabi tutulur. Son olarak, pahlı iki iç bölme oluşturmak için delik delme ve raybalama işlemlerini gerçekleştirin (aynı zamanda bitmiş boyuta kadar raybalanır).
Derin delik işlemenin küresel merkezindeki ortak derin delik işleme takımları, bu enerji endüstrisindeki parçalar için uygun standart dışı imha çözümleri getiriyor. Kesim süresi 30 saatten 7 buçuk saate çıkarıldı. Bu standart dışı alet imha planı, nispeten karmaşık delik boyunca gerekli küçük toleransı ve yüzey parlaklığını sağlayabilir. Süreç, bir derin delik delmeyi ve hassas işlemeyi durdurmak için yüzer bir raybanın kullanılmasını içerir. Daha sonra 1,5 m derinliğe ulaştığınızda, genişletmeyi bırakın ve 115 mm çapındaki deliği raybalayın. Daha sonra, kısa parçayı başka bir derin deliğe delmeyi ve raybalamayı bırakın ve bir pah oluşturun. Son olarak, pahlı iki iç bölme oluşturmak için delik delmeyi ve raybalamayı bırakın (aynı zamanda bitmiş boyuta kadar raybalanır).
Rutin işleme sırasında bu parçanın takım tezgahında tamamlanması için gereken süre 30 saati aşıyor. Özel kesici takımlarla donatılmış derin delik işleme çözümü, süreyi 7,5 saate kadar kısaltabilir.
Verimlilik artışı
Çok işlemli bağlamadan tamamen farklı olarak, derin delik işleme teknolojisinin kullanılması, büyük partilerde üretim verimliliğinin artmasını da sağlayabilir. Kesme süresinin %80 kadar azalması şaşırtıcı değil. Yeteneği kanıtlayabilecek bir örnek, takım ve bıçak tasarımındaki tescilli teknolojinin kesme kenarı yüklerinin güvenliğini en üst düzeye çıkarabilmesidir. Optimum sayıda bıçak üzerinde yükün dengelenmesi ve kesme etkilerinin optimize edilmesi, daha yüksek penetrasyon hızlarına olanak tanıyarak işlem süresini kısaltabilir. Doğruluk açısından, küçük toleranslar derin delik işlemenin uzmanlık alanıdır; deliklerin %70'i eşmerkezli iç çaplara, 0,2 mm'lik tipik toleransa ve 20 mikronluk çap toleransına sahiptir.
Merkez çizgisinden sapan derin delikler
Delik delme sırasında kesici takımlara ve özel teknolojiye yönelik yüksek gereksinimlerin bir başka örneği, bir enerji santralinin jeneratör şaftındaki çok derin deliklerin işlenmesidir. Bu durumda, enerji üretimi endüstrisi uzmanı Generpro'nun, şaftın merkez hattından 100 mm'nin biraz üzerinde çaplara ve 5,5 m'ye yakın deliklere sahip 90 tonluk dövme çelik parçayı asimetrik bir şekilde işlemesi gerekiyor. Bu tip derin delik belirli bir açı sapmasında delinmeli ve çıkarken konum toleransı 8 mm dahilinde olmalıdır.
Delme yönü, talaş kırma ve çıkarmanın yanı sıra önceden işlenmiş şaftta atık olmaması bu uygulama için çok önemlidir. Takım çözümü, özel bir matkap ucu ve yeni tip bir destek plakası içerir. Şafta uygulamadan önce delme testleri gereklidir ve sonuçlar bunun daha verimli ve güvenilir olduğunu ve çıkış konumunun hedefin 2,5 mm yakınında olduğunu doğrular.
Çoğu durumda, modern delik işleme teknolojisinin kullanılması, işlem süresinde önemli bir azalmaya (birden fazla saatten 1 saatten daha az bir süreye) işaret eder ve birçok karmaşık özelliği işlenebilir hale getirir.


