


İşlemenin yanı sıra konumlandırma ve bağlamayı da öğrendiniz mi?
Çeşitli çözümlerle karşılaşma sürecinde, ön tasarımda iyi çözülemeyen bazı konumlandırma ve kenetleme sorunlarının her zaman bulunduğunu gördük. Bu şekilde en yenilikçi çözümler bile pratik önemini kaybedecektir. Konumlandırma ve bağlamaya ilişkin temel bilgileri anlamak, temel olarak fikstür tasarımı ve işleme planlarının bütünlüğünü sağlayabilir.
Konum belirleyici bilgisi
1, İş parçasının yanından konumlandırmanın temel prensibi
Destek gibi iş parçasının yanından konumlandırma yaparken 3-nokta ilkesi en temel prensiptir. Bu, aynı doğru üzerinde olmayan üç noktadan bir düzlemin belirlenmesi ilkesinden türetilen, 3-nokta ilkesi olarak bilinen destek elemanıyla aynı prensiptir. Dört noktadan üçü bir yüzü belirleyebilir, yani toplam dört yüz belirlenebilir. Ancak nasıl konumlandırılırsa konumlandırılsın dördüncü noktayı aynı düzlemde yapmak oldukça zordur.
▲ Üç nokta prensibi
Örneğin, sabit yükseklikteki dört konumlayıcı kullanıldığında, belirli bir noktadaki yalnızca üç nokta iş parçasına temas edebilir ve geri kalan dördüncü noktanın iş parçasına temas etmeme olasılığı hala yüksektir.
Bu nedenle konum belirleyiciyi yapılandırırken genellikle üç nokta esas alınır ve bu üç nokta arasındaki mesafenin mümkün olduğunca artırılması gerekir.
Ek olarak konumlayıcıyı yapılandırırken uygulanan işlem yükünün yönünü önceden doğrulamak gerekir. Takım tutucunun/takımın hareket yönü olarak da bilinen işleme yükünün yönü, ilerleme yönünün sonunda bir konumlayıcı yapılandırılarak iş parçasının genel doğruluğunu doğrudan etkileyebilir.
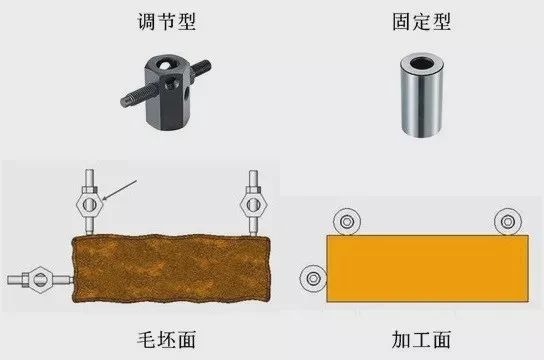
Genellikle iş parçasının boş yüzeyine konumlandırma için cıvata tipi ayarlanabilir konumlayıcılar kullanılırken, iş parçası işleme yüzeyine konumlandırma için sabit tip (iş parçası temas yüzeyi zemin) konumlandırıcılar kullanılır.
2, İş parçası deliklerini bulmak için temel prensipler
İş parçasının önceki işleminde işlenmiş delikleri konumlandırma için kullanırken, konumlandırma için toleranslı pimlerin kullanılması gerekir. İş parçası deliğinin doğruluğunu pim şeklinin doğruluğuyla birleştirerek ve uyum toleransını temel alarak konumlandırma doğruluğu gerçek gereksinimleri karşılayabilir.
Ek olarak, konumlandırma için bir pim kullanıldığında, genellikle biri düz bir pim, diğeri ise elmas bir pim kullanır. Bu, iş parçasının takılmasını ve sökülmesini daha kolay hale getirir ve iş parçasının pime sıkışması nadirdir.
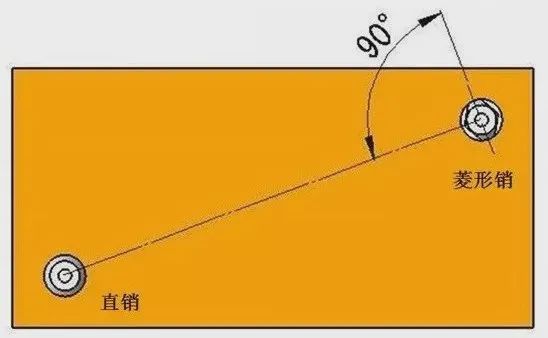
▲ Pim konumlandırmayı kullanın
Elbette uyum toleransını ayarlayarak her iki pin için de düz pin kullanmak mümkün. Daha hassas konumlandırma için düz bir pim ve bir elmas pim genellikle en etkili olanıdır.
Düz bir pim ve bir elmas pim kullanıldığında, elmas pimin konfigürasyon yönü (iş parçası ile temas noktasında) genellikle düz pimi ve elmas pimi 90 derecelik bir açıyla birleştiren çizgiye diktir. Bu konfigürasyon yöntemi açısal konumlandırmaya yöneliktir (iş parçasının dönüş yönünde).
Kelepçelerle ilgili bilgiler
1, Sıkma Cihazlarının Sınıflandırılması
Sıkıştırma yönüne göre genellikle aşağıdaki kategorilere ayrılır:
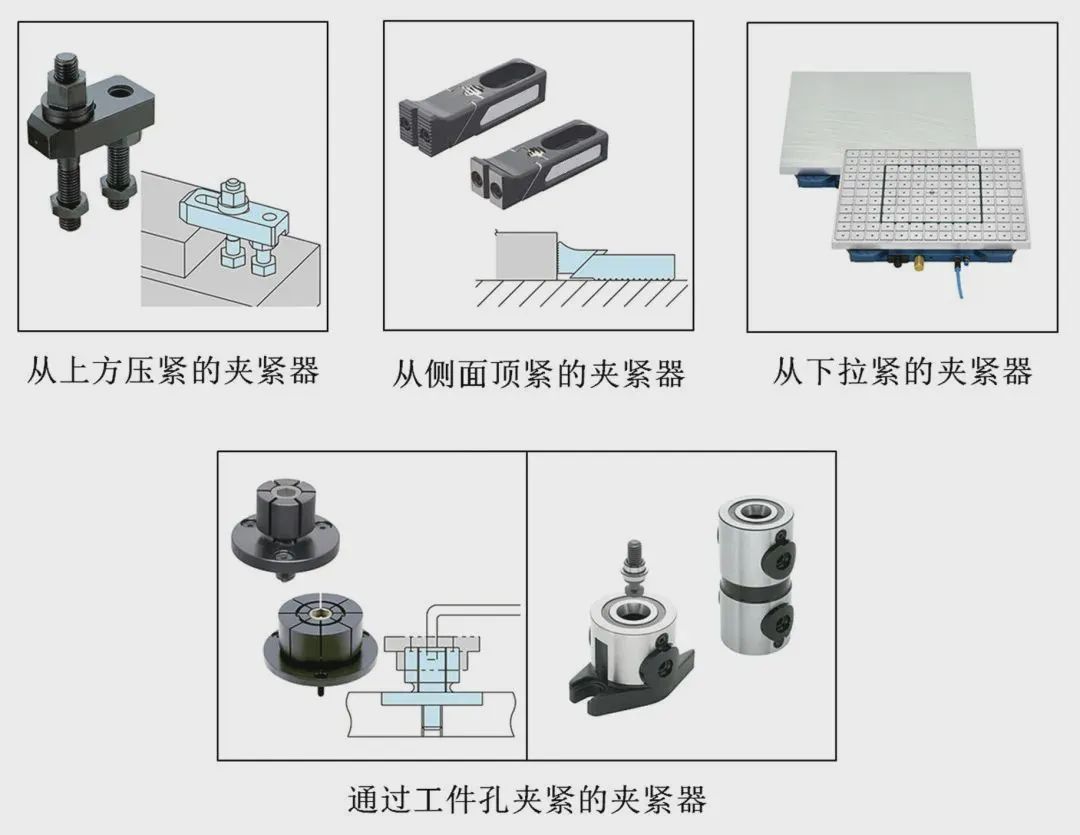
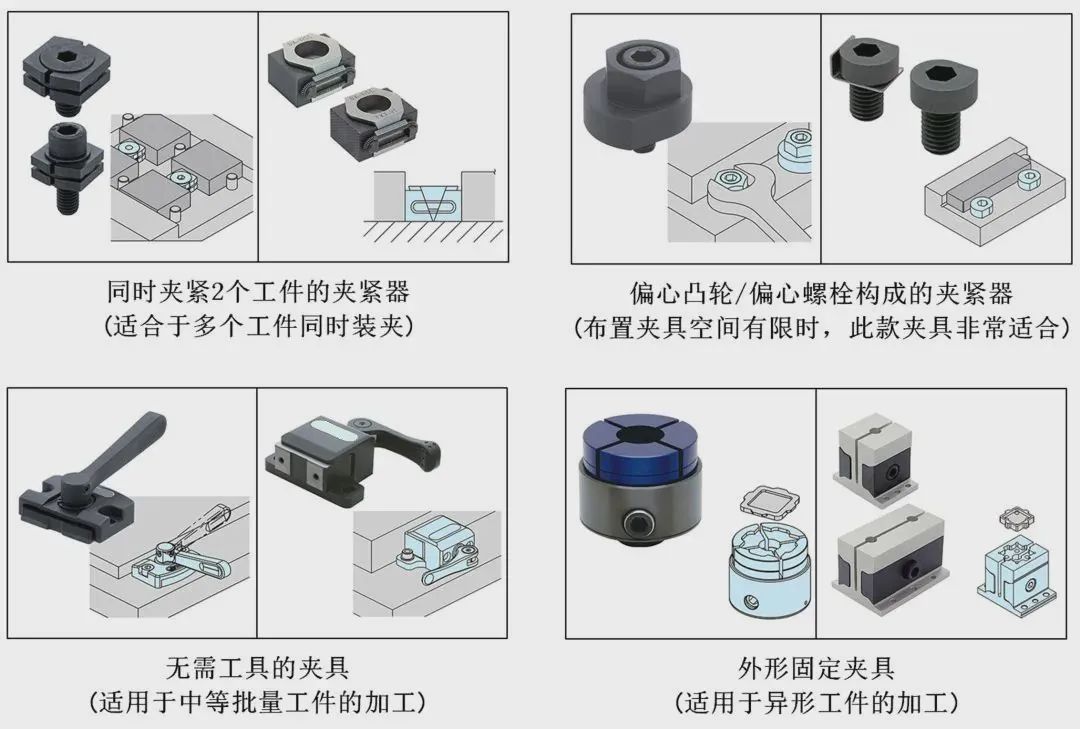
Şimdi çeşitli kelepçelerin özelliklerine bir göz atalım.
1. Sıkıştırma cihazı yukarıdan bastırıldı
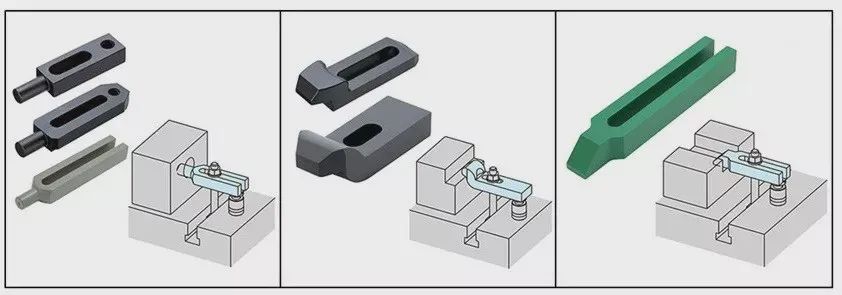
İş parçasını yukarıdan bastıran bağlama cihazı, bağlama sırasında en az deformasyona sahiptir ve iş parçasının işlenmesi sırasında en stabildir. Bu nedenle genel olarak ilk dikkate alınması gereken iş parçasının üst kısmından kelepçelemedir. İş parçasının üstten preslenmesi için en yaygın fikstür manuel mekanik fikstürdür. Örneğin, aşağıdaki şemaya "çam yaprağı tipi" kelepçe adı verilir. Baskı plakası, çift başlı cıvatalar, kriko ve somundan oluşan sıkma aygıtına "gevşek yaprak tipi" sıkma aygıtı adı verilir.
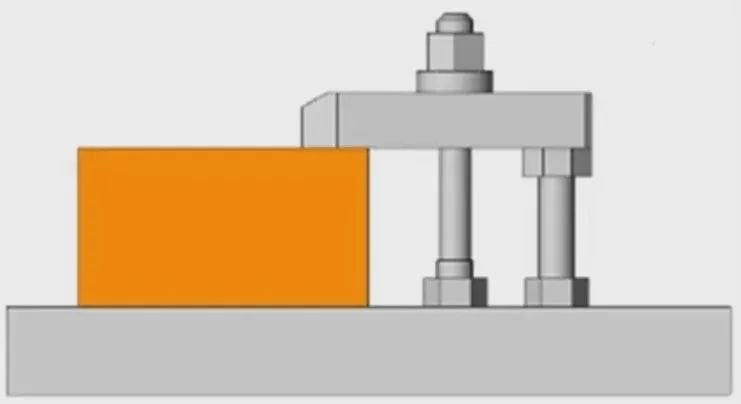
Ek olarak, iş parçasının çeşitli şekillerine karşılık gelen, iş parçasının şekline göre farklı şekillerde baskı plakaları seçilebilir.
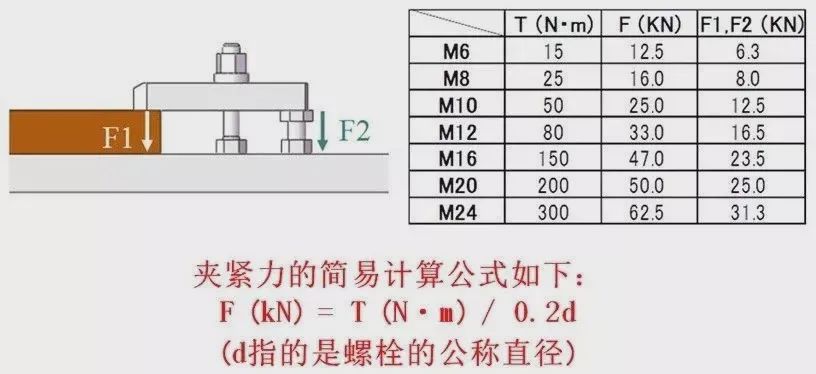
Çam yaprağı kelepçesinin sıkma sırasındaki torku ile sıkma kuvveti arasındaki ilişki, cıvatanın itme kuvveti ile hesaplanabilir.
Gevşek yaprak tipi kelepçeye ek olarak iş parçasının üst kısmından sıkıştırmaya yönelik benzer kelepçeler de mevcuttur.
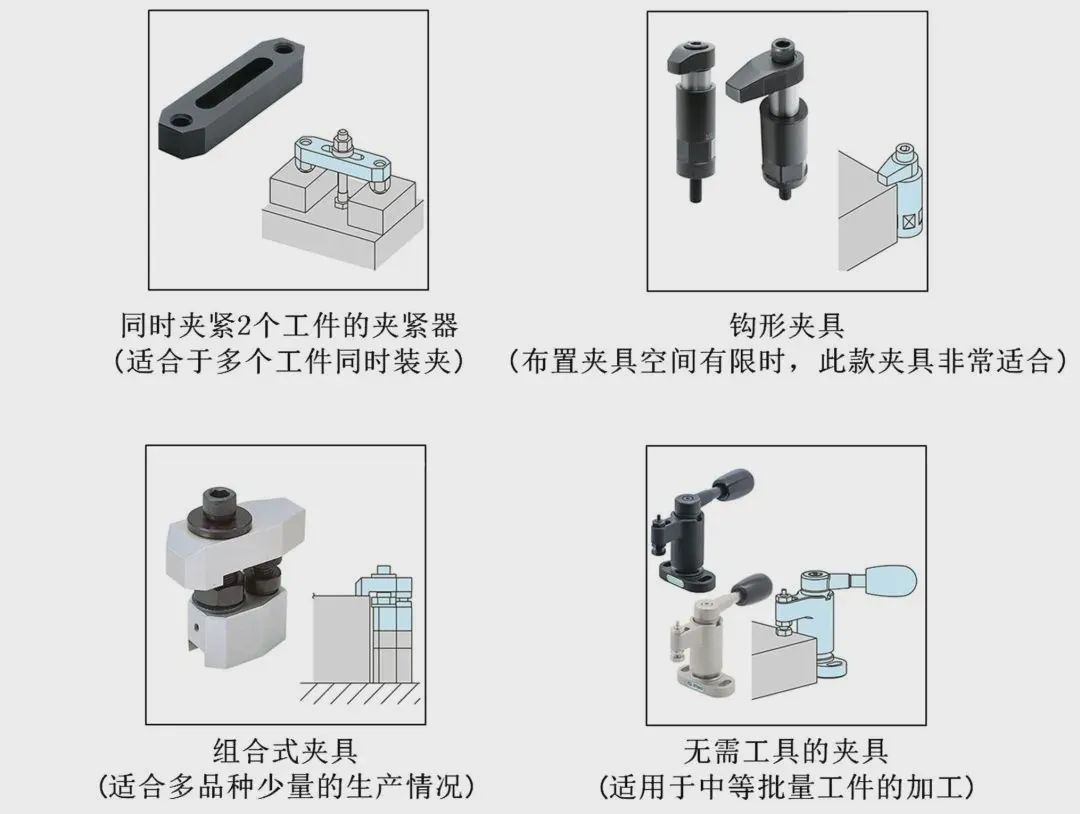
2. Yandan sıkıştırmak için sıkıştırma cihazı
Başlangıçta, iş parçasını yukarıdan sıkıştırmaya yönelik bağlama yöntemi, doğruluk açısından en kararlı olanıdır ve iş parçası üzerindeki minimum işlem yüküdür. Bununla birlikte, iş parçasının üzerinde işlemenin gerekli olduğu veya yukarıdan kenetlemenin pek uygun olmadığı, iş parçasının üstünden kenetlemenin imkansız olduğu çeşitli durumlarda, iş parçasının yanından kenetlemeyi seçmek mümkündür. Ancak iş parçasını yandan sıkıştırdığınızda yukarı doğru bir kuvvet oluşacaktır ve fikstür tasarlanırken bu kuvvetin nasıl ortadan kaldırılacağı dikkate alınmalıdır.
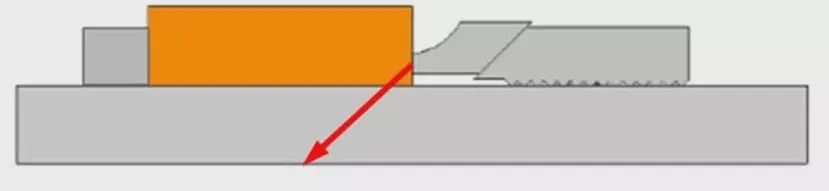
Yandan kenetlenen kenetleme cihazları, yukarıdaki şekilde gösterildiği gibi yandan itme kuvveti üretirken aynı zamanda aşağı doğru bir kuvvete de sahiptir. Bu tür bir fikstür, iş parçasının yukarı doğru yüzmesini etkili bir şekilde önleyebilir.
Yandan sıkıştırmak için de benzer kelepçeler vardır.
3. İş parçasını aşağı çekme konumundan sıkıca sıkıştırın
İnce plakalı bir iş parçasının üst yüzeyini işlerken, yalnızca yukarıdan sıkıştırılamaz, aynı zamanda yandan bastırılması da mantıksızdır. Tek makul sıkıştırma yöntemi, iş parçasını alttan sıkmaktır. İş parçasını alttan sıkarken, eğer demir malzemeden yapılmışsa genellikle manyetik kelepçe kullanılabilir. Demir dışı metal iş parçaları kullanıldığında, bunları sıkmak için genellikle vakum vantuzları kullanılabilir.
Yukarıdaki iki durumda sıkıştırma kuvveti, iş parçası ile mıknatıs veya vakum vantuzu arasındaki temas alanıyla doğru orantılıdır. Küçük iş parçalarını işlerken işleme yükü çok yüksekse işleme etkisi ideal olmayacaktır.
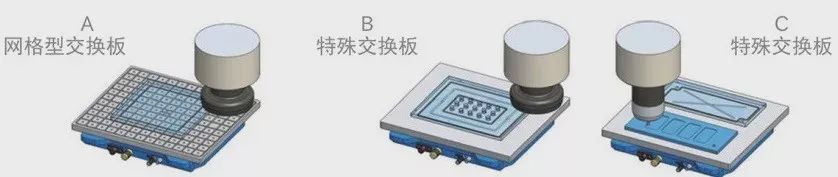
Ayrıca mıknatıs veya vakum vantuzu kullanıldığında, mıknatıs ile vakum vantuzu arasındaki temas yüzeyinin güvenli ve normal bir şekilde kullanılabilmesi için belirli bir dereceye kadar pürüzsüzleştirilmesi gerekir.
4. Delik kelepçelemeyi kullanarak kelepçeleme cihazı
Çok yüzlü eş zamanlı işleme veya kalıp işleme için bir 5-eksenli işleme makinesi kullanıldığında, fikstürlerin ve takımların işleme üzerindeki etkisini önlemek amacıyla, genellikle delik bağlamanın kullanılmasının seçilmesi daha uygundur. İş parçasının üstünden ve yanından bağlamayla karşılaştırıldığında, delik bağlamanın kullanılması iş parçası üzerinde daha az yük oluşturur ve onu etkili bir şekilde deforme edebilir.
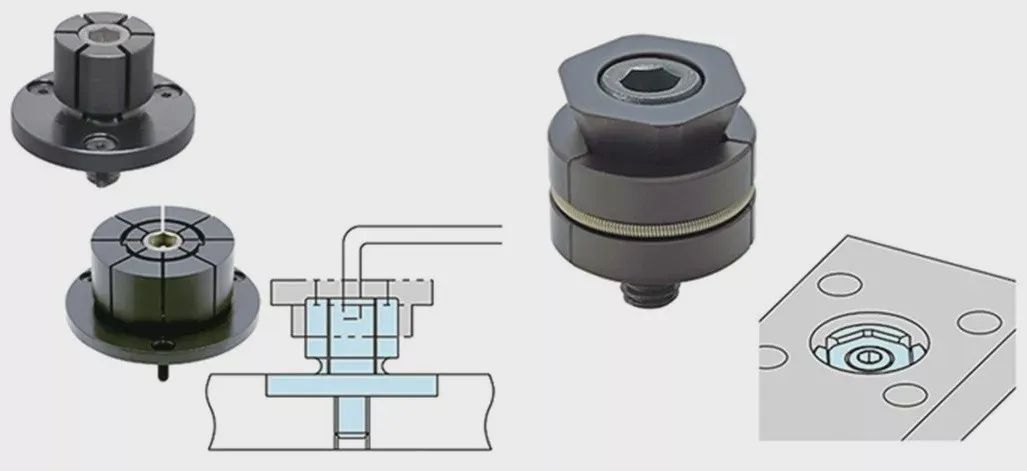
▲ Doğrudan işleme için deliklerin kullanılması
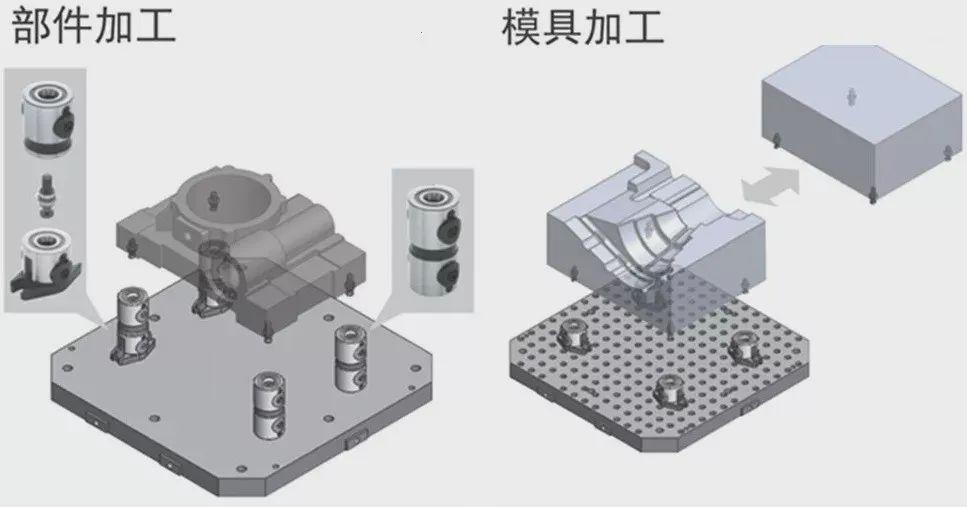
▲ Sıkıştırma için çekme pimlerini ayarlayın
2, Ön sıkma
Yukarıdakiler temel olarak iş parçasının kelepçelenmesine yönelik fikstürlerle ilgilidir ve aynı zamanda çalışabilirliği geliştirmek ve ön kelepçelemenin kullanımını geliştirmek de çok önemlidir. İş parçasını tabana dikey olarak yerleştirirken iş parçası yer çekimi nedeniyle düşecektir. Bu noktada iş parçasını elinizle bastırırken tutucuyu çalıştırmak gerekir.
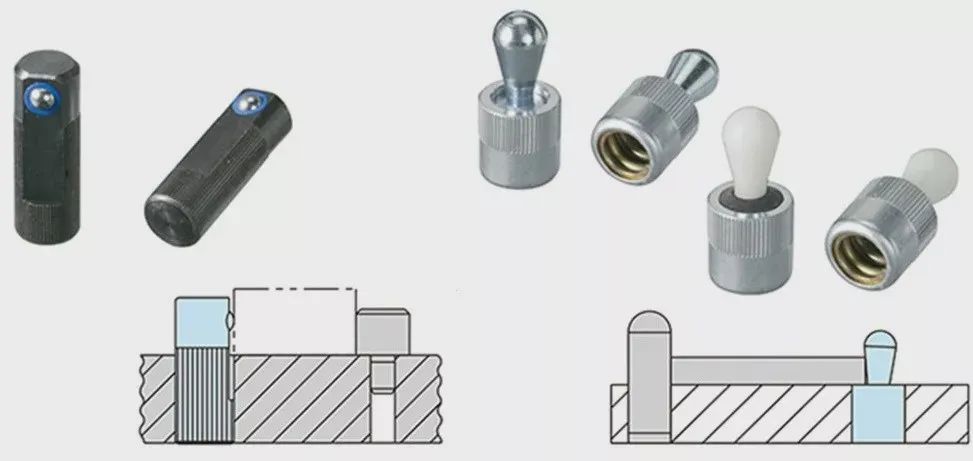
▲ Ön sıkıştırma
İş parçasının ağırlığı büyükse veya birden fazla parça aynı anda kelepçelendiğinde, çalışabilirlik büyük ölçüde azalacak ve kelepçeleme süresi de uzun olacaktır. Bu noktada, bu yay tipi ön bağlama ürününün kullanılması, iş parçasının kelepçeyi sabit bir durumda çalıştırmasını sağlayarak, çalışabilirliği büyük ölçüde geliştirebilir ve iş parçası bağlama süresini azaltabilir.
3, Kelepçeleri seçerken alınacak önlemler
Aynı fikstürde birden fazla kelepçe türü kullanıldığında, kelepçeleme ve gevşetme için kullanılan aletlerin tutarlı olması gerekir. Örneğin, soldaki şekilde gösterildiği gibi, kenetleme işlemleri için birden fazla alet anahtarı kullanıldığında, operatörün üzerindeki toplam yük artacak ve iş parçasının genel kenetleme süresi de daha uzun olacaktır. Örneğin, sağdaki resimde, sahadaki operatörleri kolaylaştırmak için alet anahtarı ile cıvata boyutunu birleştirin.
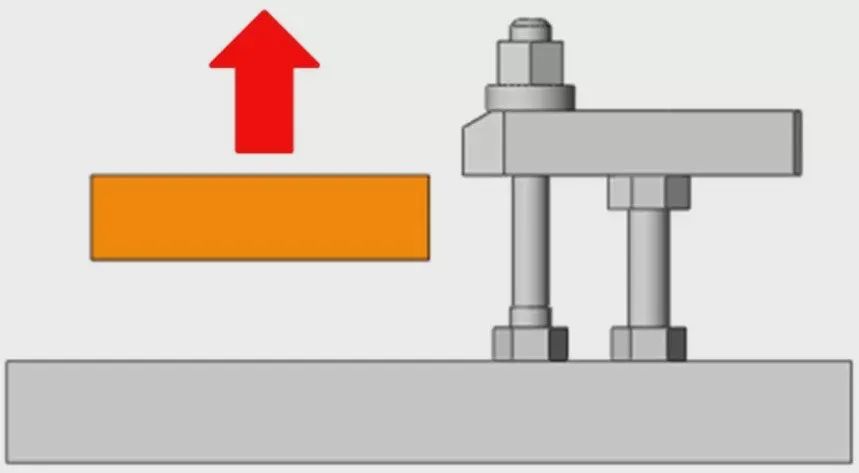
▲ İş parçası bağlamanın kullanılabilirliği
Ayrıca bağlama cihazını yapılandırırken iş parçası bağlamanın çalışabilirliğini mümkün olduğunca dikkate almak gerekir. Sıkıştırma sırasında iş parçasının eğilmesi gerekiyorsa çalıştırılması sakıncalı olacaktır. Demirbaş ve demirbaşlar tasarlanırken bu durumun önüne geçilmesi gerekmektedir.


