


Güvenilmez takım talaşı kırılmasının nedenlerinin ve çözümlerinin analizi
Takım talaş kırma bilgisi hakkında ne kadar bilginiz var? Bu makaleyi okuduktan sonra günlük işlerinizde faydalı olacağına inanıyorum.
Takım talaşı kırılmasının güvenilirliği, normal üretim ve operatör güvenliği üzerinde önemli bir etkiye sahiptir. Kesim sırasında kırılan talaşlar sıçrayabilir ve insanlara zarar verebilir ve takım tezgahına zarar verme eğilimi gösterir; Ancak uzun şerit şeklindeki talaşlar iş parçasının veya aletin etrafına sarılabilir, iş parçasını kolayca çizebilir, aletin hasar görmesine neden olabilir ve hatta işçi güvenliğini etkileyebilir.
CNC takım tezgahları (işleme merkezleri) gibi otomatik işleme tezgahları için, kesici takım sayısının fazla olması ve takım tutucu ile takım arasındaki yakın bağlantı nedeniyle talaş kırılması sorunu daha önemli hale gelmektedir. Kesici takımlardan biri güvenilmez olduğu sürece, takım tezgahının otomatik döngüsünü bozabilir ve hatta tüm otomatik hattın normal çalışmasını bozabilir. Bu nedenle takımları tasarlarken, seçerken veya taşlarken takımdaki talaş kırılmasının güvenilirliği dikkate alınmalıdır. CNC takım tezgahları (işleme merkezleri) vb. için aşağıdaki gereksinimler karşılanmalıdır:
Talaşlar kesici takımlara, iş parçalarına ve bitişik takım ve ekipmanlara dolaşmayacaktır;
Operatörlerin ve gözlemcilerin güvenliğini sağlamak için talaşlar sıçramamalıdır;
Hassas işleme sırasında talaşlar iş parçasının işlenmiş yüzeyini çizmemeli, bu da işlenmiş yüzeyin kalitesini etkilememelidir;
Kesici takımların önceden belirlenmiş dayanıklılığını sağlayın, erken aşınmayı önleyin ve hasarlarını önlemek için her türlü çabayı gösterin;
Talaşlar dışarı aktığında kesme sıvısının enjeksiyonunu engellemez;
Talaşlar makine kılavuzlarını veya diğer bileşenleri çizmez.
Yukarıdaki gereklilikleri karşılama temelinde, farklı kesici takımların talaş uzunluğu için farklı gereksinimleri vardır. Örneğin, çelik malzemelerin kaba tornalanması için maksimum talaş uzunluğu genellikle 100 mm civarındadır; İyi bir araba biraz daha uzun olmalıdır. Aşırı ince talaşları önlemek için, bunlar makine kılavuzunun ve alet cihazının (referans düzlemi gibi) önemli parçalarına kolayca gömüldüklerinden, bu sadece ek koruyucu cihazlar gerektirmekle kalmaz, aynı zamanda talaşların çıkarılmasında bazı zorluklar da doğurur.
Şekillendirme tornalama takımları, kanal açma tornalama takımları ve kesici tornalama takımları gibi talaş kırılmasına eğilimli olmayan belirli kesici takımlar için, CNC işleme merkezleri gibi otomatik takım tezgahlarında stabil talaş kıvrılması sağlanmalıdır.
bir
Talaş şekillerinin sınıflandırılması
İş parçası malzemesinin özel koşullarına, takım geometrik parametrelerine ve kesme miktarına göre talaşların şekli genellikle şunları içerir: şerit talaşları, C-şekilli talaşlar, talaşlar, pagoda şekilli talaşlar, yay şekilli talaşlar, uzun ve sıkı vida talaşları, vida cips vb.
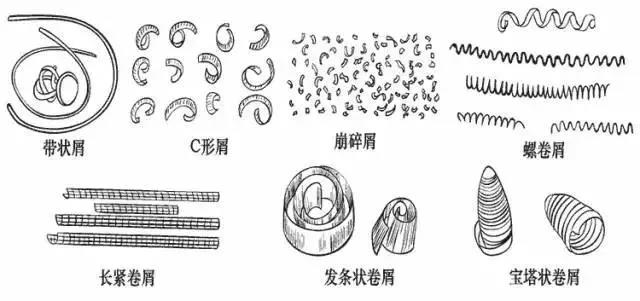
1. Bantlı döküntü
Plastik metal malzemeleri yüksek hızda keserken, talaş kırma önlemleri alınmazsa, sürekli olan ve sıklıkla iş parçasına veya takıma dolanan, iş parçasının yüzeyini kolayca çizen veya kesici kenara zarar veren şerit şeklinde talaşlar oluşturmak kolaydır. alete zarar verebilir ve hatta insanları yaralayabilirsiniz. Bu nedenle şerit şeklinde talaşlar oluşturmaktan mümkün olduğunca kaçınılması tavsiye edilir.
Ancak bazen talaşların sorunsuz bir şekilde boşaltılabilmesi için şerit talaş almayı da umuyoruz. Örneğin, dikey bir delik işleme makinesinde kör delikler açarken.
2. C şeklindeki enkaz
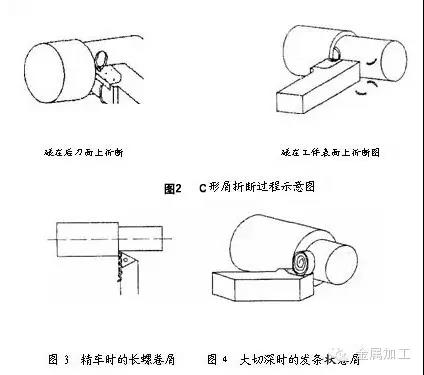
Genel karbon çeliği ve alaşımlı çelik malzemeleri tornalarken, talaş kanalı bulunan bir tornalama takımının kullanılması kolaylıkla C şeklinde talaşlar oluşturabilir. C-şekilli talaşların şerit talaşların dezavantajı vardır. Ancak çoğu C-şekilli talaş, tornalama takımının arka yüzüne veya iş parçasının yüzeyine çarparak kırılır. Talaşların yüksek frekanslı çarpışması ve kırılması, kesme işleminin düzgünlüğünü etkileyebilir, dolayısıyla işlenmiş yüzeyin pürüzlülüğünü etkileyebilir. Bu nedenle hassas işleme sırasında genellikle C şeklinde talaş elde edilmesi istenmez. Bunun yerine, kesme işlemini daha stabil hale getirmek için uzun spiral bobin talaşlarının elde edilmesi daha çok tercih edilir.
3. Yel değirmeni şeklindeki kırıntılar
Ağır hizmet tipi tornalarda büyük kesme derinliği ve yüksek ilerleme hızına sahip çelik parçaların tornalanması geniş ve kalın talaşlarla sonuçlanır. C şeklinde talaş oluşması durumunda kesici kenara kolaylıkla zarar verebilir ve hatta insanların uçmasına ve yaralanmasına neden olabilir. Genellikle talaş kanalının alt kısmındaki yayın yarıçapı artırılır, böylece talaşlar saç şeritleri oluşturur ve işleme yüzeyinde çarpışır, kırılır ve kendi ağırlıklarıyla düşer.
4. Uzun ve sıkı kırıntılar
Uzun ve sıkı talaşların oluşma süreci nispeten stabildir ve temizlenmesi de uygundur. Normal bir torna tezgahında iyi bir talaş şeklidir.
5. Pagoda şeklindeki kırıntılar
CNC işleme, takım tezgahları veya otomatik hat işleme sırasında takıma ve iş parçasına dolanmayacağı için bu tip talaşın elde edilmesi arzu edilir. Ve temizlik de uygundur.
6. Çığ enkazı
Dökme demir, kırılgan pirinç ve dökme bronz gibi kırılgan malzemeleri döndürürken, iğne şeklinde veya parçalanmış döküntüler kolayca oluşur; bu, sıçramaya ve insanların yaralanmasına ve ayrıca takım tezgahına zarar vermeye eğilimlidir. Talaş haddeleme önlemleri alınırsa talaşlar kısa rulolar halinde birleştirilebilir.
Kısacası kesme işleminin spesifik koşulları farklı olduğu gibi, talaşların istenilen şekli de farklıdır. Ancak talaşların şekli ne olursa olsun güvenilir bir şekilde kırılmaları gerekir.
iki
Talaş kırılma prensibi
Talaşlı imalat prosesinde talaşların kolay kırılıp kırılmaması talaşların deformasyonu ile doğrudan ilişkilidir. Bu nedenle talaş kırma ilkesini incelemek, talaş deformasyon yasalarını incelemekle başlamalıdır.
Önemli plastik deformasyon nedeniyle kesme işlemi sırasında oluşan talaşların sertliği artacak, plastisite ve tokluk ise önemli ölçüde azalacaktır. Bu olaya soğuk iş sertleşmesi denir. Soğuk iş sertleştirmesinden sonra talaşlar sert ve kırılgan hale gelir ve değişken bükülme veya darbe yüklerine maruz kaldıklarında kolayca kırılır. Talaşların maruz kaldığı plastik deformasyon ne kadar büyük olursa, kırılganlık olayı da o kadar belirgin olur ve kırılması da o kadar kolay olur. Talaşların kırılması zor olan yüksek mukavemetli, yüksek plastisiteli ve yüksek tokluğa sahip malzemeleri keserken, talaş kırma hedefine ulaşmak için talaşların plastikliğini ve tokluğunu azaltmak için deformasyonunu artırmaya yönelik çaba gösterilmelidir.
Talaşların deformasyonu iki bölümden oluşabilir:
Birinci kısım kesme işlemi sırasında oluşan temel deformasyondur. Düz talaşlı yüzey tornalama takımıyla serbest kesme sırasında ölçülen talaş deformasyonu, temel deformasyon değerine nispeten yakındır. Temel deformasyonu etkileyen ana faktörler arasında takım talaş açısı, negatif pah ve kesme hızı yer alır. Ön açı ne kadar küçük olursa, negatif pah o kadar geniş olur ve kesme hızı ne kadar düşük olursa talaşın deformasyonu o kadar büyük olur ve bu da talaş kırılmasına daha elverişli olur. Bu nedenle ön açının azaltılması, negatif pahın genişletilmesi ve kesme hızının azaltılması talaş kırılmasını teşvik edecek önlemler olabilir.
İkinci kısım ise ek deformasyon dediğimiz akma ve kıvrılma işlemi sırasında talaşların uğradığı deformasyondur. Çünkü çoğu durumda kesme işlemi sırasında sadece temel deformasyon talaşları kıramaz ve sertleştirme ve kırma amacına ulaşmak için ilave bir deformasyonun eklenmesi gerekir. Talaşları ilave deformasyona uğramaya zorlamanın en basit yolu, ön kesme yüzeyinde belirli bir şekle sahip talaş oluğunu taşlamak (veya preslemek), talaşları talaş oluğuna akmaya ve ardından kıvrılıp deforme olmaya zorlamaktır. İlave yeniden kıvrılma deformasyonuna maruz kaldıktan sonra talaşlar daha da sertleşir ve kırılgan hale gelir. İş parçasına veya arka kesme yüzeyine çarptıklarında kolaylıkla kırılırlar.
üç
Talaş kırma kanalının talaş kırma (yuvarlanma) üzerindeki etkisi
Talaş kırma oluğu sadece talaş üzerinde ek bir deformasyon rolü oynamakla kalmaz, aynı zamanda talaşların şekli ve kırılması üzerinde de önemli bir etkiye sahiptir. Kesme işleminde insanlar, talaşların kıvrılmasını ve kırılmasını kontrol etmek için farklı şekil ve boyutlarda talaş oluklarının yanı sıra talaş oluğu ile ana kesme kenarı arasındaki eğim açısını kullanır. Bu kuralları daha iyi anlamak ve bunlara hakim olmak için talaş kanalının şekli ve boyutunun yanı sıra talaş kanalı ile ana kesme kenarı arasındaki eğim açısının talaş şekli ve talaş kırılması üzerindeki etkisini ayrıntılı olarak analiz edeceğiz.
1. Talaş kanalının şekli
Talaş kırma kanalları için üç tip şekil vardır: düz yay, düz yay ve tam yay.

(1) Düz ve dairesel yay talaş kırma oluğu, düz bir çizgi ve dairesel bir yay birleştirilerek oluşturulur. Düz parça, takımın ön yüzünü oluşturur ve oluk alt yayının Rn yarıçapının boyutu, talaşların kıvrılması ve deformasyonu üzerinde belirli bir etkiye sahiptir. Rn küçükse, talaş deformasyonu büyükken talaş kıvrılma yarıçapı küçüktür; Rn büyükse talaş kıvrılma yarıçapı büyük, talaş deformasyonu küçüktür. Orta düzeyde bir kesme derinliğinde (kesme derinliği ap=2-6mm), Rn=(0.4-0.7) B genellikle seçilir; burada B, kesme genişliğidir. çip oluğu.
(2) Doğrusal talaş oluğu, alt açısı 180 derece olan iki düz çizginin kesişmesiyle oluşturulur - σ ( σ Talaş kırma platformu kama açısı, oluk alt açısı (180 derece - σ) olarak ifade edilir. ark Rn.Yiv alt açısı küçükse, talaşların kıvrılma yarıçapı küçüktür ve talaşların deformasyonu büyüktür; Oluğun alt açısı büyükse, talaşların kıvrılma yarıçapı büyüktür, ve talaşların deformasyonu küçüktür.Orta kesme derinliğinde, talaş kırma tablasının kama açısı genellikle 60 dereceden 70 dereceye kadar seçilir.
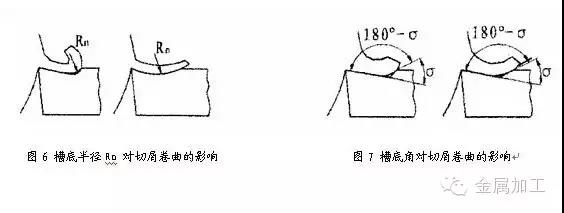
Yukarıdaki iki tip talaş kesme oluğu, karbon çeliği ve alaşımlı yapısal çeliğin işlenmesi için uygundur ve ön köşe genellikle . 5-15 derece aralığında.
(3) Tam yaylı talaş kırma kanalının ana parametreleri kanal genişliği B, kanal alt yay yarıçapı Rn ve ön açıdır. Aralarındaki ilişki şudur:
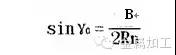
注:见图5C
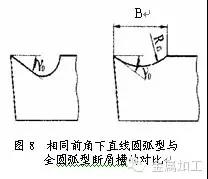
Bakır ve paslanmaz çelik gibi yüksek plastik malzemeleri keserken, genellikle tam arklı talaş kırma oluğu kullanılır. Çünkü yüksek plastik malzemeleri işlerken takım eğim açısı nispeten büyük seçilir (Aynı boyutta (0=25 derece ~30 derece) ön açıya sahip tam yaylı talaş kırma oluğu takımının kesme kenarı nispeten sağlamdır, ve oluk da sığ olduğundan talaş akışı için daha pratiktir.
2. Talaş kanalının genişliği
Talaş kanalının genişliği B ilerleme hızı f ve kesme derinliği ap ile ilişkilidir. İlerleme hızı f arttığında, kesme kalınlığı artar ve talaş kanalının genişliği buna uygun olarak genişletilmelidir; Kesme derinliği büyüktür ve oluğun da uygun şekilde genişletilmesi gerekir.
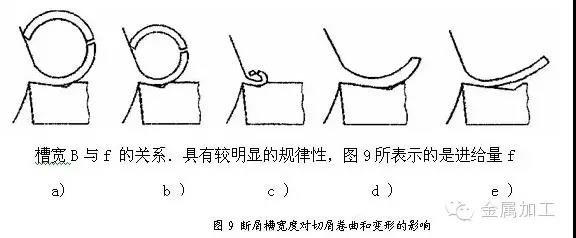
Talaş kanalı genişliği B'deki değişikliğin talaş kıvrılması ve deformasyon üzerindeki etkisi sabit ve değişmeden kalır. Şekil 9a, kanal genişliğinin temel olarak ilerleme hızına uyarlandığını ve talaşların çarpışmadan ve C şekline girmeden önce büküldüğünü ve deforme olduğunu göstermektedir; Şekil 9b, oluğun yeterince geniş olmadığını, talaş kıvrılma yarıçapının küçük olduğunu, deformasyonun büyük olduğunu ve çarpışmadan sonra kısa bir C şeklinde kırıldığını veya parçalanmış küçük parçalar oluşturduğunu göstermektedir; Şekil 9c, oluğun çok dar olduğunu ve talaşların küçük rulolar halinde sıkıştırıldığını ve oluk içinde bloke edildiğini, bunun da dışarı akmasını zorlaştırdığını, talaş tıkanmasına ve hatta kesici kenarın hasar görmesine neden olduğunu göstermektedir; Şekil 9d ve e, oluğun çok geniş olduğunu, talaş kıvrılma yarıçapının çok büyük olduğunu, deformasyonun yeterli olmadığını ve kırılmanın kolay olmadığını göstermektedir. Bazen oluğun dibinden bile akmaz ve serbestçe şerit şeklinde talaşlar oluşturur.
Talaş kanalının genişliği başlangıçta orta karbonlu çeliğin kesilmesi için ilerleme hızı kullanılarak seçilirse, kabaca söylemek gerekirse, genişlik B ile ilerleme hızı f arasındaki ilişki yaklaşık B=10f'dir; Alaşımlı çelikleri keserken talaş deformasyonunu arttırmak için B=7f alınabilir.
Talaş kanalının genişliği B aynı zamanda ap kesme derinliğine de uygun olmalıdır. Genel olarak, yuva genişliği B de kabaca ap'ye göre seçilebilir ve ap büyük olduğunda B'nin de daha büyük olması gerekir; Ap küçükse B uygun şekilde azaltılmalıdır. Çünkü kesme derinliği çok derin ve kanal çok dar olduğunda talaşlar geniş olur ve kanal içinde kıvrılması kolay olmaz, dolayısıyla talaşlar çoğu zaman kanalın tabanına akmaz ve kendi başlarına şerit şeklinde talaşlar oluşturmaz; Kesme derinliği küçük fakat oluk çok geniş olduğunda, talaşlar dar olduğunda, akış nispeten serbest olduğunda, deformasyon yeterli olmadığında ve kırılması kolay olmadığında.
3. Talaş kanalı ile ana kesme kenarı arasındaki eğim açısı
Talaş kanalı ve ana kesme kenarı için yaygın olarak kullanılan üç eğim yöntemi vardır: harici eğim, paralel eğim ve dahili eğim.
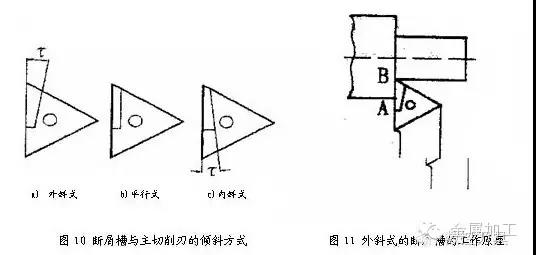
(1) Dış eğik tip
Dışa doğru eğimli talaş oluğu önde geniş, arkada dar, önde derin, arkada sığdır.
Dış eğimli talaş kırma oluğunun talaş kıvrılma deformasyonu, Şekil 11'de gösterildiği gibi büyüktür. Kesme hızı, iş parçasının A dış yüzeyi yakınında en yüksektir ve oluk dardır. Talaş önce küçük bir kıvrılma yarıçapı ve büyük bir deformasyonla engellenir ve kıvrılır; B kesme kenarında kesme hızı düşük ve kanal geniştir. Talaşlar en sonunda daha büyük bir kıvrılma yarıçapıyla kıvrılır, bu da talaşları arka kesme yüzeyine veya işlenecek yüzeye çeviren bir kuvvet üretir. Çarpışmadan sonra kırılırlar ve C şeklinde talaşlar oluştururlar.
Bu talaş oluğu şekli. Orta kesme derinliğinde talaş kırma aralığı geniştir, talaş kırma etkisi istikrarlı ve güvenilirdir ve üretimde yaygın olarak kullanılır. Eğim açısı τ Değeri esas olarak iş parçasının malzemesi tarafından belirlenir. Genellikle orta karbonlu çelikleri keserken τ= olarak alınır. Alaşımlı çelikleri 8 dereceden 10 dereceye kadar keserken talaş deformasyonunu arttırmak için τ= 10 derecesi ~15 derece alınır.
Bununla birlikte, büyük kesme derinlikleri sırasında, iş parçasının dış yüzeyi A yakınındaki talaş kanalının genişliğinin küçük olması nedeniyle (bkz. Şekil 11), talaşlar tıkanmaya eğilimlidir ve hatta kesici kenara zarar verebilir. Bu nedenle genellikle paralel kesim kullanılmaktadır.
(2) Paralel
Paralel talaş kırma oluğunun talaş deformasyonu, dış eğimli oluğunki kadar büyük değildir ve talaşların çoğu, iş parçasının işleme yüzeyi ile çarpıştıklarında kırılır.
Karbon çeliği talaşlarını keserken, paralel talaş kırma oluğunun talaş kırma etkisi temel olarak dış eğimli oluğunkine benzer, ancak talaşların ek kıvrılma deformasyonunu arttırmak için ilerleme hızının biraz arttırılması gerekir.
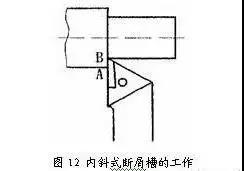
(3) İç eğik tip
İçten eğimli talaş kırma oluğu (bkz. Şekil 12), iş parçasının A dış yüzeyinde en geniş ve B takım ucunda en dardır. Dolayısıyla talaşlar genellikle B noktasında küçük rulolar halinde ve daha sonra B noktasında büyük rulolar halinde kıvrılır. A noktası. Ana kesme kenarının eğim açısı 3 derece ~5 derece olarak ayarlandığında, talaşlar sürekli ve sıkı bukleler oluşturmaya eğilimlidir. İç eğimli talaş kanalı ile ana kesme kenarı arasındaki eğim açısı genel olarak τ= olarak alınır. Uzun ve sıkı talaş bobinli iç eğimli talaş kırma kanalının kesme aralığı 8 dereceden 10 dereceye kadar oldukça dardır. Bu nedenle üretimdeki uygulaması, esas olarak hassas tornalama veya yarı hassas tornalama için kullanılan dış eğimli ve paralel tipler kadar yaygın değildir.
dört
Yaygın olarak kullanılan çeşitli talaş kırma yöntemleri
1. Talaş kırıcıyı kullanın
Daha önce de belirtildiği gibi, talaş kırma oluğu yalnızca talaşların şekillendirilmesinde ek bir rol oynamakla kalmaz, aynı zamanda talaş kıvrılmasının ve kırılmasının da kontrol edilmesini sağlar. Talaş kanalı ile ana kesme kenarı arasındaki şekil, boyut ve eğim açısı uygun olduğu sürece talaş kırma güvenilirdir. İster kaynak tipi bir alet, ister makine kelepçesi tipi bir alet olsun, yeniden taşlama tipi bir alet veya yeniden taşlamasız tip bir alet olarak kullanılabilir.
Farklı kesme miktarlarına uyum sağlamak için. Sert alaşımlı değiştirilebilir bıçak üzerinde seçimi kolay ve ekonomik olan çeşitli şekil ve boyutlarda talaş olukları bulunmaktadır. Bu yöntem kesme talaşlı imalatlarında tercih edilen ve en yaygın kullanılan yöntemdir.
Buradaki eksiklik, kesici takımın makul geometrik parametrelerinin belirlenmesinin talaş kırma gereklilikleri tarafından kısıtlanmasıdır.
2. Talaş kırıcı kullanmak
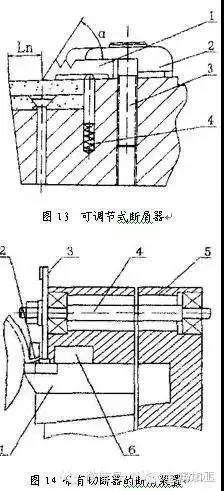
İki tip talaş kırıcı vardır: sabit ve ayarlanabilir. Şekil 13 torna takımı üzerindeki ayarlanabilir talaş kırıcıyı göstermektedir.
Torna takımının ön kesme yüzeyine bir talaş koruma plakası 1 takın. Talaşlar takımın ön kısmından dışarı aktığında, talaş koruma plakasının 1 direnci nedeniyle bükülür ve kırılır. Ln ve Can parametreleri, belirli kesme koşulları altında stabil ve güvenilir talaş kırılmasını sağlayacak şekilde tasarlanıp ayarlanabilir. Vidayı (3) gevşetin ve yayın (4) etkisi altında talaş koruma plakası (1) ve baskı plakası (2) birlikte kaldırılabilir, bu da talaş koruma plakasının ayarlanmasını ve bıçağın hızlı dönmesini ve değiştirilmesini kolaylaştırır. Bu tip talaş kırıcılar genellikle büyük ve orta boy takım tezgahlarının kesici takımlarında kullanılır.
3. Talaş kırıcı cihazların kullanılması
Genel olarak mekanik, hidrolik ve elektrikli tiplere ayrılabilen birçok talaş kırma cihazı türü vardır. Talaş kırma cihazlarının maliyetleri yüksektir ancak stabil ve güvenilirdirler ve genellikle yalnızca otomatik hatlarda kullanılırlar. Şekil 14, tornalama takımlarında kullanılan kesicili talaş kırma cihazının şematik diyagramıdır. Tornalama sırasında talaşlar, talaş kılavuz kanalından (2) dışarı akar ve sürekli dönen disk kesici (3) tarafından zorla kesilir. Kesilen talaşlar daha sonra talaş boşaltma kanalından (6) boşaltılır. Kesici, tahrik mili (4) tarafından tahrik edilir. Şekil 1, dönüm aracı.
4. İş parçasının yüzeyinde ön kanal açma yöntemi
İş parçasının farklı çaplarına göre, işlenen yüzey üzerinde iş parçasının eksenel yönü boyunca kesme derinliğinden biraz daha düşük bir derinliğe sahip bir veya birkaç oluk önceden kesilir, böylece kesilen talaşlar zayıf bir bölüm oluşturur ve kırılır. Bu, iş parçasının işlenmiş yüzeyinin pürüzlülüğünü etkilemeden güvenilir talaş kırılmasını sağlar. Yüksek tokluğa sahip malzemeler işlenirken bile talaş kırma etkisi hala çok iyidir. Örneğin, yüksek tokluğa sahip iş parçası malzemelerinin (40Cr gibi) hassas şekilde delinmesinde, diğer yöntemler kullanılarak talaşların kırılmasının zor olduğu durumlarda, delik işlemeden önce işlenmiş yüzey üzerinde uzunlamasına kanallar açılabilir. Bu yöntem benzersiz avantajlarını gösterebilir.
5. Takım geometrisi parametrelerinin değiştirilmesi ve kesme parametrelerinin ayarlanması
Daha önce bahsedilen talaş kırma ilkesinden, takım talaş açısının azaltılmasının; Ana sapma açısını artırın; Ana kesme kenarında negatif pahların taşlanması; Kesme hızını azaltın; İlerleme oranının arttırılması ve ana kesme kenarının şeklinin değiştirilmesi talaş kırılmasına neden olabilir. Ancak talaşları kırmak için bu yöntemlerin kullanılması çoğu zaman üretkenliğin azalması, iş parçası yüzey kalitesinin bozulması ve kesme kuvvetinin artması gibi bazı olumsuz sonuçları da beraberinde getirir. Bu yöntem otomatik hatlarda nadiren kullanılır ve bazen yalnızca yardımcı talaş kırma aracı olarak hizmet eder.
Ayrıca kesme sıvısının kullanılması talaşların plastisitesini ve tokluğunu azaltabilir ve aynı zamanda talaş kırılması açısından da faydalıdır. Kesme sıvısı basıncını arttırmak talaş kırılmasını daha iyi teşvik edebilir ve bu yöntem bazen delik işlemede kullanılır.


