


CNC işleme ekipmanı arıza teşhisi ve bakım stratejisi
Bu makale temel olarak dikey delme merkezleri, CNC torna tezgahları ve CNC freze makineleri gibi CNC işleme ekipmanlarının arıza teşhis ve onarım yöntemlerini tanıtmaktadır. Bu arızalara mekanik ve elektriksel konular da dahil olmak üzere günlük üretimde sıklıkla karşılaşılır. Bu makale, CNC bakımındaki meslektaşların öğrenmeye değer olduğu, çeşitli arıza teşhisi ve bakım yöntemlerinin basit ve özlü bir şekilde hedeflenmiş bir açıklamasını sağlar.
özet
CNC işleme ekipmanı esas olarak dikey delme merkezlerini, CNC torna tezgahlarını, CNC freze makinelerini ve CNC delme ve kesme makinelerini içerir. Bu tip ekipmanların çalışma prensibi, sayısal kontrol cihazı (CNC) tarafından karşılık gelen dijital mantık işlemleri yoluyla işlenen ve işlenen, üretim sürecine göre formüle edilen parça işleme programı ve çalışma talimatlarına dayanmaktadır. Bundan sonra, ekipmanın çeşitli hareketli parçalarının ve gereksinimleri karşılayan proses parçalarının koordineli hareketini kontrol etmek için bire bir işlem kontrol talimatları çıkarılır. Bu tür ekipmanlar yüksek doğruluk, güvenilir sistem çalışması ve kesin çıktı talimatları özelliklerine sahiptir, ancak bir arıza meydana geldikten sonra teşhis edilmesi ve onarılması zordur. Bu makale temel olarak ünitemizin günlük iş sürecindeki çeşitli CNC işleme ekipmanının arıza teşhis ve onarım yöntemlerini özetlemekte ve ekipman onarımı meslektaşlarına benzer arızaları ele almaları için fikirler sağlamaktadır.
Dikey sondaj merkezinin arıza teşhisi ve onarımı
Dikey delme ve kılavuz çekme merkezi esas olarak iş parçalarında delme, diş açma ve basit düz frezeleme işlemlerini gerçekleştirir. Genellikle bir iş mili, X ve Y yönlerinde hareket edebilen bir çalışma masası (bazı yerlerde buna çapraz kayar masa denir), bir takım magazini ve A ekseninden oluşur. Takım magazini arızaları olgusu çok yaygındır. Aşağıda takım magazini arızalarının teşhis ve onarım yöntemleri açıklanmaktadır.
(1) Arıza olgusu. TC500 modeli dikey bir delme merkezi, işleme prosesi sırasında takım değiştirme talimatlarını yürütemez. Otomatik modda, program takım değiştirme işlemini yürüttüğünde takım magazini hareket etmez, sistem alarm vermez ve takım değiştirme işlemi manuel modda yürütülmez.
(2) Arıza teşhisi ve analizi. Dikey işleme merkezinin çalışma prensibinin teşhisine göre, analiz sonrasında bu arıza olgusunun ana nedenlerinin şunlar olduğuna inanılmaktadır: ① takım konumu algılama sinyalinin kaybı. ② Takım değiştirme sinyali yanlış. ③ Z ekseni koordinat referans noktası eksik. ④ Sistem, takım değiştirme noktası konumunda iş milinin hareketini (Z yönü) algılamadı. ⑤ İş milinin alt uç yüzü ile tezgah arasındaki mesafe yanlış. ⑥ Şarjör motoru etkinleştirilmedi.
(3) Sorun giderme ve onarım. ① sistem merdiven diyagramının açılması (bkz. Şekil 1 ve Şekil 2) ve takım konumu algılama anahtarını algılamak için metal bir plaka kullanılmasıyla ilgili olarak, algılama anahtarı sinyalinin program kontağı X9.6'nın eylemiyle tutarlı olduğu bulunmuştur. Merdiven şeması. Bu nedenle ① numaralı hata göz ardı edildi; ② ile ilgili olarak, manuel (MDI) modda takım değiştirme komutunu yazdıktan sonra takım değiştirme rölesinin normal şekilde çalıştığı ve takım değiştirme frekans dönüştürücünün frekans çıkışının mevcut olduğu tespit edilmiştir. Bu nedenle ② numaralı hata ortadan kaldırıldı; ③ için Z ekseni koordinat referans noktasını sıfırlamak için, yani Z eksenini Z=130 mekanik koordinat değerine taşımak için el çarkını kullanırken, parametre 1815'te APC'ye (Z) karşılık gelen değeri değiştirin. "0" konumuna getirin, ardından makineyi kapatıp yeniden başlatın. APC (Z)'ye karşılık gelen değeri "1" olarak değiştirin; makine kapatılıp yeniden başlatıldıktan sonra bile takım magazini hâlâ takım değiştirme komutunu yürütmez. Bu nedenle sorun giderme ③; Takım değiştirme noktası konumu sinyalinin normal olup olmadığını kontrol etmek için sistem merdiven diyagramını açın, bu nedenle sorunu giderin ④; Bir el çarkı kullanarak iş milinin alt uç yüzü ile tezgah arasındaki mesafeyi ayarlarken ve iş milinin alt uç yüzü ile tezgah arasındaki doğrusal mesafeyi 540 mm'ye ulaşacak şekilde bir cetvelle ölçerken, " Sistem K parametresi 15'in "0" konumu, 1 olarak değiştirilir. Takım tezgahı kapatılıp yeniden başlatıldığında bile, takım magazini hala takım değiştirme komutunu yürütmez. Mesafe 535mm, 530mm ve 520mm olarak ayarlandığında bile çalışmıyor. Bu nedenle sorun giderme ⑤; Alet magazini ⑥ için motorun sökülmesi ve dikkatli bir şekilde incelenmesiyle ilgili olarak, motorun tüm güç hatlarının eskime nedeniyle terminallerde ayrıldığı tespit edildi. Bağlantısı kesilen güç hatları yeniden bağlandı ve takım magazini, deneme çalışması sırasında aleti normal şekilde değiştirebildi.
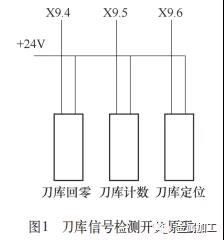
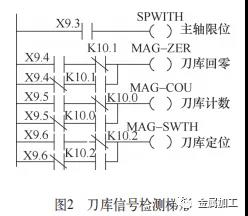 Yapılan incelemede arızanın, takım magazini üzerinde takım değiştirme işlemi sırasında elektrik kablosunun dönen kesici kafa tarafından sıkışıp çekilmesinden kaynaklandığı belirlendi. Bu nedenle, böyle bir durumun tekrar yaşanmasını önlemek için güç kablosunu bağladıktan sonra sıkıca sabitleyin.
CNC torna arızalarının teşhisi ve onarımı
CNC torna tezgahları genel olarak X ve Z yönünde hareket eden tezgahlardan, millerden ve diğer çalışma ünitelerinden oluşur ve esas olarak iş parçalarının tornalanması ve delik delinmesi gibi görevleri tamamlar. İş mili elektrik kontrolü ve elektrikli alet tutucuları dahil olmak üzere birçok türde arıza vardır. Aşağıda tipik bir elektrik sistemi arıza teşhisi ve onarımı açıklanacaktır.
(1) Arıza olgusu. HTC2050i model eğimli kılavuzlu bir CNC torna tezgahı, işleme prosesi sırasında ani bir arıza yaşadı ve CNC sistemi alarm mesajı şuydu: NO.2121 hidrolik motor güç kontrol anahtarı tetiklendi; NO.2123 hidrolik motor çalıştırılmadı; NO.2130 ayna basıncı düşük. İncelemenin ardından elektrik kontrol kabinindeki tek fazlı DC 24V kontrol devre kesicisinin devreye girdiği görüldü. Atılan devre kesici zorla kapatılırsa CNC cihazı kararır ve DC güç kartındaki güç gösterge ışığı yanıp söner.
(2) Arıza teşhisi ve analizi. Sistem alarm bilgilerine ve ekipmanın çalışma prensibinin analizine dayanarak, bu arıza olgusunun ana nedenlerinin şunlar olduğuna inanılmaktadır: ① Hidrolik istasyon motoru arızalı. ② Hidrolik ayna basıncını tespit eden basınç rölesi arızalı. Röle kartının DC 24V güç kaynağında kısa devre arızası var.
(3) Sorun giderme ve onarım. Hidrolik istasyon motorunun muayenesine ilişkin hidrolik sistem devresi Şekil 3'te gösterilmiştir.
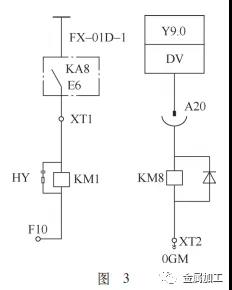
Hidrolik istasyon motorunu test etmek için bir megohmmetre kullanıldığında sonuçlar normaldi. Motor doğrudan kontrol güç anahtarının alt ucuna bağlandı ve kapatıldıktan sonra hidrolik motor normal şekilde çalışabildi. Bu nedenle ① numaralı hata ortadan kaldırıldı; Hidrolik ayna basınç rölesi SP3'ün muayenesine ilişkin olarak, ayna kontrol devresi Şekil 4'te gösterilmektedir. Ölçümden sonra basınç rölesi sinyali normaldir. Basınç rölesinin güç hattı rölenin üzerinden çıkarılır. Makine açıldıktan sonra yukarıdaki alarm bilgisi hala mevcuttur. Bu nedenle ② numaralı hata göz ardı edilir; ③ ile ilgili olarak, öncelikle açma devre kesicisinin her iki ucundaki devreleri kontrol edin, kontrol voltajını ölçün ve testten sonra üst devre normal, alt+24V güç kaynağı ise toprağa kısa devre yapıyor. Alt uç ile röle kartı arasındaki bağlantıyı kontrol ettikten sonra, röle kartındaki her bir+24V güç kaynağının durumunu kontrol etmek için bir multimetre kullanın; tüm devrelerin toprağa kısa devre yaptığı tespit edilir. Tüm limit ve ölçüm sinyalleri+24V güç kaynakları olduğundan ve devre kesici üzerinde hidrolik izleme kontakları bulunduğundan, öncelikle hidrolik izleme kontaklarının normal olup olmadığını kontrol edin.
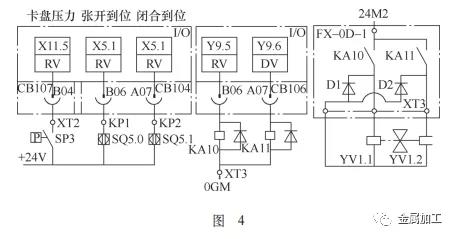
+24V güç kaynağına bağlı her terminalin diğer ucunu röle kartından çıkarın ve birer birer test etmek için bir multimetre kullanın. XT3 terminalinin toprağa kısa devre yaptığı ve bu durumun her bir+24V güç kaynağının toprağa kısa devre yapmasına neden olduğu tespit edildi (çünkü tüm+2 4V güç kaynakları röle kartında birbirine bağlı olduğundan herhangi bir kısa devre meydana gelebilir) bağlantı hattındaki topraklama, tüm+24V güç kaynaklarında topraklamada kısa devreye neden olacaktır. İnceleme sonrasında, XT3 terminalinin talaş konveyör cihazının genleşme algılama sinyal hattı olduğu tespit edildi. Koruyucu kapak açıldığında, sinyal kablosunun talaş kaldırma motoruyla dönen ve talaş kaldırma motoruyla dönen genleşme tekerleğine dolandığı tespit edildi. sinyal kablosunu ayırın. Bağlantısı kesilen sinyal kablosu ve 24V güç kaynağı, yatak üzerinden toprağa kısa devre yaptırılarak yukarıda belirtilen arızaya neden oldu. Hasarlı sinyal hattının onarılmasının ardından arıza çözüldü ve makine normal şekilde çalıştı. Bu tür olayların tekrar yaşanmasını önlemek için sinyal hattını sağlam bir şekilde sabitleyin.
CNC freze tezgahlarında arıza teşhisi ve onarımı
CNC freze makineleri genel olarak X ve Y yönlerinde hareket eden tezgahlar, miller ve diğer çalışma ünitelerinden oluşur. Esas olarak iş parçalarında delik, oluk ve oluk açma gibi görevleri tamamlarlar. Elektrik kontrolü ve mekanik olanlar da dahil olmak üzere birçok arıza türü vardır. Aşağıda çalışma sıfır noktasına dönemeyen tipik bir elektrik arızasının teşhisini ve onarımını anlatacağız.
(1) Arıza olgusu. CK7136 model bir CNC freze makinesi, Shandong Kandi (KND) CNC sistemi tarafından kontrol edilir. Sıfıra dönüş işleminin başlatılması ve kullanılması sırasında X, Y ve Z yönleri sıfıra dönemez ve sistem alarmlarının tümü:+X,+Y,+Z aralığı aşıyor.
(2) Arıza teşhisi ve analizi. Sistem alarm bilgilerine ve ekipmanın çalışma prensibinin analizine dayanarak, bu arıza olgusunun ana nedenlerinin şunlar olduğuna inanılmaktadır: ① Limit anahtarının her yönde arızalanması. ② Limit devresinde her yönde arıza meydana gelir. ③ Sistem parametreleri değişti.
(3) Sorun giderme ve onarım. Çeşitli yönlerdeki limit anahtarlarının açma/kapama tespiti ile ilgili olarak X ve Y yönü limit anahtarlarının normal olduğu, Z yönü limit anahtarının yavaşlama algılama dişlisine ait sinyalin bulunmadığı tespit edilmiştir. İnceleme sonrasında Z yönü limit anahtarının yavaşlama dişlisinin etkili bir şekilde kapatılamadığı veya serbest bırakılamadığı tespit edildi. Z yönü limit anahtarını değiştirdikten sonra, teşhis arayüzüne girmek için CNC cihazındaki "Teşhis" düğmesine tıklayın, tüm yönlere manuel olarak hareket edin ve X000, X001 ve X000 parametrelerini kontrol edin. Sırasıyla X, Y ve Z yönlerine karşılık gelen X002, karşılık gelen her sayının ilk dört ikili hanesinde soldan sağa herhangi bir değişiklik olup olmadığını kontrol edin. Yalnızca Z yönünün etkin tepki verebildiği, X ve Y yönü limit anahtarlarının normal olduğu ancak yine de sıfıra dönemediği tespit edildi. Bu nedenle sorun giderme ①; X ve Y limit anahtarlarından CNC sistemine kadar olan devrenin incelenmesiyle ilgili olarak, uzun süreli kullanım ve yağlı kesme sıvısına batırılma nedeniyle devrenin eskidiği, X ve Y devrelerinin izolasyon kaplamasının soyulmasına neden olduğu tespit edildi. Ayrıca X ve Y devreleri birbirine sabitlenerek tezgahla birlikte hareket ettirildi ve bu durum devre ile ekipman gövdesi arasında kısa devre oluşmasına neden oldu. X ve Y devrelerini işledikten sonra CNC sistemi bunları teşhis etti ve X, Y ve Z devrelerinin tamamının normal olduğunu buldu. Ancak yine de sıfıra dönemez, bu nedenle sorunu giderin ②; 3. noktadaki CNC cihazındaki (CNC) "Parametre" tuşuna ilişkin olarak parametre arayüzüne girin ve "0015" parametresini arayın. Aşağıdaki istem şudur: POD GB4S FXC0 FXCS... ZRSZ ZRSY ZRSX Parametresinin "01000111" olup olmadığını kontrol edin. Bu parametre X, Y ve Z yönlerinde sıfır noktası ayar değeri olup "01000001" olduğu görülmektedir ki bu açıkça yanlıştır ve ayarlanması gerekmektedir.
Ayarlama yöntemi şu şekildedir: parametre ayar yüzeyine girmek için CNC cihazındaki "Ayarlar" düğmesine tıklayın, imleci "Parametre Anahtarı" konumuna getirin, açmak için CNC cihazı klavyesindeki "Sağ" okuna tıklayın "Parametre Anahtarı", ardından parametre ayar arayüzüne girmek için "Parametreler" düğmesine tıklayın, imleci parametre 0015'e getirin, oturum açma yöntemini "Giriş" durumuna değiştirin ve aşağıdaki sayısal ayar kutusuna "01000111" girin, Tıklayın CNC cihaz panelindeki "Enter" düğmesine basın, ardından parametre anahtarını kapatın, alarm bilgilerini sıfırlayın, ekipmanın gücünü kapatın, çeşitli sıfır dönüş yönlerini gerçekleştirmek için makine takımını yeniden başlatın, takım tezgahı normal şekilde çalışır ve arıza çözüldü.
Bu arıza türü hem limit anahtarının donanımında hem de sistem sıfır parametrelerinin kaybında meydana gelen tipik bir arızadır. Bu arızanın oluşması, limit devresinin izolasyon kaplamasının yaşlanmasından kaynaklanmaktadır, bu da sıfıra dönüş işlemi sırasında kısa devreye neden olarak sistem sıfır parametrelerinin kaybına ve yukarıdaki arızanın oluşmasına neden olmaktadır. Bu tür arızalar meydana geldikten sonra öncelikle donanım arızalarının giderilmesi, ardından sistem parametrelerine ilişkin yazılım arızalarının giderilmesi gerekmektedir.
sonsöz
Özetle, CNC işleme ekipmanı dijitalleştirmeyi, zekayı ve uzmanlaşmayı birleştiren bir cihazdır. Arıza teşhisi ve bakım çalışmaları nispeten karmaşıktır. Bu nedenle, arıza bakım personelinin ilgili teorik bilgiye hakim olmasını gerektirirken aynı zamanda zengin pratik deneyime de sahip olmaları gerekir. Bu, her bir CNC işleme ekipmanının yapısının ve çalışma fonksiyonlarının net bir şekilde anlaşılmasını ve arıza sorunlarıyla uğraşırken, CNC işleme ekipmanının çalışma prensiplerine göre hataların analiz edilmesi ve değerlendirilmesinde iyi olmayı gerektirir. Ancak o zaman hedefe yönelik sorun giderme daha ileri düzeyde gerçekleştirilebilir, hata sorunu etkili bir şekilde çözülebilir ve bir örnekten diğerine çıkarım yapma etkisi elde edilebilir.


