


CNC torna işleme tekniklerinin eksiksiz koleksiyonu!
Sayısal kontrollü torna tezgahı, yüksek hassasiyetli ve yüksek verimli otomatik bir takım tezgahıdır. Sayısal kontrollü torna tezgahının kullanılması, işleme verimliliğini artırabilir ve daha fazla değer yaratabilir. Sayısal kontrollü torna tezgahlarının ortaya çıkışı, işletmeleri modası geçmiş işleme teknolojisinden kurtardı. Sayısal kontrollü torna tezgahının işleme süreci sıradan torna tezgahınınkine benzer. Ancak sayısal kontrollü torna tezgahının tek seferlik kenetlemeli, sürekli otomatik işlemeli olması nedeniyle tüm tornalama işlemlerini tamamlaması nedeniyle aşağıdaki hususlara dikkat edilmelidir.
İşlenen malzeme, kesici takımlar ve kesme koşulları üç ana faktör olduğundan, verimli metal kesme için kesme parametrelerinin makul seçimi çok önemlidir. Bunlar işleme süresini, takım ömrünü ve işleme kalitesini belirler. Ekonomik açıdan etkili işleme yöntemi kaçınılmaz olarak kesme koşullarının rasyonel seçimidir.
Kesme koşullarının üç unsuru: kesme hızı, ilerleme hızı ve kesme derinliği doğrudan takım hasarına neden olur. Kesme hızının artmasıyla takım ucunun sıcaklığı artacak ve bunun sonucunda mekanik, kimyasal ve termal aşınma meydana gelecektir. Kesme hızının %20 arttırılmasıyla takım ömrü yarı yarıya azalacaktır.
İlerleme koşulları ile takımın arkasındaki aşınma arasındaki ilişki çok küçük bir aralıkta meydana gelir. Ancak büyük bir ilerleme hızıyla kesme sıcaklığı artar ve daha sonra ciddi aşınmaya neden olur. Takım üzerinde kesme hızından daha az etkisi vardır. Kesme derinliğinin takım üzerindeki etkisi kesme hızı ve ilerleme hızı kadar önemli değildir, ancak küçük kesme derinliklerinde kesilen malzeme sertleşmiş bir tabaka oluşturur ve bu da takımın ömrünü etkiler.
Kullanıcıların işlenen malzemeye, sertliğe, kesme durumuna, malzeme türüne, ilerleme hızına, kesme derinliğine vb. göre kullanılacak kesme hızını seçmesi gerekir. En uygun işleme koşullarının seçimi bu faktörlere dayanır. Düzenli ve istikrarlı aşınma, kullanım ömrüne ulaşmak için ideal koşuldur.
Ancak pratik işlemlerde takım ömrünün seçimi takım aşınması, işlenen boyuttaki değişiklikler, yüzey kalitesi, kesme gürültüsü, işleme ısısı vb. ile ilgilidir. İşleme koşullarını belirlerken fiili duruma göre araştırma yapmak gerekir. Paslanmaz çelik ve ısıya dayanıklı alaşımlar gibi işlenmesi zor malzemeler için soğutucular veya sert kesici kenarlar kullanılabilir.
Talaşlı imalatta üç unsurun nasıl belirleneceği ve bunların doğru şekilde nasıl seçileceği talaşlı imalat prensipleri dersinin ana içeriğini oluşturmaktadır. Metal İşleme WeChat'te bazı önemli noktalar alıntılanmıştır ve bu üç öğenin seçilmesine ilişkin temel ilkeler aşağıdaki gibidir:
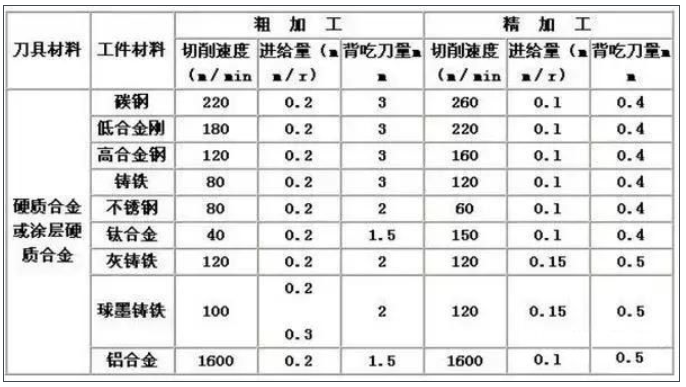
1) Dakikadaki iş mili hızını (doğrusal hız, çevresel hız) V (metre/dakika) seçmek için öncelikle doğrusal kesme hızı V'nin ne kadar alınması gerektiğini bilmek gerekir.
V seçimi takım malzemesine, iş parçası malzemesine, işleme koşullarına vb. bağlıdır. Kesici takım malzemesi: Sert alaşım, V genellikle dakikada 100 metrenin üzerinde daha yüksek bir değere ulaşabilir. Genellikle bıçak satın alırken teknik parametreler sağlanır: hangi malzemenin işlenebileceği ve ne kadar doğrusal hızın seçilebileceği.
Yüksek hız çeliği: V yalnızca daha düşük bir değere ulaşabilir, genellikle dakikada 70 metreyi geçemez ve çoğu durumda dakikada 20-30 metrenin altında alınır. İş parçası malzemesi: yüksek sertlik, düşük V değeri; Daha düşük V değerine sahip dökme demir, dakikada 70-80 metre değere sahip sert alaşımdan yapılmış kesici takımlar için kullanılabilir; Düşük karbonlu çelik, V dakikada 100 metrenin üzerinde olabilirken demir dışı metaller için V daha yüksek olabilir (dakikada 100-200 metre). Su verilmiş çelik, paslanmaz çelik, V daha düşük alınmalıdır. İşleme koşulları: kaba işleme, V için daha düşük bir değer alın; Hassas işleme, V için daha yüksek bir değer alın. Takım tezgahlarının, iş parçalarının ve kesici takımların rijitlik sistemi zayıftır ve V düşük olarak alınır. CNC programı dakikadaki iş mili hızı olarak S'yi kullanıyorsa, bu durumda S, iş parçası çapına ve kesme hattı hızına göre hesaplanmalıdır. V: S (dakikadaki iş mili hızı)=V (kesme hattı hızı) * 1000 /(3.1416 * iş parçası çapı). CNC programı sabit bir hat hızı kullanıyorsa, S doğrudan kesme hattı hızını V (metre/dakika) kullanabilir
2) İlerleme hızı (besleme hızı) F esas olarak iş parçası işlemenin yüzey pürüzlülüğü gereksinimlerine bağlıdır. Hassas işlemede yüzey gereksinimleri yüksektir ve kesme miktarı küçük alınır: 0.06-0.12mm/iş mili devir başına. Kaba işleme sırasında daha büyük bir boyutun kullanılması tavsiye edilir.
Bu esas olarak kesici takımın gücüne bağlıdır ve genellikle 0.3 veya üzerini alır. Kesici takımın ana arka açısı büyük olduğunda, takımın mukavemeti zayıf olur ve ilerleme miktarı çok fazla olamaz. Ayrıca takım tezgahının gücü ile iş parçasının ve takımın sertliği de dikkate alınmalıdır. CNC programı iki ilerleme birimi kullanır: mm/dakika ve mm/devir başına iş mili. Yukarıda kullanılan birimler devir başına mm/iş milidir. Mm/dakika kullanılırsa, formül bunu dönüştürmek için kullanılabilir: dakika başına ilerleme=devir başına ilerleme * dakika başına iş mili
3) Hassas işlemede kesme derinliği (kesme derinliği) genellikle 0.5'ten (yarıçap değeri) küçük alınır.
Kaba işleme sırasında iş parçasının, kesici takımın ve takım tezgahının durumuna göre belirlenir. Genel olarak, küçük torna tezgahları (maksimum işleme çapı 400 mm'den az olan) 45 # çeliği normalleştirilmiş durumda döndürür ve radyal yönde kesme derinliği genellikle 5 mm'yi aşmaz. Ek olarak, torna tezgahının iş mili hızı sıradan değişken frekanslı hız regülasyonu ile kontrol ediliyorsa, iş mili hızı çok düşük olduğunda (100-200 rpm'nin altında), motor çıkış gücünün önemli ölçüde azalacağı ve bu kez kesme derinliğine ve ilerleme miktarına ancak çok küçük bir oranda ulaşılabilmektedir.
Makul kesici takım seçimi
Kaba tornalama sırasında, kaba tornalama sırasında büyük arka kesme ve büyük ilerleme gereksinimlerini karşılamak için yüksek mukavemetli ve iyi dayanıklılığa sahip kesici takımların seçilmesi gerekir.
Hassas işleme sırasında, gerekli işleme doğruluğunu sağlamak için yüksek hassasiyete ve iyi dayanıklılığa sahip kesici takımların seçilmesi gerekir.
Takım değiştirme süresini azaltmak ve takım hizalamasını kolaylaştırmak için mümkün olduğunca makine kelepçeli bıçaklar ve makine kelepçeli bıçaklar kullanılmalıdır.
Uygun armatür seçimi
1. İş parçalarını kelepçelemek için evrensel fikstürler kullanmaya çalışın ve özel fikstürler kullanmaktan kaçının;
2. Parça konumlandırma referansı, konumlandırma hatalarını azaltmak için çakışır.
İşleme rotasının belirlenmesi, bir CNC makinesinin işleme süreci sırasında takımın parçaya göre hareket yörüngesini ve yönünü ifade eder.
1. İşleme doğruluğunu ve yüzey pürüzlülüğü gereksinimlerini sağlayabilmelidir;
2. Takımın boşta hareket süresini azaltmak için işleme rotası mümkün olduğunca kısaltılmalıdır. Şu anda, işleme rotası ile işleme payı arasındaki bağlantı CNC torna tezgahlarında henüz yaygın olarak kullanılmamaktadır. Genel olarak, işlenmemiş parça üzerinde, özellikle de dövülmüş veya dökülmüş sert yüzey katmanları içerenler üzerinde aşırı miktarda pay, işleme için sıradan torna tezgahlarında düzenlenmelidir.
Talaşlı imalat için CNC torna kullanılması gerekiyorsa programın esnek düzenlenmesine dikkat edilmelidir. Fikstürün kurulum noktalarına şu anda hidrolik ayna ve hidrolik sıkıştırma silindirinin bir çekme çubuğu aracılığıyla bağlanmasıyla ulaşılmaktadır. Hidrolik aynanın kelepçeleme noktaları aşağıdaki gibidir: İlk olarak, hidrolik silindir üzerindeki somunu çıkarmak için bir tutamak kullanın, çekme borusunu çıkarın ve milin arka ucundan dışarı çekin. Daha sonra mandrenin sabitleme vidalarını çıkarmak için bir tutamak kullanın; mandren çıkarılabilir.


