


Derin boşluk delme sırasında sık görülen titreşim ve artan sayıda hurdaya çıkan iş parçasıyla nasıl başa çıkılır?
Derin delik delme, mekanik ve kalıp işlemede her zaman zor bir sorun olmuştur. Daha önce bir sınıf arkadaşım 48'lik kauçuk tüp kalıp × 215mm derinliğinde delik işlemeyle karşılaştı, onun geçtiği çukurları yazıp size biraz yardım ve referans sağlamayı umuyorum.
1, Parça çizim analizi ve süreç planlaması
Parça çizim analizi
Şekil 1'de gösterilen kauçuk hortum kalıbının parçası 48 × çapında 215 mm derinliğinde bir delik açılması gerekmektedir. Dış boyutlar 420 × iki yüz yetmiş × 250 mm olup üstte, altta, solda ve sağda 4 oluk vardır. Delik yüzeyinin basamakları vardır ve sıra oturma yüzeyi olarak her iki tarafta da eğimli düzlemler vardır.
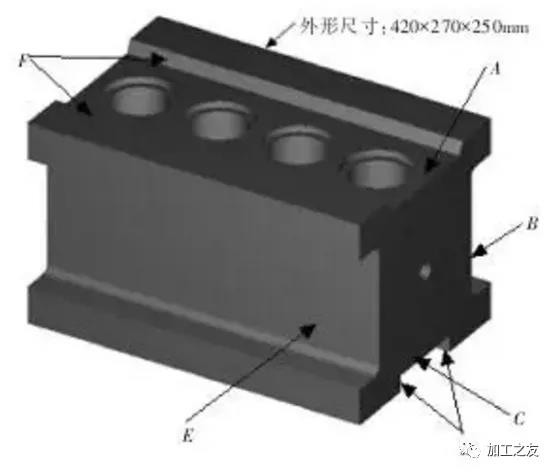 Şekil 1 Kauçuk Boru Kalıp Parçaları
Parçanın boyutları şekilde gösterilmiştir. Bu parça için proses gereksinimi, deliğin konikliğinin {{{0}}.1 mm'yi aşamaması ve yüzey pürüzlülük değerinin Ra3.2 μ m olmasıdır. Delik aralığı boyutunun toleransı 0.03 mm'yi aşamaz ve diklik 0.03 mm'dir. Bu kalıbın ürünü, et kalınlığı yalnızca 0,8 mm olan bir cam hortumdur. Müşteri 0,8 mm'yi aşan kalınlıkların alınmamasını talep etmektedir. Maliyetten tasarruf etmek için ne kadar ince olursa o kadar iyi olduğu söylenebilir.
O zamanlar bu kadar zor bir kısma gerçekten güvenmiyordum. Birimimiz yalnızca derin boşluklu delik işlemeden sorumlu olmasına rağmen, diğer müşteriler bu işlemle işbirliği yapabilirdi. Birçok denemeden sonra basit ve makul bir işlem planı geliştirildi.
Süreç planlama
Delme parçalarından önce basit işleme sırası
Bitmiş malzeme geri getirildikten sonra, freze makinesi ilk önce Şekil 1'de gösterildiği gibi her iki taraftaki oluk konumlarını işler; burada B ve E önce pürüzlendirilir ve ardından sayıya ulaşılana kadar rafine edilir.
İşlemenin ön tarafındaki adım, Şekil 1'de A ve F noktalarında gösterildiği gibi, bir tarafta 0,5 mm'lik bir kenar boşluğuyla pürüzlüdür.
İşlemenin alt yüzeyindeki adım, C ve D konumlarında gösterildiği gibi bir tarafta 0,5 mm kenar boşluğuyla pürüzlendirilmelidir.
Ardından kelepçe kalibrasyon tablasını yeniden takın, dört tarafının hepsinde ortalayın, konumlandırma için merkezini delin ve bunu adım adım işlemek için 10 mm, 24 mm ve 35 mm çapında matkap uçları kullanın. Son olarak, delmek ve pürüzlendirmek için 44 mm çapında bir matkap ucu kullanın.
Tamamlandıktan sonra, büyük su öğütme makinesinin yüzeyine ve tabanına Şekil 2'de gösterildiği gibi taşlama yapın ve 0.03mm paralellik sağlayın.
Şekil 1'de gösterildiği gibi, B ve E taraflarının taşlanması için 0,3 mm'lik hassas işleme payı ayrılmıştır.
Parçaların kelepçelenmesi ve konumlandırılması referansı
İş parçası doğrudan CNC çalışma tezgahına kelepçelenir, dört kalıp ayağı sıkıca bağlanır ve 0.03mm dahilinde kontrol edilen bir hatayla kalibre edilir.
2, parçaların CNC ile işlenmesi
Parça çizim analizi
Kendi kendine yapılan delik işleme takımı: İlk olarak, Şekil 3'te gösterildiği gibi 837H malzemeden yapılmış bir delik işleme takımı tutucusu yapın. Öncelikle pürüzlendirin, 0,5 mm'lik bir kenar boşluğu bırakın, ısıl işlemden geçirin ve ardından eşeksenliliği sağlamaya odaklanarak işleme için harici bir silindirik öğütücü kullanın. 10 × 10 mm bıçak uçlarına sahip küçük bıçak tutucuları için standart parçalar satın alın, bıçağın değiştirilmesi kolaydır ve boyutu garanti eder.
Yerleşik küçük bıçak tutucunun eğim açısı 20 derece olup, hafif sıkı oturacak şekilde tel kesilerek işlenir. M6mm altıgen vidalarla delik işleme takım tutucusuna delikler açın ve küçük takım tutucuyu altıgen vidalarla kilitleyin. Standart küçük bıçak tutucusu, 30 derecelik ana sapma açısına ve arka bıçak yüzeyinde 15 derecelik boşluk açısına sahip sert alaşımlı bıçaklarla donatılmıştır. Bıçağın ucu R0,3~R0,4 mm'lik bir açıya sahiptir ve titreşimi önlemek için temas yüzeyi mümkün olduğunca en aza indirilmiştir.

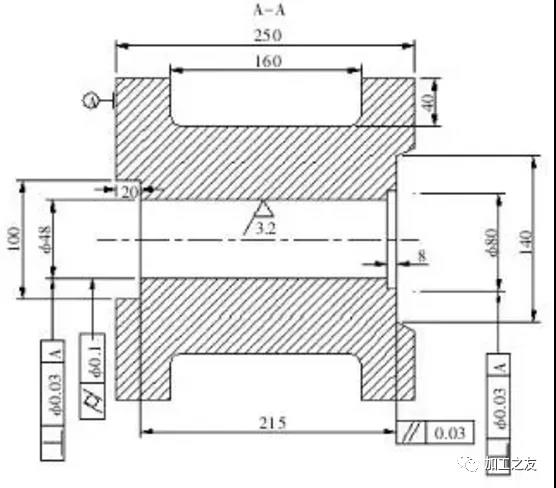 Şekil 2 Parça boyutu diyagramı
İşleme planının belirlenmesi
Delik işleme planı 1
Hızlı tel kesmenin kullanılması, kaba kesmeye gerek kalmadan en doğrudan ve basit yöntemdir. Ancak boyutun 215 mm gibi çok derin olması nedeniyle işlem sırasında soğuma ve kızarma probleminin çözülmesi zorlaşır ve telin kırılması kolaylaşır, bu da gereksinimleri karşılamayan yüzey pürüzlülük değerlerine neden olur.
Delik işleme planı 2
Yavaş tel kesme işlemi kullanıldığında, deliğin derinliği nedeniyle teli kırmak kolaydır, ancak her deliğin işlem maliyeti yaklaşık 1945 yuan'dır ve kalıp için tel kesmenin toplam maliyeti yaklaşık 7700 yuan'dır. müşterinin maliyet hesaplamasını aşmak.
Delik işleme planı 3
Yuvarlak veya elmas alaşımlı kesme parçacıklarını yüklemek için uzun bir kesici kullanarak CNC dış frezeleme işlemi, derin katmanlama işlemi. Geniş temas alanı nedeniyle, her ilerleme ve geri çekilme işlemi sırasında ses çok yüksek ve serttir, bu da yüzey pürüzlülüğünün ve boyutsal doğruluğun zayıf olmasına neden olur. Orta kısmında da zaman zaman ters oyuklar oluşmakta ve pürüzlülük kontrol edilememekte, standardı karşılamaktan uzaktır.
Delik işleme planı 4
CNC delik işleme, genel takım tezgahlarına uygun olan 850B modeli kullanılarak gerçekleştirilmektedir. Bu modelin Z ekseni yüksekliği 500 mm'dir; bu, delik işleme takım tutucusu 230 ve iş parçası delik derinliği 250 mm'nin işleme gereksinimlerini karşılayabilir. Her bir deliğin işleme süresi, yüksek işleme hassasiyetiyle yalnızca 2 saattir. Yüzey pürüzlülüğü değeri ve boyutsal doğruluk, çizimin gereksinimlerini karşılar. Maliyeti, işleme doğruluğunu ve işleme zorluğunu karşılaştırarak Şema 4'teki delik işleme şeması seçilir.
CNC delme işlemi
Kelepçe hizalaması
Takım tezgahı üzerinde iş parçasının dört köşesini sıkın ve iş parçasının paralel konumunu ve düzlüğünü düzeltin. {{0}},03 mm'yi aşarsa iş parçasının üst ve alt kısımlarını yeniden taşlayın, aksi halde deliğin dikeyliğini sağlamak zordur. Kalibrasyon tablosunun toleransı, 4 yüzü merkeze bölünmüş şekilde 0,02 mm dahilinde kontrol edilmelidir. İkinci adım yüzeyi, Z eksenini işlemek için sıfır yüz olarak kullanılmalı ve mümkün olduğunca yeterli takım kaldırma alanı bulunmalıdır.
Sıkıcı takım tutucu
İlk kaba işleme için, büyük takım tutucudan daha yüksek olan delik işleme bıçağının boyutunu ölçmek için bir mastar kartı kullanın. Yarı hassas işlemeyi kolaylaştırmak amacıyla kaba işleme için bir tarafta yaklaşık {{{0}},5 mm ayırın. Delme bıçağının ana sapma açısı 30 derecedir, arka bıçak yüzeyinin boşluk açısı 15 derecedir ve bıçak ucunun yuvarlak köşesi R0,3~R0,4 mm'dir. Titreşimin ters dönmesine neden olmasını önlemek için temas yüzeyini ve gerilimi mümkün olduğunca azaltmaya çalışın. Delik işleme takımı ucunun iş parçası üzerindeki yüzeyi sıfırdır.
Sıkıcı program
Komut Formatı G76X_ Y_ Z_ R_ Q_ P_ F_;, G76 bir kesinliktir X/Y/Z deliklerinin koordinatlarıyla delik işleme talimatı. P, deliğin alt kısmındaki bir duraklamayı temsil eder ve Q, takım işlendikten sonra bir duraklama ofsetini temsil eder. Aleti kaldırırken işlenen tarafın çizilmesini önlemek önemlidir.
Kaba işleme parametre ayarları
Hız S 120 rpm'dir, ilerleme F 80 mm/dak'dır, kesme miktarı 1,0 mm'dir ve kesme yağı soğutucudur. Yağın akışkanlığının iyi olması ve soğutmanın yerinde olması gerekiyor.
Yarı hassas işleme parametre ayarları
Kaba işleme tamamlandıktan sonra kart sayımı ve incelemesini gerçekleştirin. Derin iç deliğin boyutu, genellikle belirli bir koniklik derecesine sahip olan bir iç delik ölçer kullanılarak ölçülebilir. Hız S 110 rpm'dir, ilerleme F 70 mm/dak'dır ve kesme miktarı 0,6 mm'dir. Kesme yağı soğutucudur ve yağın akışkanlığının iyi olması gerekir. Hassas işlemenin pürüzlülüğünü sağlamak için yerinde soğutma.
Hassas işleme parametre ayarları
Her deliği, dakikada 100 devir S hızına ve dakikada 60 mm hıza sahip yeni bir bıçakla işleyin. Bıçağın konumunu bir mikrometre ile ölçün ve küçük alet tutucusunu işleme için kilitleyin. Boyut çizim gerekliliklerini karşılayana kadar iş parçasının üst yüzeyinde 15 mm'lik bir basamak olduğundan önce delmeyi deneyin.
3, Programlama
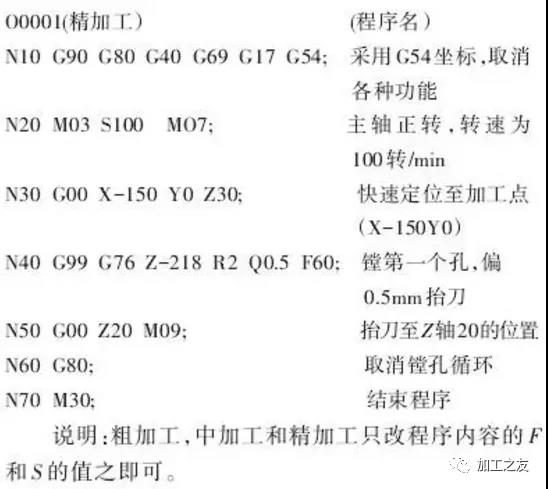
Açıklama: Kaba işleme, ara işleme ve hassas işleme program içeriğinde yalnızca F ve S değerlerini değiştirmeye ihtiyaç duyar.
Bu işleme planında, şekil frezeleme işleme planından başlayarak, sahada birçok iyileştirme yapıldı. İşlem sırasında kesici parçacıkların değiştirilmesi için aletin birden çok kez kaldırılması gerekir. Her bir deliğin işlem süresi yaklaşık 4 saattir ve işlenen deliğin pürüzlülük değeri müşteriler için oldukça baş ağrısıdır. Sonuç olarak, makinenin ikinci işlemde bir deliğin kalıp cilalanmasından tasarruf etmesi bir gün alır ve cilalanan dairesel deliğin yuvarlaklığı hala niteliksizdir.
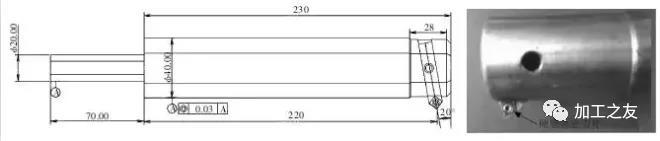
Şekil 3 Delik işleme takımı tutucusu
Delik işlemenin kullanılması esas olarak iki ilerleme ve hız parametresinin ayarlanmasını içerir. Besleme hızının normal hesaplaması Vc=π DN/1000'dir. Çok sayıda yerinde işleme ve sürekli iyileştirmenin ardından nihai özet, hassas işleme hızı S'nin 100 dev/dak ve ilerleme F'nin 60 mm/dak olduğudur. Sonuçlar basit ve çok fazla çaba gerektirse de, orta/yarı hassas işleme ve hassas işlemenin birer kez tamamlanabileceği ve her delik için toplam işlem süresinin 2 saat içinde olduğu sonucuna varılmıştır. Silindirlik ve pürüzlülük değerlerinin tamamının karşılandığı sonucuna varılmıştır. standartlar, müşterinin ikincil işlem süresini azaltır, üretim verimliliğini gerçekten artırır ve müşteriden övgü alır.
Bu son delik işleme planı basit olmasına rağmen süreç aslında kolay değildir. Herhangi bir ayrıntı olmadan işlemenin etkisi farklı olabilir. Derin delik delmeyle ilgili en büyük endişe, işleme süreci sırasında aşırı kuvvete neden olabilecek ve ters bükülmelere neden olabilecek ve iş parçasının hurdaya çıkacağı titreşim korkusudur. Bu nedenle bıçak seçimi, önlemler ve diğer işleme parametre ayarları açısından bazı referans ve önleyici tedbirler sağlamayı umuyoruz.


