


Deformasyonun üstesinden nasıl gelinir? İnce duvarlı parçaları CNC tornalama becerileri
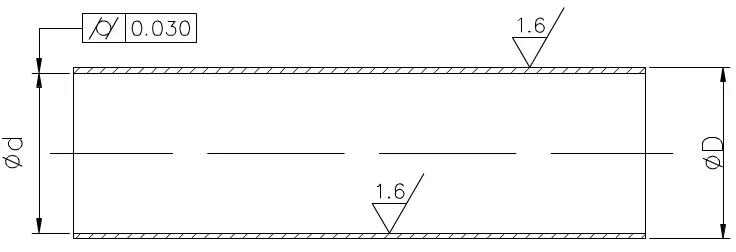
Kesme işlemi sırasında ince duvarlı yapılar, kesme kuvvetlerinin etkisi nedeniyle deformasyona eğilimlidir, bu da küçük merkezli ve büyük uçlu eliptik veya bel şekilli yapıların ortaya çıkmasına neden olur. Ayrıca işleme sırasındaki zayıf ısı dağılımı nedeniyle ince duvarlı manşonlar termal deformasyona eğilimlidir ve bu da parçaların işleme kalitesinin sağlanmasını zorlaştırır. Şekilde gösterilen parçaların kelepçelenmesi sakıncalı olmasının yanı sıra işleme alanında işlenmesi de zordur. Özel ince duvarlı bir manşon ve koruyucu şaft tasarlamak gerekir.
Süreç analizi
Çizimde belirtilen teknik gereksinimlere göre iş parçası dikişsiz çelik borular kullanılarak işlenir ve iç deliğin ve dış duvarın yüzey pürüzlülüğü Ra1,6 μm'dir. Döndürülerek elde edilebilir, ancak iç deliğin silindirikliği 0,03 mm'dir, bu da ince duvarlı parçalar için yüksek bir gereksinimdir. Seri üretimde proses rotası kabaca şu şekildedir: kesme - ısıl işlem - kabin uç yüzü - kabin dış çemberi - kabin iç deliği - kalite kontrol.
"İç delik işleme" süreci kalite kontrolün anahtarıdır. Dış daire ve ince duvarlı kasa hariç, iç delik kesimi söz konusu olduğunda 0,03 mm'lik bir silindir sağlamak zordur.
Araç Deliklerinin Temel Teknolojileri
Delik tornalamanın temel teknolojisi, iç delik tornalama takımının sağlamlık ve talaş kaldırma sorunlarını çözmektir. İç delik tornalama takımının sağlamlığını arttırmak için aşağıdaki önlemler alınmalıdır:
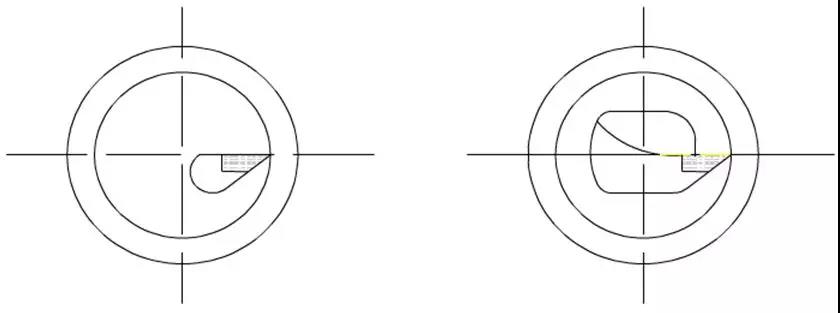
(1) Takım tutucunun kesit alanını mümkün olduğunca artırmaya çalışın. Genellikle, iç delik tornalama takımının ucu takım tutucunun üzerinde bulunur, böylece takım tutucunun kesit alanı soldaki şekilde gösterildiği gibi delik kesit alanının 1/4'ünden daha az olur. İç delik tornalama takımının ucu, takım tutucunun merkez çizgisi üzerinde bulunursa, takım tutucunun delik içindeki kesit alanı, sağdaki şekilde gösterildiği gibi büyük oranda artırılabilir.
(2) Tornalama takım tutucusunun sağlamlığını arttırmak ve kesme işlemi sırasında titreşimi azaltmak için takım tutucunun uzatma uzunluğu, iş parçasının uzunluğundan mümkün olduğunca 5-8mm daha uzun olmalıdır.
Talaş kaldırma sorununu çözün
Ana kontrol kesme akışının yönüdür ve kaba tornalama takımı talaşın işlenecek yüzeye (ön talaş) doğru akmasını gerektirir. Bu nedenle aşağıdaki şekilde gösterildiği gibi pozitif kenar eğim açısına sahip bir iç delik tornalama takımı kullanılır.

Hassas tornalama sırasında talaşların ön talaş sırasının merkezine doğru akması gerekir (talaşın deliğin merkezinden çıkarılması). Bu nedenle, takımı taşlarken kesici kenarın taşlama yönüne dikkat edilmeli ve talaş kaldırma yöntemi eğimli yay boyunca ileri doğru olmalıdır. Aşağıdaki şekilde gösterildiği gibi hassas tornalama takımlarında alaşım olarak YA6 kullanılmaktadır. Şu anda M tipi iyi bir bükülme mukavemetine, aşınma direncine, darbe dayanıklılığına ve ayrıca çelikle yapışma ve sıcaklığa karşı dirence sahiptir.
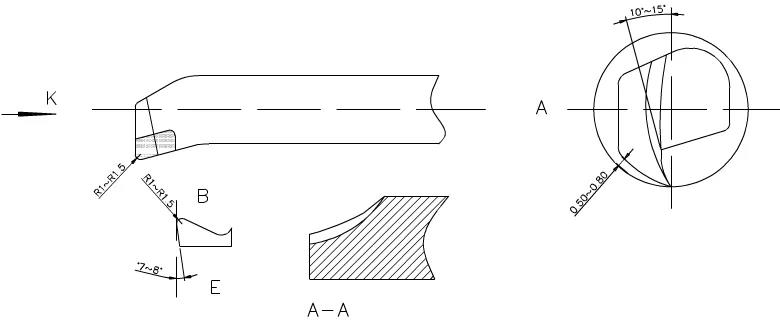
Taşlama sırasında ön açı, 10 derece -15 derecelik dairesel yay açısına yuvarlanır ve arka açı, 0.5-0 mesafeye yuvarlanır. İşleme yayına göre duvardan 8 mm uzakta (aletin alt çizgisi saat yönünde yay şeklindedir). K yönünde kesme kenarı açısı § 0.5-1'dir ve talaş kenarının B noktası boyunca cilalanmış kenar R1-R1.5'tir. İkincil arka açının 7 derece -8 dereceye kadar taşlanması uygundur ve E iç kenarının AA noktaları, talaşların dışarı doğru çıkarılması için yuvarlanır.
İşleme metodu
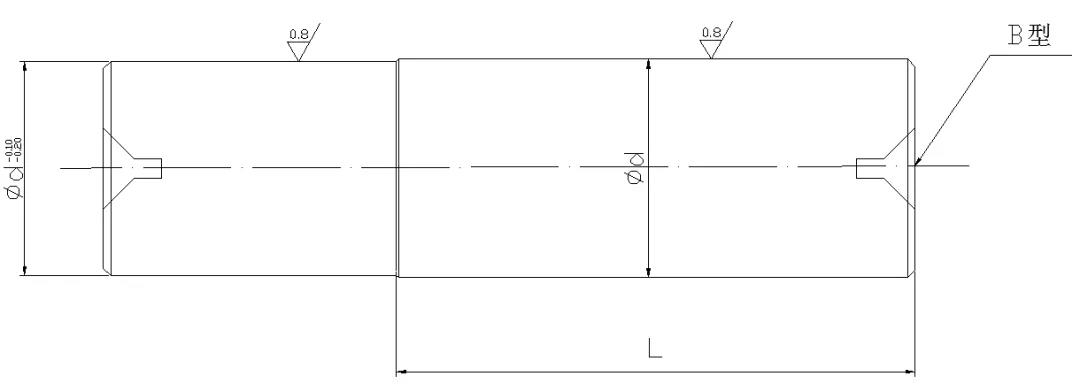
(1) İşlemeden önce koruyucu bir şaft yapılmalıdır. Şaft koruyucusunun temel amacı, ince duvarlı manşonun iç deliğini orijinal boyutuyla kaplamak, ön ve arka uçlarla sabitlemek, dış daireyi deformasyon olmadan işlemek ve dış daire işlemenin kalitesini ve doğruluğunu korumaktır. Dolayısıyla koruyucu şaftın işlenmesi, ince duvarlı muhafazaların işlenmesi sürecinde çok önemli bir adımdır.
Şaft koruma boşluklarının işlenmesi için kullanılan 45 # karbon yapısal yuvarlak çelik; Arabanın uç yüzü, her iki uçta da pürüzlü bir dış daire ve 1 mm kenar boşluğuna sahip B şeklinde üst deliklerle donatılmıştır. Isıl işlem, temperleme, şekillendirme ve hassas işlemeden sonra taşlama için 0,2 mm'lik bir kenar boşluğu bırakın. Ezilmiş yüzeye HRC50 sertliğinde yeniden ısıl işlem uygulayın ve ardından aşağıdaki şekilde gösterildiği gibi harici bir silindirik taşlama makinesi kullanarak taşlayın. Doğruluk gereksinimleri karşılar ve tamamlandıktan sonra kullanılacaktır.
(2) İş parçasının tek seferde işlenebilmesini sağlamak için, işlenmemiş parça için bir sıkıştırma konumu ve kesme payı bırakılmalıdır.
(3) Öncelikle kaba embriyoya ısıl işlem uygulayın ve onu HRC28-30 sertliğine (işlenebilirlik aralığı dahilinde) ayarlayın.
(4) Torna takımı C620'yi benimser. İlk olarak ön uç, iş mili konisi konumuna sabitlenir. İnce duvarlı manşonu sıkıştırırken iş parçasının deformasyonunu önlemek için aşağıdaki şekilde gösterildiği gibi açık halkalı kalın bir manşon eklenir.
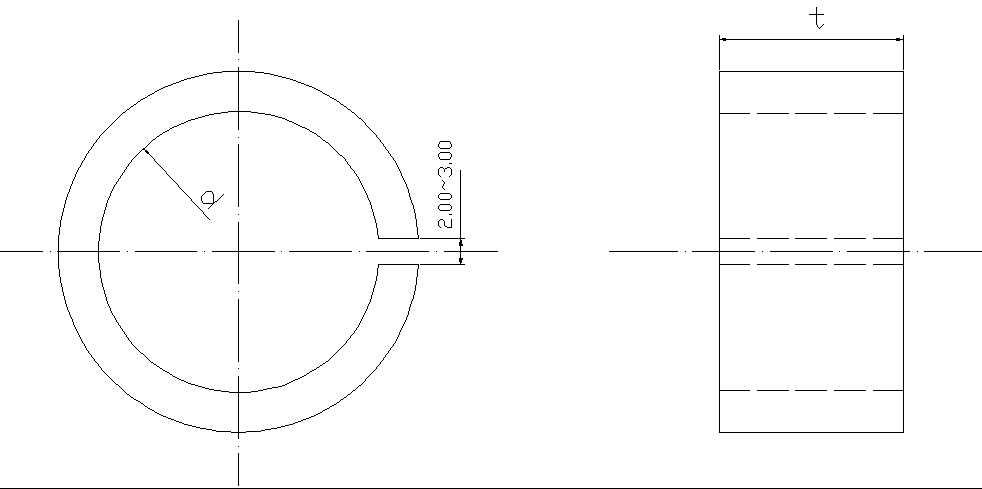
Seri üretimi sürdürmek için, ince duvarlı kasanın dış çemberinin bir ucu tekdüze bir d boyutuna işlenir ve cetvel t eksenel olarak sıkıştırılır. İnce duvarlı kasa, otomobilin iç deliğinin kalitesini artırmak ve boyutunu korumak için sıkıştırılmıştır. Kesme ısısının oluşumu dikkate alındığında iş parçasındaki genişlemenin boyutunu kavramak zordur. İş parçasının termal deformasyonunu azaltmak için yeterli kesme sıvısının dökülmesi gerekir.
(5) İş parçasını sıkıca sıkıştırmak, uç yüzünü döndürmek ve iç daireyi kabaca döndürmek için otomatik merkezlemeli üç çeneli ayna kullanın. Hassas tornalama için 0.1-0.2 mm'lik bir kenar boşluğu bırakın ve koruyucu şaftın aşırı uyum ve pürüzlülük gereksinimlerini karşılamak üzere gerekli kesme marjını işlemek için bunu hassas bir tornalama takımıyla değiştirin. İç delik döndürme aletini çıkarın, koruyucu şaftı ön uca yerleştirin, uzunluk gerekliliklerine göre arka koltuk ucuyla kelepçeleyin, dış daireyi kabaca döndürmek için dış daire döndürme aletini değiştirin ve ardından istenen ölçüyü karşılamak için ince bir şekilde çevirin. çizimin gereksinimleri. Muayeneyi geçtikten sonra kesme bıçağı kullanarak istenilen boy ölçüsüne göre kesin. Kırıldığında iş parçasının kesisini düz hale getirmek için, iş parçasının uç yüzünü düz hale getirecek şekilde kesici kenar eğik olarak taşlanmalıdır; Koruyucu şaftın küçük taşlanmış kısmı kesilerek boşluk bırakılacaktır. Koruyucu şaft, iş parçasının deformasyonunu azaltmak, titreşimi önlemek ve kesme sırasında düşme ve çarpışmayı önlemek için küçük taşlanmıştır.
Çözüm
İnce duvarlı mahfazaların işlenmesine yönelik yukarıdaki yöntemler, gereklilikleri karşılamayan deformasyon veya boyut ve şekil hataları sorununu çözmüştür. Uygulama, işleme verimliliğinin yüksek olduğunu, kullanımının kolay olduğunu ve daha uzun ince duvarlı parçaların işlenmesi için uygun olduğunu kanıtlamıştır. Boyutların kontrolü kolaydır ve ikincil tamamlama elde edilir. Toplu üretim de daha pratiktir.


