


【 Üretim Teknolojisi 】 Karmaşık işleme koşulları altında frezeleme takımlarının seçimi
Kesici işlemede, işleme kalitesini ve tekrarlanan doğruluğu en üst düzeye çıkarmak için uygun kesici takımların doğru seçilmesi ve belirlenmesi gerekir. Bazı zorlu ve zor işlemeler için kesici takımların seçimi özellikle önemlidir.
Yüksek hızlı takım yolu
CAD/CAM sistemi, yüksek hızlı sikloidal takım yolunda kesme arkı uzunluğunu hassas bir şekilde kontrol ederek son derece yüksek kesme doğruluğu elde eder. Freze bıçağı köşeyi veya diğer karmaşık geometrik şekilleri kestiğinde kesme miktarı artmayacaktır. Bu teknolojik ilerlemeden tam anlamıyla yararlanmak için takım üreticileri gelişmiş küçük çaplı freze takımları tasarladı ve geliştirdi. Küçük çaplı frezeleme takımları, birim zamanda daha fazla iş parçası malzemesini kesebilir ve yüksek hızlı takım yollarını kullanarak daha yüksek talaş kaldırma oranları elde edebilir.
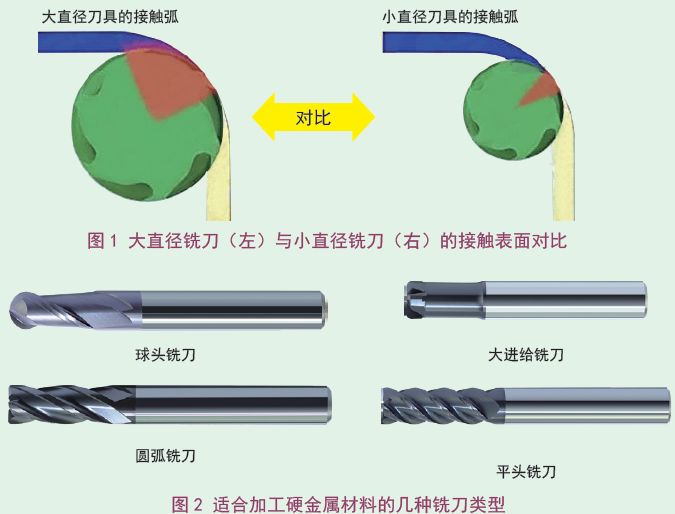
İşleme sırasında takım ile iş parçasının yüzeyi arasındaki aşırı temas, kolaylıkla takımın arızalanmasına neden olabilir. Etkili bir temel kural, iş parçasının en dar kısmının yaklaşık 1/2'si çapında bir frezeleme takımı kullanmaktır. Freze takımının yarıçapı iş parçasının en dar kısmından küçük olduğunda, takımın sola ve sağa hareket etmesi için yer olur ve minimum kesme açısı elde edilebilir. Frezeleme takımları daha fazla kesme kenarı ve daha yüksek ilerleme hızları kullanabilir. Ek olarak, iş parçasının en dar kısmının 1/2'si çapında bir freze kullanıldığında daha küçük bir kesme açısı korunabilir ve takım döndürüldüğünde bu açı artmayacaktır.
Takım tezgahının sertliği aynı zamanda kullanılabilecek takımın boyutunun belirlenmesine de yardımcı olur. Örneğin, 40 derecelik bir takım tezgahında kesim yaparken frezeleme takımının çapı genellikle 12,7 mm'den az olmalıdır. Daha büyük çaplı frezeleme takımlarının kullanılması, makinenin yük taşıma kapasitesini aşabilecek önemli kesme kuvvetleri oluşturabilir, bu da titreşime, deformasyona, yüzey düzgünlüğünün azalmasına ve takım ömrünün kısalmasına yol açabilir.
Daha yeni bir yüksek hızlı takım yolu kullanıldığında, köşedeki frezeleme takımının çıkardığı ses, düz kesimden farklı değildir. Freze takımının kesme işlemi sırasında çıkardığı sesin aynı olması, önemli termal ve mekanik darbelere maruz kalmadığını gösterir. Freze bıçağı her döndüğünde veya köşeyi kestiğinde keskin bir ıslık sesi çıkarır; bu, kesme açısını azaltmak için freze bıçağının çap boyutunun küçültülmesi gerekebileceğini belirtir. Kesme işlemi sırasında üretilen ses değişmeden kalır; bu, freze bıçağının taşıdığı kesme basıncının eşit ve tutarlı olduğunu ve kesme açısı sabit kaldığı için iş parçasının geometrik şeklindeki değişikliklerle yukarı ve aşağı dalgalanmadığını gösterir.
Dar parçaların frezelenmesi
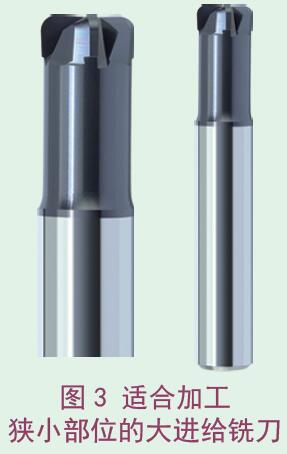
Yüksek ilerlemeli frezeleme takımları, dar parçaların frezelenmesi için uygundur ve talaş inceltme etkileri oluşturarak daha yüksek ilerleme hızlarında frezeleme yapmalarına olanak tanır.
Spiral frezeleme deliklerinin ve frezeleme nervür plakalarının işlenmesinde takım kaçınılmaz olarak işleme yüzeyi ile temas eder. Bununla birlikte, yüksek ilerlemeli bir frezeleme takımının kullanılması, iş parçasıyla yüzey temasını en aza indirebilir, böylece kesme ısısını ve takım deformasyonunu azaltabilir.
Bu iki işleme türünde, yüksek ilerlemeli frezeleme takımı genellikle kesme sırasında yarı kapalı durumdadır. Bu nedenle, maksimum radyal kesme adımı freze takımı çapının %25'i olmalı ve her kesme için maksimum Z-kesim derinliği freze takımı çapının %2'si olmalıdır. Spiral freze deliklerinde, freze takımı iş parçasını spiral bir kesme yolu ile kestiğinde, spiral kesme açısı, freze takımı çapının %2'si Z-kesme derinliğine ulaşana kadar 2 derece ~3 derecedir.
Yüksek ilerlemeli frezeleme takımı kesme sırasında açık durumdaysa radyal kesme adımı iş parçası malzemesinin sertliğine bağlıdır. HRC30-50 sertliğindeki iş parçası malzemelerini frezelerken maksimum radyal kesme adımı, freze takımı çapının %5'i olmalıdır; Malzeme sertliği HRC50'den yüksek olduğunda, maksimum radyal kesme adımı ve her kesme adımının maksimum Z yönündeki kesme derinliği, freze takımı çapının %2'sidir.
Düz duvarların frezelenmesi
Düz nervürlü plakaları veya düz duvarları frezelerken dairesel yaylı frezeleme takımı kullanmak en iyi sonuçları verir. 4-6 bıçaklı dairesel ark frezeleme takımı, özellikle düz duvarlı veya çok açık alanlardaki profil frezeleme için uygundur. Bir frezeleme takımının kesici kenarları ne kadar fazlaysa, kullanılabilecek ilerleme hızı da o kadar yüksek olur. Ancak işleme programcılarının hâlâ takım ile iş parçası arasındaki yüzey temasını mümkün olduğunca en aza indirmeleri ve daha küçük radyal kesme genişlikleri kullanmaları gerekiyor. Sertliği zayıf tezgahlarda işleme yapılırken, iş parçasıyla yüzey temasını azaltabilecek daha küçük çaplı bir frezeleme takımının kullanılması avantajlıdır.
Çok kenarlı dairesel ark frezeleme takımının yürüme mesafesi ve kesme derinliği, yüksek ilerlemeli frezeleme takımınınkilerle aynıdır. Sertleştirilmiş malzemelerin kanal kesimi için sikloidal takım yolları kullanılabilir. Freze takımının çapının yuva genişliğinin yaklaşık %50'si olduğundan emin olun, freze takımı için yeterli hareket alanı sağlayın ve kesme açısının artmamasını veya aşırı kesme ısısı oluşturmamasını sağlayın.
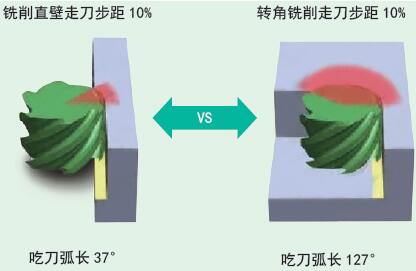
Belirli bir işleme prosesi için en uygun takım, yalnızca kesilen malzemeye değil, aynı zamanda kullanılan kesme tipine ve frezeleme yöntemine de bağlıdır. Kesici takımları, kesme hızını, ilerleme hızını ve işleme programlama becerilerini optimize ederek bileşenler daha düşük işleme maliyetleriyle daha hızlı ve daha iyi üretilebilir.


