Torna Takımı Yapısının Analizi ve Bıçak Bilemenin Önemli Noktaları
Kesme işlemi sırasında torna takımının ön ve arka yüzeylerinde oluşan yoğun sürtünme ve kesme ısısı nedeniyle torna takımının kesici kenarı körleşecek ve kesme kabiliyetini kaybedecektir. Sadece taşlama yoluyla kesici kenarın keskinliği ve doğru dönüş açısı eski haline getirilebilir.
Bu nedenle, torna tezgahı çalışanlarının yalnızca kesme prensibini anlaması ve torna takımının uygun açısını seçmesi yetmez, aynı zamanda torna takımının bileme becerilerine de ustalıkla hakim olması gerekir. Aşağıda size araba bıçaklarının bilenmesiyle ilgili bazı deneyimleri anlatacağım!
1, Torna Takımlarının Bileşimi
Torna takımı iki parçadan oluşur: kesme kafası ve kesme gövdesi. Alet kafası kesme için kullanılır ve alet gövdesi montaj için kullanılır. Bıçak genellikle üç kenardan, iki kenardan ve bir uçtan oluşur.
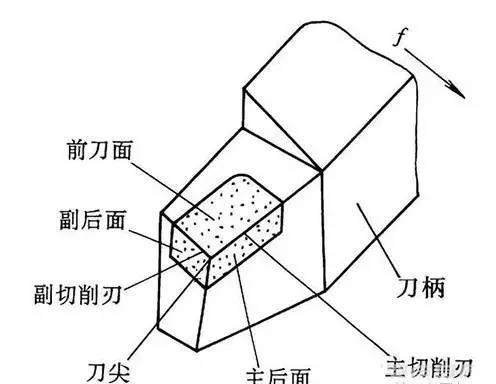
Ön bıçak yüzeyi talaşın aktığı yüzeydir.
Ana arka kesme yüzeyi, iş parçasının kesme yüzeyinin karşısındaki yüzeydir.
İkincil arka kesme yüzeyi, iş parçasının işlenmiş yüzeyinin karşısındaki yüzeydir.
Ana kesme kenarı, ana kesme işinden sorumlu olan ön ve arka kesme yüzeylerinin kesişimidir.
Yardımcı kesici kenar, ön kesme yüzeyi ile yardımcı arka kesme yüzeyi arasındaki kesişme çizgisidir ve az miktarda kesme işinden sorumludur ve belirli bir parlatma rolü oynar.
Kesici kenar, ana kesici kenar ile ikincil kesici kenarın kesişimidir, genellikle küçük bir geçiş yayıdır.
2, Tornalama takımlarının biçimsel yapısı
Tornalama takımlarının en yaygın kullanılan yapısal formları aşağıdaki ikisini içerir:
(1) İntegral tornalama takımı
Kesme kafasının kesici kısmı bıçağın taşlanmasıyla elde edilir ve genel tornalama takımının malzemesi çoğunlukla düşük hızlı kesme için kullanılan yüksek hız çeliğinden yapılır.
(2) Kaynak tornalama aleti
Sert alaşımlı bıçağı kesici kenara kaynaklayın; farklı türdeki tornalama takımları, farklı şekillerde bıçaklar kullanabilir. Yüksek hızlı kesim için kaynaklı sert alaşımlı tornalama takımları kullanılabilir.
3, Tornalama takımlarının ana açıları ve işlevleri
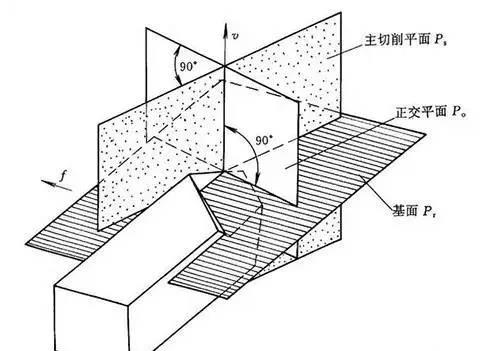
Tornalama takımının ana açıları ön açı( {{0}}) Arka köşe( 0), ana sapma açısı (Kr), ikincil sapma açısı (Kr) ve bıçak eğim açısıdır ( λ s) . Torna takımının açısını belirlemek için üç koordinat düzleminin oluşturulması gerekir: kesme düzlemi, taban düzlemi ve ana profil. Tornalama için, takım kurulumunun ve kesme hareketinin etkisi dikkate alınmazsa kesme düzlemi dikey bir düzlem olarak düşünülebilir; Taban düzlemi yatay bir düzlemdir; Ana kesici kenar yatay olduğunda ana kesici kenara dik olan profil ana profildir.
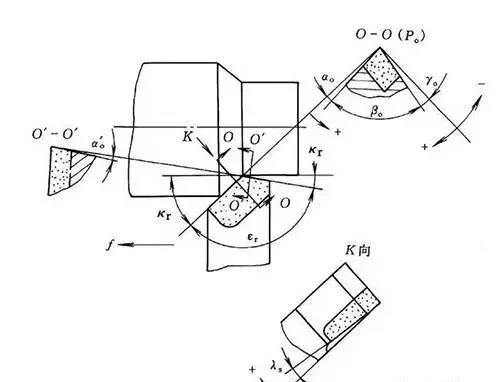
(1) Ana profilde ölçülen ön boynuz 0, ön kesme yüzeyi ile taban yüzeyi arasındaki açıdır. İşlevi bıçağı keskinleştirmek ve kesmeyi kolaylaştırmaktır. Ancak ön köşe çok büyük olmamalıdır, aksi takdirde bıçağın gücü zayıflar ve aşınmaya ve hatta çökmeye yatkın hale gelir. Plastik malzemeleri işlerken, çelik parçaları 0=10-20 kesmek için sert alaşımlı tornalama takımlarının kullanılması, kırılgan malzemelerin işlenmesi gibi daha büyük ön köşeler seçilebilir; tornalama takımlarının ({3}}) ön köşesi, kaba işlemeden daha büyük olmalıdır. keskin kesme kenarlarını kolaylaştırır ve iş parçasının pürüzlülüğünü azaltır.
(2) Arka köşe 0 ana bölümde ölçülür ve ana sırt ile kesme düzlemi arasındaki açıdır. İşlevi, tornalama sırasında ana arka kısım ile iş parçası arasındaki sürtünmeyi azaltmaktır, genellikle 0=6 derece ~12 derece alır, kaba tornalama için küçük değeri ve hassas tornalama için büyük değeri alır.
(3) Ana sapma açısı Kr, ana kesme kenarının taban düzlemindeki çıkıntısı ile ilerleme yönü arasındaki açı olan taban düzleminde ölçülür. İşlevi şudur:
1) Kesme işlemine katılan ana kesme kenarının uzunluğu değiştirilebilir, bu da takım ömrünü etkiler.
2) Radyal kesme kuvvetinin büyüklüğünü etkiler.
Küçük bir ana sapma açısı, kesme işlemine katılan ana kesici kenarın uzunluğunu artırabilir, bu da daha iyi ısı dağılımı sağlar ve aletin servis ömrünün uzatılması açısından faydalı olur. Bununla birlikte, ince şaftlar işlenirken iş parçasının sertliği yetersizdir ve küçük bir ana sapma açısı, bükülmeye ve titreşime eğilimli olan iş parçasına takımın uyguladığı radyal kuvveti artıracaktır. Bu nedenle daha büyük bir ana sapma açısı seçilmelidir.
Tornalama takımları için yaygın olarak kullanılan ana sapma açıları 45 derece, 60 derece, 75 derece, 90 derecedir; bunların arasında 45 derece daha yaygındır.
(4) İkincil sapma açısı Kr, taban düzleminde ölçülür ve ikincil kesme kenarının taban düzlemindeki çıkıntısı ile ilerlemenin ters yönü arasındaki açıdır. Ana işlevi, işlenmiş yüzeyin pürüzlülüğünü iyileştirmek için ikincil kesici kenar ile işlenmiş yüzey arasındaki sürtünmeyi azaltmaktır.
Eşit kesme derinliği ap, ilerleme hızı f ve ana sapma açısı Kr koşulları altında, ikincil sapma açısının Kr azaltılması tornalamadan sonra kalan alanı azaltabilir, böylece yüzey pürüzlülüğü azalır. Genellikle Kr=5 dereceden 15 dereceye kadar seçilir.
(5) Kesme düzleminde ölçülen λ S cinsinden bıçak eğim açısı, ana kesme kenarı ile taban yüzeyi arasındaki açıdır. Ana işlevi talaş akışının yönünü kontrol etmektir. Ana kesici kenar taban düzlemine paraleldir, λ S=0; Bıçak ucu ana kesme kenarının en alt noktasındadır, λ s negatif olduğunda takım ucunun mukavemeti artar ve kaba işleme için talaşlar işlenmiş yüzeye doğru akar; Bıçak ucu ana kesici kenarın en yüksek noktasındadır, λ S pozitif bir değerdir, takım ucunun mukavemeti zayıflar ve talaşlar hassas işleme için kullanılan işlenecek yüzeye doğru akar. Dönen bıçak eğim açısı λ s. Genellikle -5 derece -+5 derece arasında seçilir.
4, Torna Takımlarının Taşlanması
Torna takımı köreldikten sonra, makul şeklini ve açısını yeniden sağlamak için keskinleştirilmesi gerekir. Tornalama takımları genellikle taşlama makinesinde bilenir. Beyaz alümina taşlama çarkı, yüksek hızlı çelik tornalama takımlarının taşlanması için kullanılır ve yeşil silisyum karbür taşlama çarkı, sert alaşımlı tornalama takımlarının taşlanması için kullanılır.
Bir tornalama takımını yeniden taşlarken, genellikle takımın aşınmasına bağlı olarak ilgili kesme yüzeyinin taşlanması gerekir. Bir torna takımının kesici kenarının taşlanmasının genel sırası şu şekildedir: arka bıçak yüzeyinin taşlanması → ikincil bıçak yüzeyinin taşlanması → ön bıçak yüzeyinin taşlanması → takım ucu arkının taşlanması. Torna takımının kesici kenarının taşlanmasından sonra, her bir kesme yüzeyinin de bir yağ taşıyla ince bir şekilde taşlanması gerekir. Bu, tornalama takımının servis ömrünü etkili bir şekilde artırabilir ve iş parçasının yüzey pürüzlülüğünü azaltabilir.
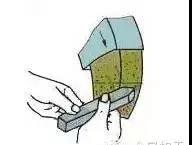
Torna takımının kesici kenarının taşlanması adımları aşağıdaki gibidir:
Şekil (a)'da gösterildiği gibi ana ve arka kesme yüzeylerini taşlayın, aynı zamanda ana sapma açısını ve ana arka açıyı da taşlayın;
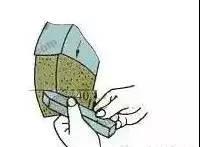
İkincil bıçağın arka kenarını taşlayın ve aynı zamanda, yukarıda (b)'de gösterildiği gibi ikincil ofset açısını ve ikincil arka açıyı taşlayın;
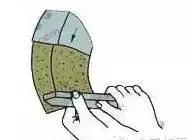
Yukarıda (c)'de gösterildiği gibi ön tarafı taşlayın ve aynı anda ön köşeyi taşlayın;
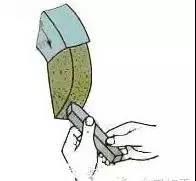
Her bıçağın yüzeyini ve ucunu yukarıda (d)'de gösterildiği gibi taşlayın.
Torna takımının keskinleştirilmesinin duruşu ve yöntemi şunlardır:
Taşlama çarkı kırıldığında parçaların dışarı fırlayıp insanlara zarar vermesini önlemek için insanlar taşlama çarkının yanında durur;
Bıçağı tutan iki el arasındaki mesafeyi serbest bırakın, bileme sırasında titremeyi azaltmak için her iki dirsekle belinizi sıkıştırın;
Ana ve yardımcı arka kesme yüzeylerini taşlarken, tornalama takımı, takım ucu yaklaşık 3 derece ~8 derece yukarı doğru hafifçe eğilecek şekilde, taşlama çarkının yatay merkezine yerleştirilmelidir. Torna takımı taşlama çarkına temas ettikten sonra sol ve sağ yönlerde yatay olarak hareket etmelidir. Torna takımı taşlama çarkından çıktığında, bilenmiş bıçağın taşlama çarkından zarar görmesini önlemek için yukarı doğru kaldırılması gerekir;
Bıçak yüzeyini taşlarken, bıçağın kuyruğunun bir ana sapma açısı kadar sola saptığı açı; Çiftin arka yüzünü taşlarken, takım tutucunun kuyruğunun bir yan sapma açısı kadar sağa saptığı açı;
Kesici takımın kavisli kenarını taşlarken, bu genellikle sol el ile kesici takımın ön ucunun dayanak noktası olarak tutulması ve sağ el ile kesici takımın kuyruk ucunun döndürülmesiyle yapılır.
Torna takımlarını taşlarken aşağıdaki önlemler alınmalıdır:
(1) Bıçağı taşlarken, döndürme aletini iki elinizle sıkıca tutun ve etkilenen yüzeyin taşlama çarkına hafifçe yapışması için alet tutucusunu desteğin üzerine yerleştirin. Taşlama çarkının ezilmesini ve kazalara sebebiyet vermesini önlemek için çok fazla kuvvet uygulamayın.
(2) Bilenmiş torna takımı, taşlama çarkının oyuk bırakmadan eşit şekilde aşınmasını sağlamak için taşlama çarkının çevresel yüzeyi üzerinde sola ve sağa hareket ettirilmelidir. Taşlama takımının taşlama taşının her iki tarafında sert taşlama yapmasından kaçının; bu, taşlama taşının sallanmasına, atlamasına ve hatta kuvvet altında kırılmasına neden olabilir.
(3) Bıçak ısıtıldığında, aşırı sıcaklık artışından dolayı bıçağın tavlanmasını ve yumuşamasını önlemek için su ile soğutulmalıdır. Sert alaşımlı torna takımlarını taşlarken, bıçağın hızlı soğumasından kaynaklanan çatlakları önlemek için kesici kenar suya batırılmamalıdır.
(4) Taşlama çarkı kırıldığında operatörün yaralanmasını önlemek amacıyla, döndürme takımını keskinleştirmek için taşlama çarkının ön tarafında durmayın.
5, Tornalama takımlarının yaygın türleri ve kullanımları
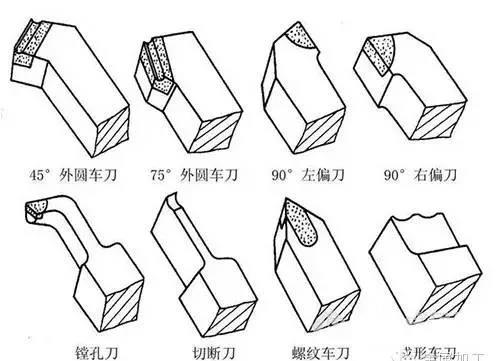
Torna takımları kullanım alanlarına göre silindirik torna takımları, uç yüz torna takımları, kesici takımlar, delik işleme takımları, şekillendirme torna takımları ve desenli torna takımları olarak ayrılabilir.
(a) 90 derece döndürme takımı (merkez dışı)
(b) 45 derece döndürme takımı (dirsek döndürme takımı)
(c) Kesme bıçağı
(d) Delik açma kesicisi
(e) Şekillendirilmiş tornalama takımı
(f) İplik döndürme aleti
(g) Sert alaşımdan yeniden taşlanmayan tornalama takımları